Прецизионные литые изделия из легированной стали: производитель и цены 2026
2026-08-22
- Прецизионные литые изделия из легированной стали: определение, рынок и ценообразование в 2026 году
- Технология производства прецизионных литых изделий из легированной стали
- Классификация легированных сталей для прецизионного литья
- Где применяются прецизионные литые изделия из легированной стали
- Факторы, влияющие на стоимость прецизионных литых изделий
- Как выбрать поставщика прецизионных литых изделий в 2026 году
- Сравнение прецизионного литья с альтернативными методами
- Логистика и экспортные особенности в 2026 году
- Практический пример: опыт ООО «Нинго Люйша Стройматериалы»
- FAQ: Часто задаваемые вопросы о прецизионном литье
- Инженерный взгляд: ограничения и перспективы
- Заключение и призыв к действию
Прецизионные литые изделия из легированной стали: определение, рынок и ценообразование в 2026 году
Прецизионные литые изделия из легированной стали представляют собой высокоточные металлические компоненты, изготовленные методом литья по выплавляемым моделям (Lost Wax Casting) с использованием сложных сплавов на основе железа, хрома, никеля и молибдена. В условиях промышленного производства 2026 года этот метод остается безальтернативным решением для создания деталей со сложной геометрией, требующих минимальной последующей механической обработки и обладающих исключительными механическими свойствами. Ключевая ценность технологии заключается в способности достигать допусков размеров до CT4-CT5 по стандартам ISO 8062, что критически важно для аэрокосмической отрасли, энергетики и точного машиностроения.
Рынок прецизионного литья в России и странах СНГ демонстрирует устойчивый рост, обусловленный импортозамещением и необходимостью локализации производственных цепочек. Закупщики и главные инженеры все чаще сталкиваются с задачей оптимизации затрат при сохранении высоких технических требований. Данная статья предоставляет глубокий технический анализ процесса, факторов формирования стоимости и критериев выбора надежного производителя прецизионных литых изделий из легированной стали. Мы рассмотрим не только теоретические аспекты, но и практические нюансы, влияющие на конечную цену детали, включая выбор марки стали, сложность моделирования и требования к поверхностному слою.
Технология производства прецизионных литых изделий из легированной стали
Процесс создания качественных компонентов начинается задолго до заливки металла. Метод литья по выплавляемым моделям (LW) является многоступенчатым и требует строгого контроля на каждом этапе. В отличие от песчаного литья, где форма создается один раз, здесь используется восковая модель, которая повторяет геометрию будущей детали с микронной точностью.
Этап 1: Проектирование и изготовление мастер-моделей
Инженерный отдел анализирует 3D-модель заказчика на предмет технологичности литья. На этом этапе определяются места подвода литниковой системы, учитывается усадка материала (для легированных сталей она варьируется от 1.8% до 2.2% в зависимости от состава). Изготавливается металлическая пресс-форма (штамп) из алюминия или стали для впрыска воска. Ошибка на этом этапе стоимостью в несколько тысяч рублей может привести к браку всей партии.
Этап 2: Сборка восковых блоков и формовка
Восковые копии деталей собираются в «деревья» (кластеры). Затем блоки многократно окунаются в суспензию из электрокорунда или циркония и обсыпаются кварцевым песком. Это создает керамическую оболочку. Для прецизионных литых изделий из легированной стали качество первого слоя оболочки критично — оно определяет чистоту поверхности готовой детали (обычно Ra 3.2–6.3 мкм).
Этап 3: Выплавка и прокалка
Формы нагреваются в автоклавах или печах, воск выталкивается и выжигается. Оболочка прокаливается при температурах 900–1100°C для удаления остатков влаги и связующего, а также для повышения термической стойкости перед контактом с расплавленным металлом.
Этап 4: Заливка и термообработка
Расплавленная легированная сталь (например, 12Х18Н10Т, 40Х, 30ХГСА) заливается в формы под вакуумом или в защитной атмосфере аргона. Это предотвращает окисление легирующих элементов. После остывания керамическая оболочка удаляется гидравлическим способом или химическим травлением. Финальный этап — термическая обработка (закалка, отпуск, нормализация) для достижения требуемой твердости и структуры металла.
Классификация легированных сталей для прецизионного литья
Выбор материала напрямую влияет на эксплуатационные характеристики и стоимость прецизионных литых изделий из легированной стали. В 2026 году наиболее востребованы следующие группы сплавов:
- Нержавеющие стали (Аустенитные и Мартенситные): Марки типа 12Х18Н10Т (AISI 321), 08Х18Н10 (AISI 304), 20Х13 (AISI 420). Применяются в пищевой промышленности, химическом машиностроении и медицине благодаря высокой коррозионной стойкости. Аустенитные стали сложно обрабатываются резанием, поэтому литье сразу в размер дает огромную экономию.
- Конструкционные легированные стали: 40Х, 35ХГСА, 40ХН. Используются для изготовления нагруженных деталей: шестерен, валов, корпусов редукторов. Требуют обязательной термообработки для повышения прочности.
- Жаропрочные сплавы: На основе никеля и кобальта (ХН78Т, ЖС6У). Критически важны для турбин, двигателей и элементов выхлопных систем, работающих при температурах свыше 600°C.
- Износостойкие стали: Высокохромистые чугуны и стали (110Г13Л, аналоги Hardox). Применяются в горнодобывающей технике и насосах для перекачки абразивных сред.
Важно понимать, что не каждая марка стали одинаково хорошо льется. Например, стали с высоким содержанием углерода склонны к образованию горячих трещин, что требует особой конструкции литниковой системы и контроля скорости охлаждения.
Где применяются прецизионные литые изделия из легированной стали
Сфера применения данной технологии обширна и охватывает сектора, где надежность детали важнее ее первоначальной стоимости. Ошибочный выбор метода изготовления (например, фрезеровка вместо литья) может увеличить себестоимость узла в 5–10 раз.
Нефтегазовый сектор и энергетика
Арматура, клапаны, корпуса насосов и фитинги работают под высоким давлением и в агрессивных средах. Здесь используются нержавеющие и дуплексные стали. Прецизионное литье позволяет создавать внутренние каналы сложной формы, которые невозможно получить механической обработкой, снижая гидравлическое сопротивление и повышая КПД оборудования.
Автомобилестроение и транспорт
Турбокомпрессоры, элементы подвески, детали тормозных систем. Легированные стали обеспечивают необходимый баланс прочности и веса. В 2026 году трендом является облегчение конструкций при сохранении прочностных характеристик, что достигается за счет тонкостенного литья (толщина стенки от 2 мм).
Машиностроение и приборостроение
Корпуса редукторов, крыльчатки вентиляторов, зубчатые колеса. Точность литья позволяет минимизировать припуски на обработку зубьев или посадочных мест под подшипники. Это сокращает время станочной обработки и износ инструмента.
Медицинская техника
Хирургические инструменты, компоненты диагностического оборудования. Требования к чистоте поверхности и биосовместимости материалов (часто титан или специальные нержавейки) делают литье по выплавляемым моделям единственно возможным методом массового производства таких изделий.
Факторы, влияющие на стоимость прецизионных литых изделий
Запрос «цена прецизионные литые изделия из легированной стали» часто приводит к недопониманию между заказчиком и производителем. Стоимость не является фиксированной величиной за килограмм и зависит от совокупности технологических параметров.
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Сложность геометрии | Высокое | Наличие внутренних полостей, тонких стенок (<3 мм) и сложных поверхностей требует использования растворимых ядер и увеличивает процент брака. |
| Вес одной детали | Обратная зависимость | Чем меньше деталь, тем выше доля постоянных затрат (воск, сборка блока, формовка) в её цене. Литье мелких деталей (<50 г) всегда дороже в пересчете на кг. |
| Шероховатость поверхности | Среднее/Высокое | Стандарт Ra 6.3 является базовым. Требование Ra 1.6 или ниже без последующей механической обработки necessitates использование цирконовой суспензии и более дорогих материалов оболочки. |
| Марка стали | Variable | Стоимость сырья варьируется. Никельсодержащие сплавы значительно дороже углеродистых сталей. Также влияет трудность плавки (температура, реактивность). |
| Размер партии | Критическое | Изготовление пресс-формы для воска — основная статья начальных затрат. При малых партиях (до 100 шт.) amortization формы делает единицу продукции дорогой. |
| Требования к контролю качества | Среднее | Необходимость рентген-контроля, капиллярной дефектоскопии или ультразвукового исследования каждой детали увеличивает трудоемкость и стоимость. |
Инженерный опыт показывает, что попытка сэкономить на качестве восковой модели или суспензии неизбежно приводит к росту затрат на финишную механическую обработку. Дешевое литье часто имеет припуски, превышающие стандартные, что «съедает» всю экономию на этапе фрезеровки или шлифовки.
Как выбрать поставщика прецизионных литых изделий в 2026 году
Рынок предложений насыщен, но количество предприятий, способных стабильно держать качество на уровне международных стандартов, ограничено. При выборе партнера для производства прецизионных литых изделий из легированной стали следует руководствоваться следующими критериями:
- Наличие собственного полного цикла: Идеальный производитель контролирует все этапы: от изготовления восковых моделей до термообработки и мехобработки. Передача этапов сторонним подрядчикам размывает ответственность и увеличивает сроки.
- Лабораторная база: Обязательным является наличие спектрального анализатора для проверки химического состава стали перед плавкой и после. Отсутствие входного контроля сырья — красный флаг.
- Опыт работы с аналогичными деталями: Запросите портфолио. Если завод специализируется на крупных деталях для ЖКХ, ему будет сложно качественно отлить мелкие ювелирные или медицинские компоненты из-за различий в технологиях формовки.
- Прозрачность ценообразования: Поставщик должен предоставлять расчет, где видна стоимость материала, работ и накладных расходов. Скрытые платежи за «доработку модели» или «исправление брака» недопустимы.
- Сертификация: Наличие сертификатов ISO 9001, а для определенных отраслей — API, PED или аттестации НАКС (для сварных узлов с литыми деталями).
Типичные ошибки при заказе литья
Одной из самых частых ошибок является предоставление 2D-чертежей без 3D-моделей. В прецизионном литье геометрия восковой модели может незначительно отличаться от конечной металлической детали из-за усадки. Без 3D-модели инженеру завода приходится самостоятельно восстанавливать геометрию, что часто приводит к ошибкам в сопрягаемых размерах.
Вторая ошибка — игнорирование технологических припусков. Заказчики часто требуют точность IT7-IT8 на всех поверхностях, забывая, что литье обеспечивает IT12-IT14. Там, где нужна высокая точность, необходимо оставлять припуск на механическую обработку, указывая это на чертеже.
Сравнение прецизионного литья с альтернативными методами
Для обоснования выбора технологии целесообразно сравнить литье по выплавляемым моделям с другими распространенными методами производства металлических деталей.
| Параметр | Прецизионное литье (LW) | Песчаное литье | Механическая обработка (CNC) | Литье под давлением (для стали) |
|---|---|---|---|---|
| Точность размеров | Высокая (CT4-CT5) | Низкая (CT10-CT12) | Очень высокая (IT6-IT7) | Средняя (CT6-CT7) |
| Шероховатость поверхности | Ra 3.2 – 6.3 | Ra 12.5 – 25 | Ra 0.8 – 1.6 | Ra 6.3 – 12.5 |
| Сложность геометрии | Очень высокая (любые полости) | Средняя | Ограничена доступом инструмента | Высокая, но ограничена линией разъема |
| Себестоимость при малых сериях | Высокая (из-за оснастки) | Средняя | Низкая (нет оснастки) | Очень высокая |
| Себестоимость при крупных сериях | Низкая | Низкая | Очень высокая | Очень низкая |
| Материальные отходы | Средние (литниковая система) | Низкие | Высокие (до 50-70% стружки) | Низкие |
Рекомендация: Если годовая потребность в деталях превышает 1000–2000 штук, прецизионное литье становится экономически выгоднее механической обработки из проката, даже с учетом затрат на изготовление пресс-форм. Экономия материала и времени станочного парка компенсирует первоначальные вложения.
Логистика и экспортные особенности в 2026 году
При заказе прецизионных литых изделий из легированной стали важно учитывать логистические риски. Стальные изделия имеют значительный удельный вес, что делает авиадоставку нецелесообразной для крупных партий. Оптимальным решением является мультимодальная перевозка или автомобильный транспорт для регионов ЕАЭС.
Упаковка играет ключевую роль. Литые детали, особенно с чистой поверхностью, чувствительны к влаге и механическим повреждениям при транспортировке. Производитель обязан использовать антикоррозийную упаковку (VCI-пленка, силикагель) и жесткую тару, исключающую бой керамики или деформацию тонких элементов.
Таможенное оформление экспорта металлопродукции требует правильного подбора кодов ТН ВЭД. Обычно прецизионные отливки классифицируются в группах 72 или 73, в зависимости от материала и назначения. Наличие сертификата происхождения формы СТ-1 может давать преимущества по пошлинам в странах-партнерах.
Практический пример: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические принципы выбора поставщика лучше всего иллюстрируются на примере реальных производственных лидеров. Ярким представителем современного подхода к литью является китайская компания ООО «Нинго Люйша Стройматериалы», расположенная в городе Нинго (провинция Аньхой). Этот регион исторически признан «столицей износостойкого литья в Китае», что обеспечивает компании доступ к уникальной экспертизе в области сплавов и технологий.
Предприятие специализируется на высокотехнологичном литье из легированных сталей, ориентируясь на потребности электроэнергетики, горнодобывающей, химической и строительной отраслей. Производственная площадка занимает более 18 000 м² с проектной мощностью 20 000 тонн в год, что позволяет эффективно масштабировать заказы любой сложности.
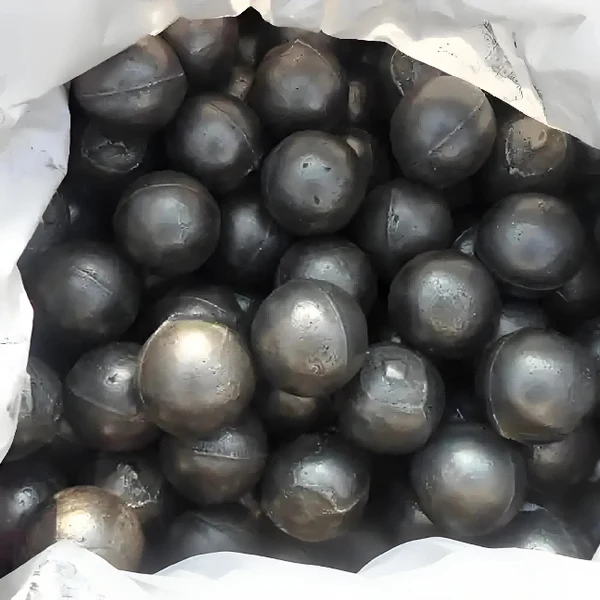
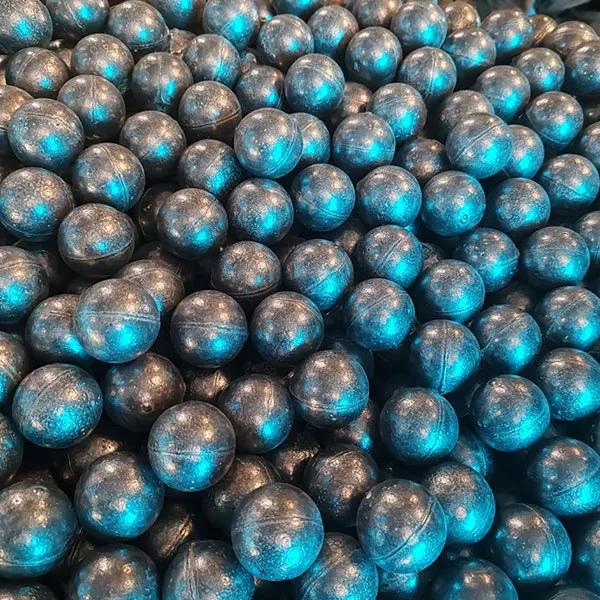
Ключевой особенностью подхода «Нинго Люйша» является глубокая специализация на износостойких материалах. Компания выпускает более 70 типоразмеров литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые сплавы). Такая узкая специализация позволяет достигать исключительных показателей твердости и ударной вязкости, что критически важно для мельничных установок и дробильного оборудования.
В контексте выбора поставщика, описанного выше, ООО «Нинго Люйша Стройматериалы» демонстрирует соответствие всем ключевым критериям:
- Полный цикл и контроль качества: Собственная лаборатория проводит химический анализ, проверку на ударную вязкость и микроструктурный анализ каждой партии.
- Прозрачность и сервис: Компания предоставляет техническую поддержку на этапе подбора изделий и консультационное сопровождение, что соответствует принципу «служение клиенту — превыше всего».
- Глобальный опыт: Успешный экспорт в страны СНГ, Юго-Восточной Азии и Латинской Америки подтверждает способность компании соблюдать международные стандарты логистики и качества.
Этот пример показывает, что надежный партнер — это не просто завод, а технологический консультант, способный адаптировать состав сплава и процесс литья под конкретные условия эксплуатации заказчика.
FAQ: Часто задаваемые вопросы о прецизионном литье
Какой минимальный объем заказа для рентабельного производства?
Экономический порог входа зависит от сложности детали. Для простых компонентов рентабельность начинается от 50–100 штук. Для сложных деталей с дорогой пресс-формой выгодная цена достигается при партиях от 500 штук. Однако мы готовы рассматривать и опытные партии от 10 штук для прототипирования, используя быстросъемные алюминиевые формы.
Можно ли получить резьбу или отверстия непосредственно при литье?
Да, отверстия диаметром от 3 мм и резьба могут быть отлиты с использованием металлических или керамических стержней. Однако качество резьбы, полученной литьем, обычно соответствует классу точности 7H–8H. Для ответственных соединений рекомендуется оставлять припуск и нарезать резьбу механически, либо использовать литье как черновую операцию.
Какие дефекты наиболее характерны для легированных сталей?
Наиболее частые дефекты: газовые раковины (при нарушении режима дегазации), усадочные раковины (в толстых сечениях при неправильном проектировании литников) и непровары. Наш контроль качества включает визуальный осмотр, капиллярную дефектоскопию (цветная дефектоскопия) и выборочный рентген-контроль для выявления внутренних пустот.
Влияет ли сезонность на цену и сроки?
Прямой сезонности в литье нет, однако конец года традиционно характеризуется высокой загрузкой производств. Планирование закупок прецизионных литых изделий из легированной стали рекомендуется осуществлять минимум за 2–3 месяца до требуемой даты поставки, особенно если требуется изготовление новой инструментальной оснастки.
Предоставляете ли вы услуги финишной механической обработки?
Да, мы предлагаем комплексное решение: литье + термообработка + механическая обработка (токарные, фрезерные, шлифовальные работы) + сборка. Это позволяет заказчику получать готовый узел, полностью соответствующий чертежу, минуя промежуточных подрядчиков.
Инженерный взгляд: ограничения и перспективы
Несмотря на высокие технологии, прецизионное литье имеет свои физические ограничения. Толщина стенки менее 1.5 мм для сталей трудно заполняема без дефектов, что ограничивает применение метода в микро-механике. Также существует проблема масштабирования: крупные детали (более 50–70 кг) экономически неэффективно лить по выплавляемым моделям из-за огромного расхода материалов оболочки и риска деформации при охлаждении.
В 2026 году наблюдается тренд на гибридизацию технологий. Аддитивные технологии (3D-печать воском или полимерами) начинают заменять традиционное прессование воска для сложных единичных прототипов. Это позволяет сократить срок подготовки производства с 3–4 недель до 3–5 дней. Однако для серийного производства традиционное литье по выплавляемым моделям остается непревзойденным по соотношению цены и качества.
Мы рекомендуем заказчикам не рассматривать литье изолированно. Оптимизация конструкции детали под литье (DFM — Design for Manufacturing) на ранней стадии проектирования может снизить стоимость готового изделия на 20–30%. Наши инженеры готовы провести бесплатный аудит ваших 3D-моделей и предложить рекомендации по улучшению технологичности.
Заключение и призыв к действию
Выбор надежного партнера для производства прецизионных литых изделий из легированной стали — это стратегическое решение, влияющее на качество вашего конечного продукта. В 2026 году рынок требует не просто поставщика металла, а технологического консультанта, способного обеспечить стабильность параметров, соблюдение сроков и прозрачность ценообразования.
Наше производство располагает современным оборудованием для литья, собственными лабораториями неразрушающего контроля и парком станков ЧПУ для финишной обработки. Мы гарантируем соответствие выпускаемой продукции требованиям ГОСТ, ISO и индивидуальным техническим условиям заказчика.
Готовы обсудить ваш проект?
Отправьте нам 3D-модель или чертеж детали для получения предварительного технико-коммерческого предложения в течение 48 часов. Наши специалисты помогут подобрать оптимальную марку стали и рассчитают точную стоимость партии с учетом всех логистических и производственных нюансов.
→ Получить расчет стоимости литья и консультацию технолога
→ Смотреть примеры выполненных проектов из легированных сталей