Высококачественные литые стальные отливки из сплавов: Производитель, цена 2026
2026-08-22
- Высококачественные литые стальные отливки из сплавов: Производство, спецификации и ценообразование в 2026 году
- Технологические особенности производства высококачественных отливок
- Классификация сплавов и их применение в промышленности
- Факторы, влияющие на стоимость в 2026 году
- Как выбрать надежного производителя: критерии оценки
- Пример интеграции экспертизы: опыт ООО «Нинго Люйша Стройматериалы»
- Сравнение литых стальных отливок с альтернативными технологиями
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Высококачественные литые стальные отливки из сплавов: Производство, спецификации и ценообразование в 2026 году
Высококачественные литые стальные отливки из сплавов представляют собой критически важные компоненты для тяжелого машиностроения, энергетического сектора и нефтегазовой отрасли, где стандартный прокат или сварные конструкции не способны выдерживать экстремальные термические и механические нагрузки. В условиях 2026 года, когда требования к энергоэффективности и долговечности оборудования достигли пика, качество литья напрямую определяет срок службы турбин, насосов высокого давления и горнодобывающей техники. Данные изделия изготавливаются путем заливки расплавленных легирующих сталей (хромистых, никелевых, марганцевых) в литейные формы с последующей термообработкой, что обеспечивает однородную микроструктуру металла и отсутствие внутренних напряжений.
Ключевая ценность таких отливок заключается в их способности сохранять целостность при циклических нагрузках и агрессивных химических средах. Для инженеров-конструкторов и закупщиков важно понимать, что «высокое качество» здесь — это не маркетинговый эпитет, а строгое соответствие стандартам ГОСТ, ISO или ASTM по химическому составу, механическим свойствам (предел текучести, ударная вязкость) и отсутствию дефектов литья (раковин, трещин). Выбор правильного производителя и понимание факторов формирования цены в 2026 году позволяют оптимизировать бюджет проекта без риска преждевременного выхода оборудования из строя.
Технологические особенности производства высококачественных отливок
Процесс создания высококачественных литых стальных отливок из сплавов кардинально отличается от массового серого литья. Здесь на первый план выходит контроль каждого этапа металлургического цикла. В 2026 году ведущие литейные производства используют гибридные моделирования процессов затвердевания, позволяющие предсказать образование усадочных раковин еще до первой плавки. Это снижает процент брака до уровня менее 1.5%, что является отраслевым стандартом для премиум-сегмента.
Выбор метода литья и его влияние на качество
Для достижения требуемой точности и чистоты поверхности применяются два основных метода, выбор между которыми зависит от геометрии детали и объема партии:
- Литье по выплавляемым моделям (Lost Wax Investment Casting): Идеально подходит для сложных деталей весом от 0.5 до 50 кг. Этот метод обеспечивает высочайшую точность размеров (класс точности CT4-CT6 по ISO 8062) и минимальные припуски на механическую обработку. Легирующие элементы, такие как хром и молибден, распределяются в структуре равномерно, что критично для коррозионной стойкости.
- Песчано-химическое литье (Resin Sand Casting): Применяется для крупногабаритных отливок массой от 100 кг до нескольких тонн. Современные связующие системы на основе фенолформальдегидных смол позволяют получать отливки с высокой размерной стабильностью. Однако поверхность требует дополнительной очистки и часто шлифовки.
Важным аспектом является вакуумирование расплава. Удаление водорода и азота из жидкой стали предотвращает образование микропор, которые становятся очагами усталостных трещин при динамических нагрузках. В 2026 году использование индукционных печей с вакуумными камерами стало нормой для производителей, претендующих на поставку в аэрокосмическую и ядерную отрасли.
Термообработка как гарант механических свойств
Сама по себе отливка после остывания обладает неравномерной структурой зерен. Для придания металлу необходимых характеристик проводится комплексная термообработка:
- Отжиг: Снятие внутренних напряжений, возникших при неравномерном охлаждении толстых и тонких сечений.
- Закалка и отпуск: Формирование мартенситной или бейнитной структуры, обеспечивающей сочетание высокой твердости и ударной вязкости. Температурные режимы подбираются индивидуально под каждый сплав.
- Диффузионный отжиг: Выравнивание химического состава по сечению детали, устранение ликвации легирующих элементов.
Инженерная практика показывает, что экономия на времени выдержки при термообработке приводит к снижению ударной вязкости на 20-30% при низких температурах, что недопустимо для оборудования, работающего в северных широтах или криогенных установках.
Классификация сплавов и их применение в промышленности
Понимание марки стали является фундаментом для правильного выбора высококачественных литых стальных отливок из сплавов. В 2026 году номенклатура используемых материалов расширилась за счет развития суперсплавов для экстремальных условий.
| Тип сплава | Ключевые легирующие элементы | Основные свойства | Типичное применение |
|---|---|---|---|
| Низколегированные стали | Mn, Si, Cr (до 2.5%) | Высокая прочность, хорошая свариваемость | Корпуса насосов, зубья экскаваторных ковшей, детали ходовой части |
| Жаропрочные стали | Cr, Mo, V, W | Сохранение прочности при t > 500°C, окалиностойкость | Лопатки турбин, сопловые аппараты, арматура печей |
| Коррозионно-стойкие (нержавеющие) | Cr (>12%), Ni, Ti, Nb | Устойчивость к кислотам, щелочам, морской воде | Химическая арматура, пищевое оборудование, морские платформы |
| Износостойкие стали | Mn (11-14%), Cr | Экстремальная твердость, сопротивление абразивному износу | Футеровка мельниц, дробилки, землеройная техника |
Каждый из этих классов требует специфического подхода к литью. Например, аустенитные нержавеющие стали склонны к образованию горячих трещин из-за высокого коэффициента линейного расширения, что требует особой конструкции литниковой системы и использования специальных формовочных смесей с высокой газопроницаемостью.
Факторы, влияющие на стоимость в 2026 году
Ценообразование на высококачественные литые стальные отливки из сплавов в 2026 году характеризуется высокой волатильностью, обусловленной глобальными изменениями в цепочках поставок сырья и ужесточением экологических норм. Закупщикам необходимо учитывать не только базовую цену за килограмм готового изделия, но и скрытые факторы стоимости.
Структура затрат
- Стоимость сырья (40-50%): Цены на ферросплавы (феррохром, ферроникель, ферромолибден) остаются нестабильными. В 2026 году наблюдается тренд на рост цен на никель из-за дефицита качественного сырья для батарейной индустрии, что косвенно удорожает производство нержавеющих отливок.
- Энергоемкость производства (20-25%): Плавка стали требует огромных затрат электроэнергии. Тарифы для промышленных потребителей в ряде регионов выросли, что заставляет производителей внедрять рекуперацию тепла, однако это пока не полностью компенсирует рост затрат.
- Контроль качества и сертификация (10-15%): Для подтверждения «высокого качества» требуется проведение неразрушающего контроля (УЗК, рентген, капиллярный метод) и лабораторных испытаний механических свойств. Каждая партия должна сопровождаться паспортом качества.
- Механическая обработка (15-20%): Литые заготовки редко используются в сыром виде. Стоимость фрезерования, токарной обработки и сверления отверстий зависит от сложности геометрии и требуемого класса шероховатости поверхности.
Динамика рынка и прогнозы
Аналитики отмечают, что в 2026 году спрос смещается в сторону готовых узлов («под ключ»), а не просто сырых отливок. Производители, предлагающие услугу полной мехобработки и сборки, получают премию к цене, но обеспечивают клиенту экономию на логистике и координации подрядчиков. Также важным фактором становится углеродный след продукции. Отливки, произведенные с использованием «зеленой» энергии и переработанного лома с контролируемым составом, могут стоить на 5-7% дороже, но являются обязательным требованием для экспорта в страны ЕС.
Как выбрать надежного производителя: критерии оценки
Рынок литья перенасыщен предложениями, но найти поставщика, способного стабильно производить высококачественные литые стальные отливки из сплавов, — задача нетривиальная. Ошибка в выборе партнера может привести к остановке производственной линии заказчика из-за брака критической детали.
Технический аудит производства
При оценке потенциального поставщика следует запрашивать не только коммерческое предложение, но и данные о технологических возможностях:
- Наличие собственной лаборатории: Производитель обязан иметь спектрометр для экспресс-анализа химсостава и оборудование для механических испытаний (разрывная машина, маятниковый копер). Если пробы отправляются в стороннюю лабораторию, сроки контроля увеличиваются, а оперативное управление процессом плавки затруднено.
- Система менеджмента качества: Сертификация по ISO 9001 является базовым требованием. Для ответственных применений (нефтегаз, атом) необходимы дополнительные сертификаты (ISO 29001, PED).
- Опыт в конкретной отрасли: Литейщик, отлично делающий корпуса задвижек, может не справиться с изготовлением тонкостенных лопаток турбины. Требуйте референс-лист с аналогичными проектами.
Инженерная поддержка на этапе проектирования
Высококлассный производитель выступает как инженерный партнер. Он должен провести анализ чертежа на технологичность (DFM — Design for Manufacturing) и предложить оптимизацию геометрии для улучшения заполняемости формы и снижения массы отливки без потери прочности. Если поставщик просто принимает чертеж «как есть», не задавая вопросов о направлениях нагрузок и условиях эксплуатации, это тревожный сигнал.
Практический совет: Обратите внимание на скорость реакции технической службы. В 2026 году конкурентным преимуществом является способность предоставить расчет стоимости и предварительный анализ технологичности в течение 48 часов после получения запроса.
Пример интеграции экспертизы: опыт ООО «Нинго Люйша Стройматериалы»
Иллюстрацией того, как современные требования к качеству и специализации реализуются на практике, служит подход компании ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси (провинция Аньхой, Китай), в регионе, исторически признанном «столицей износостойкого литья», это предприятие демонстрирует эффективность узкой специализации.
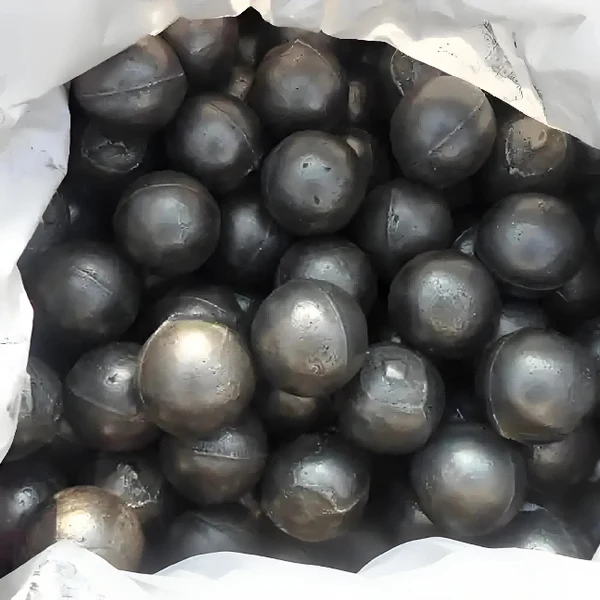
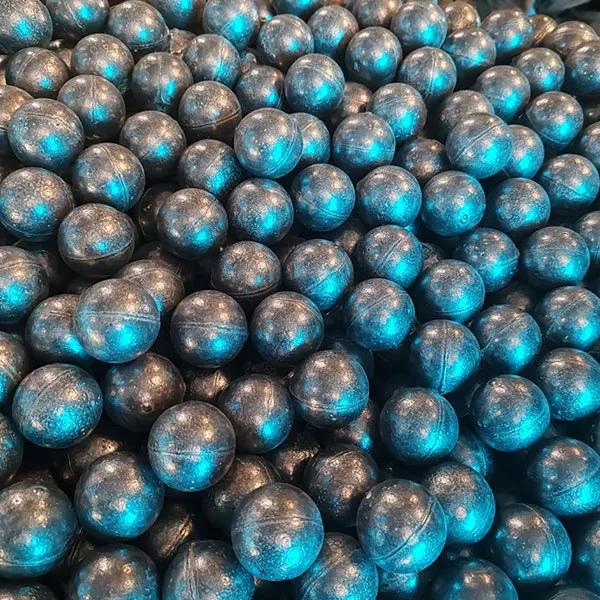
В отличие от универсальных литейных цехов, «Нинго Люйша» фокусируется на высокотехнологичном литье из легированных сталей для электроэнергетики, горнодобывающей и строительной отраслей. Производственная площадка площадью более 18 000 м² с годовой мощностью 20 000 тонн позволяет компании гибко реагировать на запросы рынка, сохраняя при этом строгий контроль качества. Ключевым преимуществом является глубокая экспертиза в составах сплавов: компания выпускает более 70 типоразмеров литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые).
Такой подход полностью соответствует описанным выше критериям выбора надежного партнера:
- Собственная лабораторная база: Каждая партия проходит комплекс испытаний, включая химический анализ, проверку на ударную вязкость и микроструктурный анализ, что гарантирует соответствие заявленным спецификациям.
- Отраслевая специализация: Продукция разрабатывается с учетом специфики работы в мельничных установках и дробильном оборудовании, где критически важны твердость и устойчивость к абразивному износу.
- Сервисная модель: Компания предоставляет техническую поддержку на этапе подбора изделий и консультационное сопровождение, что особенно важно для экспортных поставок в страны СНГ, Ближнего Востока и Латинской Америки.
Опыт «Нинго Люйша Стройматериалы» подтверждает, что сочетание традиционных литейных знаний региона с современными системами менеджмента качества позволяет создавать продукцию, конкурентоспособную на глобальном рынке в 2026 году.
Сравнение литых стальных отливок с альтернативными технологиями
Часто возникает вопрос целесообразности использования литья по сравнению со сварными конструкциями или деталями, полученными механической обработкой из поковок. Ниже приведено сравнение для типичных промышленных применений.
| Параметр | Литые стальные отливки | Сварные конструкции | Поковки + Мехобработка |
|---|---|---|---|
| Сложность геометрии | Высокая (полости, сложные контуры) | Средняя (ограничена доступностью сварки) | Низкая (простые формы) |
| Материалоемкость | Оптимальная (форма повторяет деталь) | Высокая (нахлесты, ребра жесткости) | Очень высокая (до 60% уходит в стружку) |
| Изотропность свойств | Высокая (при правильной термообработке) | Низкая (анизотропия в зоне шва) | Высокая (упрочнение волокон) |
| Стоимость при малых сериях | Высокая (стоимость моделей) | Средняя | Средняя |
| Стоимость при крупных сериях | Низкая (эффект масштаба) | Высокая (трудоемкость) | Высокая (расход материала) |
| Герметичность | Абсолютная (монолит) | Требует контроля швов | Абсолютная |
Для деталей сложной формы, работающих под давлением или в условиях вибрации, литье остается безальтернативным выбором. Сварные аналоги часто оказываются тяжелее и менее надежными из-за наличия концентраторов напряжений в зонах сварных швов.
Типичные ошибки при заказе и эксплуатации
Даже при использовании высококачественных литых стальных отливок из сплавов, можно столкнуться с проблемами, если допустить ошибки на этапах спецификации или монтажа.
Ошибки проектирования
- Резкие переходы сечений: Приводят к концентрации напряжений и образованию трещин при термоударе. Необходимо предусматривать плавные сопряжения (радиусы).
- Игнорирование усадки: Разные стали имеют разный коэффициент линейной усадки (1.5% – 2.5%). Неучет этого фактора в чертежах модели приводит к несоответствию размеров готовой детали.
Ошибки эксплуатации
- Превышение рабочих температур: Жаропрочные стали имеют предел «ползучести». Длительная работа выше рекомендованной температуры приводит к необратимому изменению структуры и потере прочности.
- Неправильный монтаж: Перетяжка болтовых соединений на фланцах литых корпусов может вызвать локальные трещины, так как литье, обладая высокой прочностью, может быть менее пластичным, чем ковочная сталь.
Логистика и экспортные особенности
В 2026 году логистика тяжелых промышленных грузов требует тщательного планирования. Литые стальные отливки обладают высокой плотностью, что делает транспортировку дорогостоящей. Ключевые аспекты:
- Упаковка: Обязательна защита рабочих поверхностей от коррозии консервационными составами и ударов деревянными или металлическими каркасами. Для экспортных поставок упаковка должна соответствовать стандартам ISPM 15 (для деревянной тары).
- Таможенное оформление: Правильная классификация по кодам ТН ВЭД (обычно группа 72 или 73 в зависимости от степени обработки) критична для расчета пошлин. Необходим полный пакет документов: инвойс, упаковочный лист, сертификат происхождения, паспорт качества.
- Страхование: Учитывая высокую стоимость отдельных отливок (особенно из никелевых сплавов), страхование груза «от всех рисков» является обязательным условием безопасной сделки.
FAQ: Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для качественных отливок?
Для литья по выплавляемым моделям экономически оправданная партия начинается от 50-100 штук, так как затраты на изготовление восковых моделей и сборку блоков высоки. Для песчаного литья крупных деталей MOQ может составлять всего 1-5 штук, но цена за единицу будет максимальной.
Можно ли сваривать литые стальные детали?
Да, большинство литых сталей поддаются сварке. Однако требуется предварительный подогрев детали до 150-300°C (в зависимости от толщины и марки стали) и последующая термообработка сварного шва для снятия напряжений. Использование неподходящих сварочных материалов может привести к образованию трещин.
Как контролируется внутреннее качество отливок?
Для выявления внутренних дефектов (раковин, трещин, непроваров) применяется ультразвуковой контроль (УЗК) и радиографический контроль (рентген). Внешние дефекты выявляются визуальным осмотром, капиллярным методом (цветная дефектоскопия) или магнитопорошковым методом.
Влияет ли год производства на свойства металла?
Нет, физические свойства металла не зависят от года производства, если соблюдена технология. Однако в 2026 году ужесточились требования к экологичности производства и отслеживаемости сырья, что делает новые партии более документально прозрачными.
Каков срок изготовления партии отливок?
Стандартный цикл составляет 4-8 недель. Первые 2 недели занимают проектирование и изготовление модельной оснастки, далее — плавка, литье, термообработка и мехобработка. Срочные заказы возможны за дополнительную плату, но могут ограничивать возможности полноценной термообработки.
Заключение и рекомендации по закупкам
Инвестиции в высококачественные литые стальные отливки из сплавов в 2026 году — это стратегическое решение, направленное на повышение надежности всего промышленного актива. Рынок предлагает широкий выбор технологий и материалов, но успех зависит от грамотного технического задания и выбора партнера с подтвержденной экспертизой.
Мы рекомендуем:
- Четко формулировать условия эксплуатации (нагрузки, температуры, среды) в техническом задании.
- Требовать предоставления образцов или отчетов о контроле качества предыдущих партий.
- Рассматривать общую стоимость владения (TCO), а не только начальную цену покупки. Качественная отливка служит в 2-3 раза дольше дешевой аналоги.
- Планировать закупки заранее, учитывая длительность производственного цикла.
Наша компания обладает полным циклом производства: от 3D-моделирования и изготовления оснастки до финишной механической обработки и антикоррозийной защиты. Мы гарантируем соответствие каждой партии заявленным спецификациям и международным стандартам.
Для получения индивидуального коммерческого предложения, расчета стоимости и консультации наших инженеров по выбору оптимального сплава для вашего проекта, пожалуйста, свяжитесь с нами.