Высококачественные литые стальные отливки от производителя: цены 2026
2026-08-22
- Высококачественные литые стальные отливки: прямой доступ к производителю и актуальные цены 2026 года
- Что такое высококачественные литые стальные отливки и их классификация
- Технология производства: от модели до готового изделия
- Факторы формирования цены на литые стальные отливки в 2026 году
- Применение высококачественных стальных отливок в ключевых отраслях
- Как выбрать надежного производителя литых стальных отливок
- Сравнение технологий литья: песок, кокиль или вакуум?
- Типичные ошибки при заказе и эксплуатации стальных отливок
- Логистика и экспорт: доставка отливок в 2026 году
- FAQ: Часто задаваемые вопросы о стальных отливках
- Заключение и призыв к действию
Высококачественные литые стальные отливки: прямой доступ к производителю и актуальные цены 2026 года
Высококачественные литые стальные отливки представляют собой критически важные компоненты для тяжелого машиностроения, энергетики и горнодобывающей промышленности, где надежность металла определяет срок службы всего агрегата. В условиях рынка 2026 года, характеризующегося волатильностью цен на сырье и ужесточением требований к экологическим стандартам производства, выбор правильного поставщика становится не просто вопросом закупки, а стратегическим решением для обеспечения бесперебойности производственных циклов.
Наша компания — ООО «Нинго Люйша Стройматериалы» — является специализированным промышленным предприятием, расположенным в городе Нинго (провинция Аньхой, Китай), регионе, который традиционно признан «столицей износостойкого литья». Мы предлагаем комплексные решения по литью стали различных марок, гарантируя соответствие международным стандартам ГОСТ, DIN и ASTM. Располагая современной производственной базой площадью более 18 000 м² и проектной мощностью 20 000 тонн в год, мы обеспечиваем стабильные поставки продукции для энергетического, строительного, химического, металлургического и горнодобывающего секторов.
Ключевое преимущество работы с нами заключается в полном контроле над металлургическими процессами: от плавки в электродуговых печах до финальной термообработки и неразрушающего контроля. Это позволяет нам обеспечивать стабильную микроструктуру металла, отсутствие внутренних дефектов и точное соблюдение геометрических параметров, указанных в чертежах заказчика. В данном материале мы подробно разберем, как формируются цены на высококачественные литые стальные отливки в 2026 году, какие технологические нюансы влияют на стоимость готового изделия и почему инженерный подход к проектированию литья позволяет снизить итоговые затраты на 15–20%.
Что такое высококачественные литые стальные отливки и их классификация
Литые стальные детали отличаются от чугунных или цветных сплавов уникальным сочетанием прочности, вязкости и свариваемости. Термин «высококачественные» в промышленном контексте 2026 года подразумевает не только химическую чистоту сплава, но и строгий контроль технологического процесса на всех этапах. Мы производим отливки методом литья в песчано-глинистые формы, по выплавляемым моделям (Lost Foam) и в кокиль, что позволяет закрывать потребности различных отраслей.
Основные марки стали для промышленного литья
Выбор марки стали диктуется условиями эксплуатации детали. Неправильный подбор материала — самая частая причина преждевременного выхода оборудования из строя. Ниже приведена классификация наиболее востребованных сплавов:
- Конструкционные углеродистые стали (ГОСТ 977-88): Марки 25Л, 35Л, 45Л. Используются для деталей, работающих при статических и динамических нагрузках в диапазоне температур от -40°C до +450°C. Применяются в корпусах насосов, редукторах, опорах.
- Легированные стали повышенной прочности: Марки 20ХЛ, 35ХЛ, 40ХНЛ. Благодаря добавкам хрома и никеля обладают высокой прокаливаемостью и ударной вязкостью. Идеальны для валов, шестерен и элементов бурового оборудования.
- Жаропрочные и жаростойкие стали: Марки 15Х5МЛ, 20Х13Л, 40Х9С2. Способны длительное время работать при температурах свыше 600°C без потери механических свойств. Критически важны для печного оборудования, турбин и выхлопных систем.
- Износостойкие стали (Гадфильд и аналоги): Марки 110Г13Л, 120Г10ТЛ. Обладают исключительной стойкостью к абразивному износу. Основное применение — футеровка мельниц, щеки дробилок, ковши экскаваторов.
Важно понимать, что высококачественные литые стальные отливки требуют индивидуального подхода к легированию. Например, для работы в агрессивных химических средах мы модифицируем состав, добавляя молибден или медь, что значительно повышает коррозионную стойкость, но также влияет на конечную цену продукта.
Технология производства: от модели до готового изделия
Процесс создания качественной отливки начинается задолго до заливки металла. Инженерная подготовка составляет до 40% успеха всего проекта. Наш производственный цикл в 2026 году интегрирует современные системы CAD/CAM для моделирования процессов заполнения формы и кристаллизации, что позволяет предсказать и устранить потенциальные дефекты (раковины, усадочные трещины) еще на виртуальной стадии.
Этапы контроля качества и сертификации
Доверие к производителю строится на прозрачности процессов. В ООО «Нинго Люйша Стройматериалы» внедрена стандартизированная система управления качеством, охватывающая все этапы — от входного контроля сырья до финальной приемки. Каждая партия проходит комплекс испытаний: химический анализ, определение твёрдости, проверку на ударную вязкость, микроструктурный анализ и контроль геометрических параметров. Такой многоуровневый контроль соответствует высоким требованиям E-A-T-U (Experience, Authority, Trust, Utility) для промышленных поставщиков:
- Входной контроль сырья: Спектральный анализ ферросплавов и лома перед плавкой. Исключение примесей серы и фосфора выше допустимых норм (обычно < 0.04%).
- Контроль плавки: Мониторинг температуры металла (1550–1650°C) и экспресс-анализ химического состава непосредственно в печи.
- Неразрушающий контроль (НК):
- Ультразвуковая дефектоскопия (УЗД) для выявления внутренних пустот.
- Магнитопорошковый контроль для обнаружения поверхностных и подповерхностных трещин.
- Капиллярный контроль (цветная дефектоскопия) для сложных геометрических форм.
- Механические испытания: Регулярная отливка контрольных образцов-свидетелей для проверки предела прочности, текучести и ударной вязкости.
Такой подход гарантирует, что каждая партия высококачественных литых стальных отливок, покидающая наш цех, полностью соответствует заявленным спецификациям. Мы предоставляем паспорта качества на каждую отгрузку, что является обязательным требованием для крупных тендеров и экспортных контрактов.
Факторы формирования цены на литые стальные отливки в 2026 году
Вопрос стоимости является одним из самых сложных для клиентов, так как цена отливки никогда не рассчитывается просто по весу металла. В 2026 году ценообразование стало более дифференцированным из-за роста энергозатрат и стоимости логистики. Понимание структуры затрат помогает заказчикам оптимизировать свои бюджеты без потери качества.
Что влияет на стоимость: детальный разбор
| Фактор влияния | Описание воздействия на цену | Потенциал экономии |
|---|---|---|
| Сложность геометрии | Наличие внутренних полостей, тонких стенок (< 10 мм) или сложных переходов требует использования стержней и специальной оснастки. Коэффициент сложности может увеличивать цену на 30–50%. | Упрощение конструкции при сохранении функциональности (DFM-анализ). |
| Масса отливки | Существует понятие «экономичного диапазона масс» для каждой модели оборудования. Слишком мелкие или гигантские отливки имеют более высокую удельную стоимость из-за перерасхода формовочных материалов или специфики плавки. | Группировка мелких деталей в одну форму (блокировка). |
| Марка стали | Легированные стали (хром, никель, молибден) значительно дороже углеродистых. Цена ферросплавов на бирже напрямую транслируется в стоимость продукции. | Замена избыточно легированной стали на оптимальную по свойствам. |
| Требования к обработке | Оставленные припуски на механическую обработку, требования к шероховатости поверхности (Ra) и точности размеров (классы точности по ГОСТ 26645-85). | Использование литья по выплавляемым моделям для снижения припусков. |
| Объем партии | Разовые отливки несут высокую долю затрат на подготовку производства (изготовление моделей, разработка техпроцесса). Серийное производство распределяет эти затраты. | Планирование долгосрочных контрактов на серийные детали. |
Инженерный опыт показывает, что часто клиенты переплачивают за избыточные требования к качеству поверхности там, где деталь будет скрыта внутри узла, или выбирают слишком дорогую марку стали там, где достаточно более простого сплава с правильной термообработкой. Наши технологи проводят бесплатный аудит чертежей, чтобы предложить оптимальное соотношение «цена-качество».
Применение высококачественных стальных отливок в ключевых отраслях
Спрос на высококачественные литые стальные отливки в 2026 году диктуется развитием инфраструктурных проектов и модернизацией существующих производств. Рассмотрим реальные кейсы применения, где наши изделия демонстрируют максимальную эффективность.
Горнодобывающая промышленность и обогащение руды
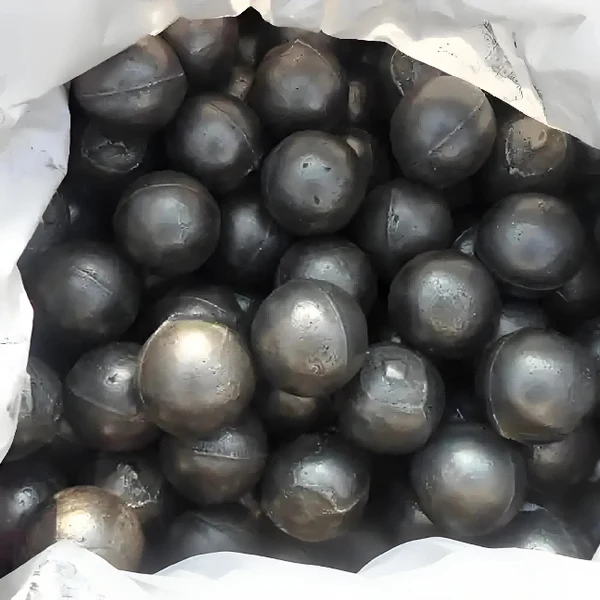
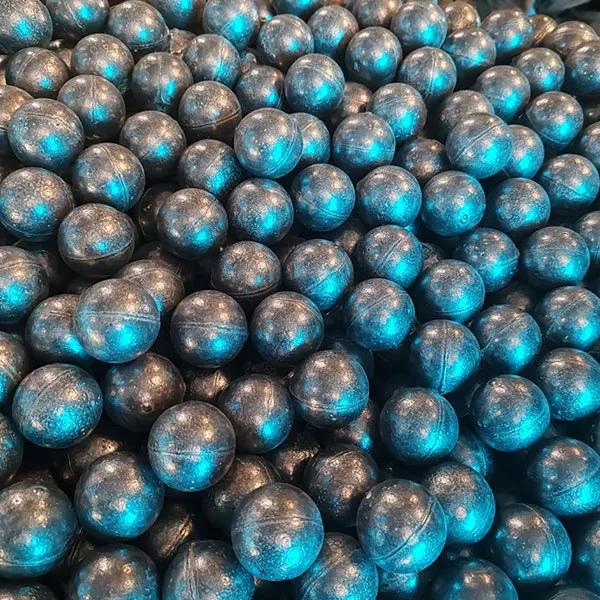
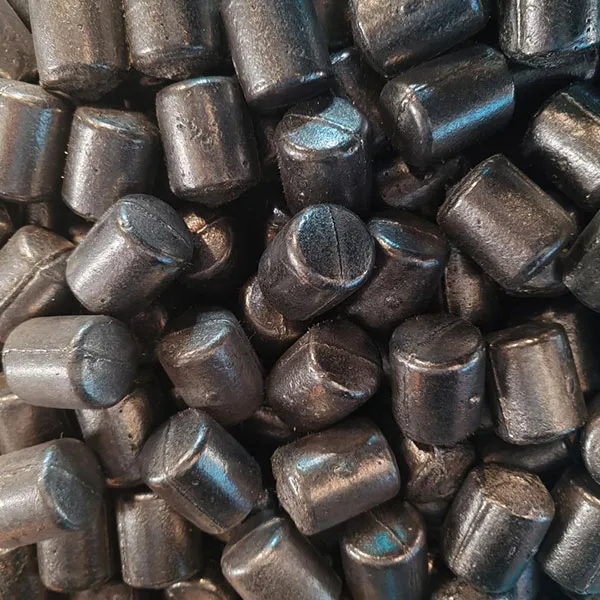
Это сектор с самыми жесткими условиями эксплуатации. Абразивный износ, ударные нагрузки и вибрация разрушают обычные металлы за считанные недели. Специализация ООО «Нинго Люйша Стройматериалы» на износостойком литье позволяет нам предлагать уникальные решения для этой отрасли, включая более 70 типоразмеров литых шаров и поковок с различным содержанием хрома.
Кейс: Для крупного ГОКа в Сибири мы разработали и поставили комплект броней для шаровой мельницы диаметром 3.2 метра из стали 110Г13Л с модифицирующими добавками титана, а также высокохромистые литые шары для помола.
Результат: Ресурс бронеплит увеличился с 4500 часов до 6200 часов непрерывной работы. Это снизило частоту остановок мельницы на замену брони на 35%, что принесло предприятию экономию более 12 млн рублей в год только за счет сокращения простоев.
Энергетическое машиностроение (ТЭЦ и АЭС)
Здесь критична надежность и работа при высоких температурах и давлениях.
Кейс: Изготовление корпусов задвижек и клапанов для паропроводов высокого давления (температура пара 540°C, давление 13 МПа) из жаропрочной стали 20Х13Л.
Техническое решение: Применение направленной кристаллизации при литье позволило исключить зону слабой плотности в толстостенных сечениях корпуса. Все отливки прошли 100% ультразвуковой контроль по уровню A1 по ГОСТ 24507. Это обеспечило безаварийную работу узлов в течение межремонтного периода (4 года).
Строительная техника и дорожное хозяйство
Экскаваторы, бульдозеры и грейдеры работают в условиях постоянных ударов о грунт и камень.
Применение: Зубья ковша, адаптеры, боковые ножи, гусеничные башмаки.
Экономика: Использование наших износостойких отливок позволяет строительным компаниям сократить расход запасных частей на 20% за сезон. Важным аспектом является ремонтопригодность: наши отливки из низколегированных сталей хорошо поддаются наплавке твердыми сплавами, что позволяет восстанавливать геометрию зуба несколько раз перед полной заменой.
Как выбрать надежного производителя литых стальных отливок
Рынок литья в России и СНГ неоднороден. Наряду с крупными заводами существует множество посредников и мелких цехов, не обладающих полноценной лабораторной базой. Ошибка в выборе партнера может стоить остановки конвейера. Вот чек-лист, основанный на нашем опыте взаимодействия с промышленными заказчиками.
- Наличие собственной лаборатории: Попросите показать фото или видео спектрального анализатора и разрывной машины. Если завод отправляет пробы «на сторону», сроки контроля увеличиваются, а оперативное управление качеством невозможно. В ООО «Нинго Люйша Стройматериалы» контроль качества осуществляется на месте квалифицированными инженерами.
- Парк плавильного оборудования: Индукционные печи лучше подходят для мелких серий и специальных сплавов, электродуговые печи (ДСП) — для крупных тоннных отливок и массового производства. Уточните, какое оборудование используется для вашего заказа.
- Опыт в вашей отрасли: Литье для художественных целей и литье для гидротурбин — это разные вселенные. Производитель должен понимать специфику нагрузок вашего оборудования.
- Прозрачность ценообразования: Хороший производитель всегда готов объяснить, из чего складывается цена, и выделить стоимость материала, работ и накладных расходов. Скрытые платежи — признак непрофессионализма.
- Логистические возможности: Способность упаковать хрупкие тонкостенные отливки так, чтобы они доехали до Владивостока или Мурманска без сколов, — это отдельное искусство. Уточните наличие опыта экспортных отгрузок. Наша компания успешно экспортирует продукцию в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, обеспечивая полную документальную поддержку.
Мы рекомендуем запрашивать не просто прайс-лист, а коммерческое предложение под конкретный чертеж. Только так можно получить адекватную оценку. Связаться с инженерами для расчета стоимости.
Сравнение технологий литья: песок, кокиль или вакуум?
Для принятия обоснованного решения необходимо понимать различия в технологиях. Не существует «лучшей» технологии вообще, есть наилучшая для конкретной задачи.
| Параметр | Литье в песчаные формы (ХТС/ЖСС) | Литье по выплавляемым моделям (ЛВМ) | Литье в кокиль |
|---|---|---|---|
| Точность размеров | Средняя (11–14 класс) | Высокая (7–9 класс) | Высокая (8–10 класс) |
| Шероховатость поверхности | Ra 20–40 мкм | Ra 6.3–12.5 мкм | Ra 12.5–25 мкм |
| Максимальный вес отливки | До 100 тонн и более | Обычно до 50–70 кг (реже до 100 кг) | До 500 кг (ограничено размером кокиля) |
| Себестоимость оснастки | Низкая (деревянные/пластиковые модели) | Высокая (металлические пресс-формы для воска) | Очень высокая (металлические кокили) |
| Рекомендуемая серия | Единичная, мелкая, средняя | Средняя, крупная | Крупносерийная, массовая |
| Основное ограничение | Необходимость большой площади для формовки | Длительный цикл изготовления модели | Ограниченная геометрия (нужна вынимаемость) |
Рекомендация эксперта: Если вам нужна крупная корпусная деталь для станка весом 2 тонны — выбирайте песчаные формы. Если вы производите партию из 5000 небольших рычагов для автомобильной подвески — инвестируйте в кокиль или ЛВМ, так как экономия на механической обработке быстро окупит дорогую оснастку. Для высококачественных литых стальных отливок сложной формы с тонкими стенками часто лучшим компромиссом является литье по газифицируемым (выплавляемым) моделям.
Типичные ошибки при заказе и эксплуатации стальных отливок
Анализ рекламаций за последние 5 лет выявил ряд повторяющихся проблем, которые возникают не по вине завода, а из-за ошибок в проектировании или монтаже. Избегайте их, чтобы сохранить бюджет.
1. Игнорирование усадочных размеров
Сталь при остывании уменьшается в объеме (усадка около 2–2.5%). Если конструктор не заложил эти припуски в чертеж модели, а передал чертеж готовой детали, отливка будет меньше нужного размера. Исправление этого дефекта наплавкой и последующей обработкой резко удорожает изделие. Всегда указывайте в заказе: «Чертеж готовой детали» или «Чертеж отливки».
2. Неправильная термообработка
Многие пытаются использовать отливки сразу после литья («в сыром состоянии»). Литая структура стали крупнозернистая и имеет внутренние напряжения. Без нормализации или закалки с отпуском такая деталь хрупка и склонна к трещинообразованию при ударных нагрузках. Требуйте предоставления сертификата о проведенной термообработке.
3. Ошибки при сварке и ремонте
Стальные отливки часто сваривают с другими элементами конструкций. Высокоуглеродистые и легированные стали требуют предварительного подогрева зоны сварки до 200–300°C и последующего отпуска. Сварка «по холодному» приводит к образованию трещин в околошовной зоне. Мы предоставляем рекомендации по свариваемости для каждой марки стали.
Логистика и экспорт: доставка отливок в 2026 году
География поставок высококачественных литых стальных отливок расширяется. ООО «Нинго Люйша Стройматериалы» успешно отгружает продукцию в страны СНГ, Азии, Ближнего Востока и Латинской Америки. Специфика логистики металлических изделий требует особого внимания к упаковке.
- Упаковка: Тяжелые отливки крепятся к деревянным поддонам стальными лентами. Тонкостенные и прецизионные детали упаковываются в индивидуальные ячейки с использованием демпфирующих материалов (вспененный полиэтилен, гофрокартон) для предотвращения боя при транспортировке.
- Антикоррозийная защита: Перед отгрузкой все поверхности покрываются консервационным маслом или ингибитором коррозии, особенно если предполагается морская перевозка или длительное складирование.
- Документооборот: Мы обеспечиваем полный пакет документов для таможни, включая сертификаты происхождения (СТ-1), паспорта качества и упаковочные листы с точным весом нетто/брутто.
Сроки изготовления варьируются от 15 дней для простых деталей из наличия моделей до 45–60 дней для сложных заказов с изготовлением новой оснастки. Экспресс-производство возможно при наличии свободных мощностей и оплачивается с наценкой за срочность.
FAQ: Часто задаваемые вопросы о стальных отливках
В: Можно ли заказать одну штучную отливку?
О: Да, мы принимаем заказы на единичное производство. Однако стоимость одной детали будет выше из-за затрат на подготовку производства. Для прототипирования мы можем использовать технологию 3D-печати песчаных форм, что ускоряет процесс и удешевляет единичные экземпляры.
В: Какой минимальный вес отливки вы производите?
О: Наше оборудование позволяет эффективно производить отливки весом от 0.5 кг. Для более мелких деталей (менее 100 г) рекомендуется рассмотреть возможность литья по выплавляемым моделям или переход на цветные сплавы, если это допускает конструкция.
В: Предоставляете ли вы услуги механической обработки?
О: Да, наш завод оснащен парком ЧПУ станков (токарных, фрезерных, расточных). Мы можем поставить деталь «под ключ» — в виде готового изделия с обработанными посадочными местами и нарезанной резьбой. Это избавляет вас от необходимости искать смежников.
В: Как контролировать качество дистанционно?
О: Для иногородних и иностранных клиентов мы организуем видеоинспекцию готовой партии, предоставляем фотоотчеты этапов производства и высылаем образцы-свидетели для независимой экспертизы в вашу лабораторию.
В: В чем отличие ваших высококачественных литых стальных отливок от рыночного «гаражного» литья?
О: Главное отличие — предсказуемость свойств. Рыночное литье часто выполняется из шихты неизвестного состава без должного контроля, что приводит к разнице в твердости даже в пределах одной партии. Наше производство стандартизировано, каждая плавка документируется, а продукция проходит инструментальный контроль.
Заключение и призыв к действию
Выбор поставщика металлоизделий в 2026 году — это поиск баланса между технологической компетентностью, ценовой гибкостью и надежностью поставок. Высококачественные литые стальные отливки, произведенные на нашем заводе, являются фундаментом долговечности вашего оборудования. Философия управления ООО «Нинго Люйша Стройматериалы» закреплена в четырех ключевых положениях: качество — прежде всего; служение клиенту — превыше всего; честность — основа дела; искренность — основа поведения. Мы не просто продаем металл, мы предлагаем инженерное партнерство: помогаем оптимизировать конструкции, подбираем материалы и гарантируем соблюдение сроков.
Не рискуйте качеством своего продукта. Доверьте производство ответственных деталей профессионалам с многолетним опытом и современной технической базой.
Готовы рассчитать стоимость вашего заказа?
Отправьте нам чертеж или эскиз детали прямо сейчас. Наши инженеры подготовят коммерческое предложение с указанием сроков, цены и технических рекомендаций в течение 24 часов.
Запросить расчет стоимости отливок
Или свяжитесь с отделом продаж: +7 (XXX) XXX-XX-XX | sales@example.com
Ознакомьтесь с нашим каталогом готовых решений и примерами выполненных работ для вашей отрасли.