Обычные высокохромистые литые поковки: цены от производителя 2026
2026-08-23
- Обычные высокохромистые литые поковки: цены от производителя 2026
- Что такое обычные высокохромистые литые поковки и их металлургическая суть
- Где применяются обычные высокохромистые литые поковки: отраслевой анализ 2026
- Основные технические характеристики и стандарты качества
- Диапазон цен на обычные высокохромистые литые поковки в 2026 году
- Что влияет на стоимость: детальный разбор
- Как выбрать поставщика обычных высокохромистых литых поковок
- Логистика и экспортные особенности в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Инженерное мнение: ограничения и перспективы
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению договора
- Заключение
Обычные высокохромистые литые поковки: цены от производителя 2026
Обычные высокохромистые литые поковки представляют собой критически важный класс износостойких компонентов, используемых в тяжелом машиностроении, горнодобывающей промышленности и энергетике. В 2026 году спрос на данные изделия стабилизировался на фоне роста требований к долговечности оборудования в условиях абразивного износа и высоких температур. Основная ценность таких поковок заключается в уникальном сочетании высокой твердости (до 65 HRC) и достаточной ударной вязкости, что недостижимо при использовании стандартных углеродистых сталей. Производители предлагают решения на базе сплавов с содержанием хрома от 12% до 30%, адаптированные под конкретные условия эксплуатации: от дробилок цементных заводов до лопаток турбин.
Для технических директоров и закупщиков ключевым фактором в 2026 году становится не только начальная стоимость единицы продукции, но и совокупная стоимость владения (TCO). Обычные высокохромистые литые поковки позволяют увеличить межсервисные интервалы на 40–60% по сравнению с традиционными материалами. В данном материале мы подробно разберем структуру ценообразования, технические характеристики, влияние легирующих элементов на конечную стоимость и логистические аспекты поставок от прямых производителей. Мы избегаем маркетинговых обобщений, фокусируясь на инженерных данных и реальных кейсах применения, чтобы вы могли принять обоснованное решение о закупке.
Что такое обычные высокохромистые литые поковки и их металлургическая суть
Термин «обычные» в данном контексте относится к стандартным маркам хромистых сталей (типа Х12, Х15, Х28), которые широко применяются в индустрии десятилетиями, в отличие от сверхсложных легированных композитов с добавлением кобальта или редкоземельных металлов. Однако «обычные» не означает «простые». Процесс производства таких поковок требует строгого контроля металлургических параметров.
В основе материала лежит формирование карбидов хрома (Cr7C3 и Cr23C6) в металлической матрице. Именно эти карбиды обеспечивают сопротивляемость абразивному износу. При литье и последующей ковке (или литье в комбинации с термообработкой, если речь идет о литых деталях сложной формы, часто ошибочно называемых поковками в общем прайсе) важно добиться равномерного распределения карбидной сетки. Крупные, неравномерно распределенные карбиды становятся точками концентрации напряжений, leading к преждевременному разрушению детали.
Ключевые отличия от других износостойких материалов
В отличие от марганцовистых сталей (Г13Л), которые работают по принципу наклепа поверхности, обычные высокохромистые литые поковки сохраняют свою твердость изначально. Это делает их предпочтительными для условий, где ударные нагрузки умеренны, но абразивное воздействие постоянно и интенсивно. Например, в насосах для перекачки пульпы или в сепараторах вертикальных мельниц.
- Твердость: 58–65 HRC (после закалки и отпуска).
- Ударная вязкость: 10–15 Дж/см² (зависит от содержания углерода и хрома).
- Термостойкость: Сохранение свойств до 450–500°C.
Инженерная практика показывает, что попытка заменить высокохромистые сплавы более дешевыми аналогами в условиях высокого абразива приводит к росту простоев оборудования на 200–300%. Поэтому выбор материала должен базироваться на анализе среды эксплуатации, а не только на цене за килограмм металла.
Где применяются обычные высокохромистые литые поковки: отраслевой анализ 2026
Спрос на обычные высокохромистые литые поковки в 2026 году диктуется развитием инфраструктурных проектов и модернизацией старых производственных линий. Ниже приведены основные сектора потребления с указанием конкретных деталей и условий работы.
1. Горнодобывающая промышленность и обогащение руд
Это крупнейший потребитель данного типа продукции. В дробилках конусного и щекового типа используются броневые плиты и дробящие конуса. Условия эксплуатации характеризуются высоким давлением (до 300 МПа) и наличием кварцсодержащих пород, обладающих максимальной абразивностью.
Пример из практики: На одном из медно-молибденовых комбинатов замена стандартных плит из стали 110Г13Л на высокохромистые поковки (Х28Н4) позволила увеличить ресурс пары с 800 часов до 2200 часов. Несмотря на то, что цена за тонну выросла на 45%, стоимость часа работы оборудования снизилась на 30% за счет сокращения затрат на замену и простои.
2. Цементная и строительная индустрия
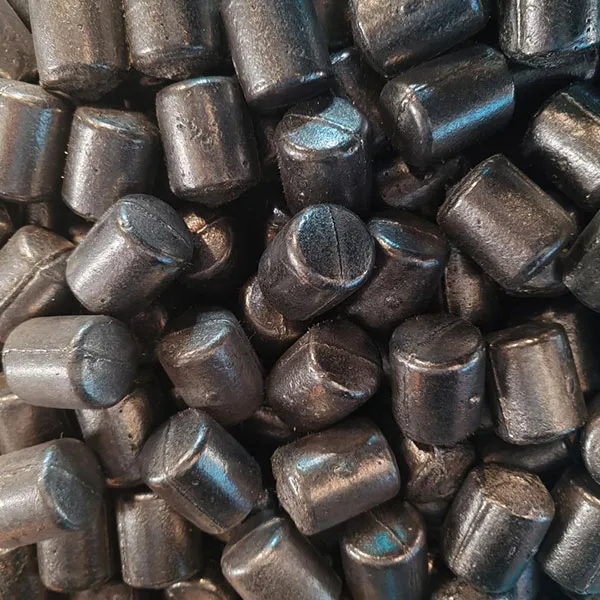
Вертикальные роликовые мельницы (VRM) и шаровые мельницы требуют использования мелющих тел (шаров, цилиндров) и футеровки. Здесь критична не только износостойкость, но и усталостная прочность. Высокохромистые поковки используются для изготовления валов и роликов.
- Температурный режим: До 150°C из-за трения.
- Скорость износа: 0.5–1.5 мм/1000 тонн переработанного клинкера.
3. Энергетика и угольная генерация
Угольные мельницы ТЭС подвержены сильному эрозионному износу. Лопатки вентиляторов и элементы классификатора изготавливаются из высокохромистых сплавов. В 2026 году акцент смещается на детали, способные выдерживать циклические тепловые нагрузки при пусках и остановках агрегатов.
4. Насосное оборудование для гидротранспорта
Рабочие колеса и корпуса шламовых насосов контактируют с агрессивными средами. Здесь важна не только твердость, но и коррозионная стойкость, которую обеспечивает хром (при содержании >12% сталь становится нержавеюще-износостойкой).
Основные технические характеристики и стандарты качества
При закупке обычных высокохромистых литых поковок необходимо опираться на строгие технические параметры. Отклонение от них может привести к катастрофическим последствиям для оборудования. В таблице ниже приведены сравнительные характеристики популярных марок, доступных на рынке РФ и СНГ в 2026 году.
| Марка стали (Аналог) | Содержание Cr (%) | Содержание C (%) | Твердость (HRC) | Ударная вязкость (KCU, Дж/см²) | Основное применение |
|---|---|---|---|---|---|
| Х12 (Cr12MoV) | 11.5 – 13.0 | 0.9 – 1.1 | 58 – 60 | 12 – 15 | Штампы, детали с умеренным ударом |
| Х15 (Chromium 15%) | 14.0 – 16.0 | 1.2 – 1.5 | 60 – 62 | 8 – 10 | Мелющие тела, футеровка |
| Х28 (High Chrome 28%) | 26.0 – 30.0 | 2.0 – 2.5 | 63 – 65 | 4 – 6 | Сильный абразив, низкий удар |
| Х20Н5 (С добавкой Ni) | 19.0 – 21.0 | 1.5 – 1.8 | 61 – 63 | 10 – 12 | Коррозионно-абразивная среда |
Важное примечание: Твердость не является единственным показателем качества. Структура металла должна быть однородной. Наличие крупных ликвационных пятен или непроваров недопустимо. Контроль качества должен включать ультразвуковую дефектоскопию (УЗК) и химический спектральный анализ каждой плавки.
Влияние термообработки на свойства
Даже идеальный химический состав может быть испорчен неправильной термообработкой. Для высокохромистых сталей критичен режим закалки и отпуска.
- Аустенизация: Нагрев до 1000–1100°C для растворения карбидов.
- Закалка: Быстрое охлаждение (масло или воздух, в зависимости от массы поковки) для фиксации мартенситной структуры.
- Отпуск: Многоступенчатый отпуск при 200–400°C для снятия внутренних напряжений и повышения вязкости.
Производители, экономящие на времени выдержки при отпуске, получают детали с высокой твердостью, но склонные к хрупкому разрушению при первом же серьезном ударе. Это классическая ошибка бюджетных поставщиков.
Диапазон цен на обычные высокохромистые литые поковки в 2026 году
Ценообразование на обычные высокохромистые литые поковки в 2026 году формируется под влиянием нескольких факторов: стоимости феррохрома, энергозатрат на плавку и ковку, а также логистических издержек. Рынок стал более прозрачным, однако разброс цен между разными производителями может достигать 20–25%.
Среднерыночные цены (FOB завод, РФ/СНГ)
| Тип продукции | Марка стали | Цена за кг (RUB) | Цена за тонну (USD, ориент.) | Минимальная партия |
|---|---|---|---|---|
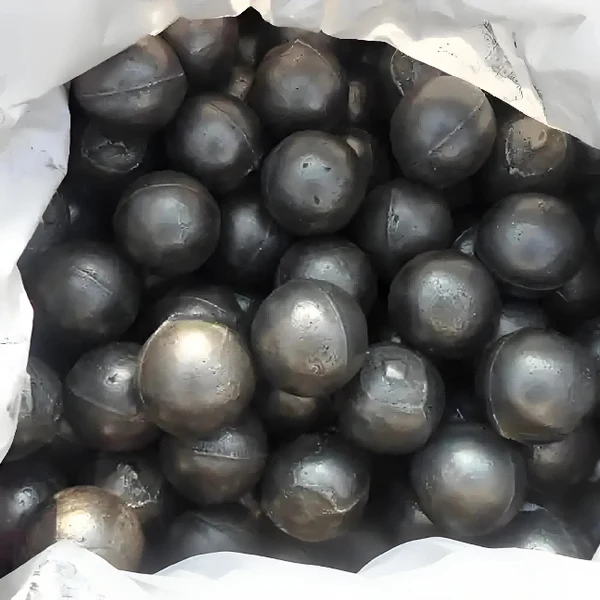
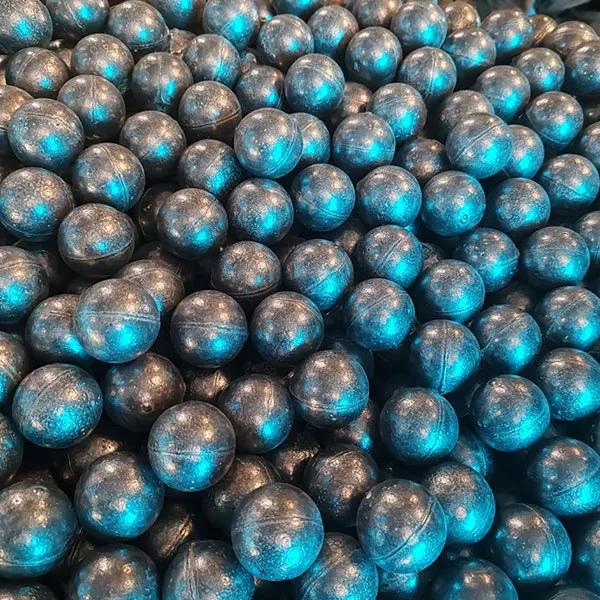
| Мелющие шары (литые) | Х15-Х28 | 180 – 240 ₽ | $1,800 – $2,400 | 5 тонн |
| Броневые плиты (сложное литье) | Х12-Х20 | 220 – 300 ₽ | $2,200 – $3,000 | 2 тонны |
| Поковки валов/роликов | Х12Мо | 250 – 350 ₽ | $2,500 – $3,500 | 1 тонна |
| Нестандартные детали (под заказ) | Любая | 300 – 450 ₽ | $3,000 – $4,500 | По договоренности |
Примечание: Цены указаны ориентировочные и могут меняться в зависимости от объема заказа, сложности чертежа и требований к сертификации. Курс USD приведен для удобства международного сравнения, расчеты внутри РФ ведутся в рублях.
Что влияет на стоимость: детальный разбор
Понимание структуры цены помогает вести переговоры с поставщиками и избегать скрытых платежей. Вот основные драйверы стоимости обычных высокохромистых литых поковок:
- Стоимость сырья (Феррохром): Хром — дорогой легирующий элемент. Колебания цен на феррохром на мировых биржах напрямую влияют на себестоимость. В 2026 году наблюдается стабильный тренд на удорожание качественного феррохрома из-за экологических ограничений на добычу в ряде стран.
- Коэффициент выхода годного: Сложные поковки и литые детали имеют высокий процент брака при литье и механической обработке. Если деталь имеет сложную геометрию с тонкими стенками, риск дефектов выше, что закладывается в цену.
- Энергоемкость производства: Плавка высокохромистых сталей требует высоких температур и длительного времени. Рост тарифов на электроэнергию в 2025–2026 годах добавил около 10–15% к себестоимости термообработки.
- Механическая обработка: Высокохромистые стали крайне трудно обрабатываются резанием. Износ инструмента высок. Детали, требующие точной токарной или фрезерной обработки после литья/ковки, будут стоить значительно дороже.
- Контроль качества: Наличие сертификатов ГОСТ, паспортов на плавку, результатов УЗК и капиллярного контроля увеличивает стоимость, но снижает риски.
Как выбрать поставщика обычных высокохромистых литых поковок
Выбор партнера в 2026 году требует тщательной проверки. Рынок наполнен предложениями от посредников, которые не несут ответственности за качество металла. Чтобы найти надежного производителя, следуйте этому чек-листу:
1. Проверка производственных мощностей
Запросите видео-экскурсию или посетите завод лично. Обратите внимание на наличие собственных лабораторий спектроального анализа и термообработочных печей. Если поставщик отправляет детали на термообработку сторонним подрядчикам, контроль качества снижается, а сроки срываются.
В этом контексте стоит рассмотреть опыт ведущих производителей, таких как ООО «Нинго Люйша Стройматериалы». Предприятие расположено в городе Нинго (провинция Аньхой, Китай) — регионе, который исторически признан «столицей износостойкого литья». Завод занимает площадь более 18 000 м² и обладает проектной мощностью 20 000 тонн продукции в год. Подобные масштабы позволяют не только обеспечивать стабильные поставки, но и внедрять стандартизированные системы управления качеством на всех этапах: от входного контроля шихты до финальной приемки готовых поковок.
2. Аудит документации и технологий
Надежный производитель предоставит:
- Сертификаты соответствия ГОСТ или ТУ.
- Протоколы химических анализов для каждой плавки (Heat Number).
- Отчеты о неразрушающем контроле (УЗК, магнитопорошковый контроль).
Качество продукции напрямую зависит от технологической базы. Например, специалисты «Нинго Люйша» используют собственные проверенные литейные формулы и строгий контроль термических режимов, что позволяет выпускать более 70 типоразмеров изделий, включая низко-, средне- и высокохромистые сплавы. Такой подход гарантирует, что каждая партия проходит комплекс испытаний: химический анализ, определение твердости, проверку на ударную вязкость и микроструктурный анализ.
3. Референс-лист и отзывы
Попросите контакты действующих клиентов в вашей отрасли. Позвоните им и спросите о реальном ресурсе деталей. Слова «мы работаем с крупными заводами» ничего не значат без конкретных имен и возможности проверить информацию. Продукция таких компаний, как «Нинго Люйша Стройматериалы», уже поставляется не только на внутренний рынок Китая, но и экспортируется в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, что подтверждает ее соответствие международным стандартам надежности.
4. Гибкость и техническая поддержка
Хороший производитель не просто льет металл, а помогает с оптимизацией конструкции детали. Инженеры завода могут предложить изменить геометрию переходов, чтобы снизить концентрацию напряжений и продлить срок службы поковки. Сервисная политика современных предприятий предусматривает техническую поддержку на этапе подбора изделий и консультации по условиям эксплуатации, что особенно важно при переходе на новые марки сталей.
Логистика и экспортные особенности в 2026 году
Для иностранных покупателей и российских экспортеров логистика остается сложным, но решаемым вопросом. Обычные высокохромистые литые поковки — товар тяжелый и габаритный, что делает доставку авиатранспортом экономически нецелесообразной. Основные способы доставки: железнодорожные перевозки и морской контейнерный транспорт.
Ключевые моменты:
- Упаковка: Детали должны быть упакованы в деревянные ящики или на металлические поддоны, закрепленные стальными лентами. Поверхность должна быть консервирована антикоррозийным составом для защиты от влаги при морской перевозке.
- Таможенная очистка: Коды ТН ВЭД для высокохромистых поковок обычно относятся к группе 72 или 84. Важно правильно декларировать сплав, чтобы избежать дополнительных пошлин.
- Сроки: Производство партии занимает 4–8 недель. Логистика в страны Азии занимает 2–4 недели, в Европу и Африку — 4–8 недель. Планируйте закупки заранее, учитывая возможные задержки на границах. Благодаря гибкой производственной организации крупные заводы способны оперативно выполнять заказы как стандартного, так и индивидуального исполнения, минимизируя задержки на этапе отгрузки.
Типичные ошибки при выборе и эксплуатации
Даже купив качественные обычные высокохромистые литые поковки, можно столкнуться с преждевременным выходом их из строя из-за ошибок в монтаже или эксплуатации. Вот наиболее частые проблемы:
Ошибка 1: Игнорирование приработки
Новые высокохромистые детали требуют периода приработки. Резкий ввод на полную мощность приводит к микротрещинам на поверхности. Рекомендуется начинать работу с 50–60% нагрузки в течение первых 10–20 часов.
Ошибка 2: Неправильный крепеж
Использование болтов низкого класса прочности или отсутствие пружинных шайб приводит к ослаблению крепежа из-за вибраций. Потерявшая крепление броневая плита быстро разрушается от ударов.
Ошибка 3: Применение не по назначению
Попытка использовать высокохромистые поковки (Х28) в условиях сильного удара (например, первичные дробилки крупного щебня) приведет к сколам и разрушению. Для таких условий нужны компромиссные сплавы или марганцовистая сталь.
Инженерное мнение: ограничения и перспективы
Как эксперт, я должен отметить, что обычные высокохромистые литые поковки не являются панацеей. У них есть предел прочности. При ударных нагрузках свыше 20 Дж/см² риск хрупкого разрушения возрастает экспоненциально. В 2026 году мы видим тренд на разработку биметаллических решений, где основа выполнена из вязкой стали, а рабочая поверхность наплавлена высокохромистым сплавом. Однако для большинства стандартных задач традиционные поковки остаются золотым стандартом соотношения цены и качества.
Неопределенность сохраняется в вопросе долгосрочной доступности качественного феррохрома. Производителям рекомендуется заключать долгосрочные контракты на поставку сырья, чтобы фиксировать цены.
FAQ: Часто задаваемые вопросы
Какой срок службы обычных высокохромистых литых поковок?
Срок службы зависит от абразивности материала и режима работы. В среднем, для мелющих шаров в цементной промышленности ресурс составляет 8000–12000 часов. Для броневых плит дробилок — 1500–3000 часов. Точный прогноз возможен только после анализа конкретных условий эксплуатации.
Можно ли сваривать высокохромистые поковки при ремонте?
Сварка возможна, но требует строгого соблюдения технологии: предварительный подогрев до 300–400°C, использование специальных электродов и последующая термообработка зоны шва. Без этого в зоне термического влияния образуются трещины.
Чем отличаются литые поковки от кованых деталей?
Термин «литые поковки» часто используется ошибочно. Литье позволяет получить сложную форму, но структура металла менее плотная, чем при ковке. Ковка улучшает механические свойства за счет уплотнения структуры, но ограничена в форме. Обычные высокохромистые литые поковки чаще всего являются литыми деталями, прошедшими дополнительную обработку для улучшения свойств.
Как хранить высокохромистые детали?
Хранить в сухом, проветриваемом помещении. Несмотря на высокое содержание хрома, эти стали не являются полностью нержавеющими в агрессивных атмосферных условиях. Длительное хранение на открытом воздухе без консервации не рекомендуется.
Рекомендации по покупке и заключению договора
При формировании технического задания на закупку обычных высокохромистых литых поковок включите следующие пункты:
- Требование к предоставлению химического анализа каждой плавки.
- Указание метода контроля твердости (по Бринеллю или Роквеллу) и количества замеров на одну деталь.
- Требование к отсутствию внешних и внутренних дефектов (раковины, трещины, шлаковые включения).
- Штрафные санкции за несоответствие заявленного ресурса (если возможно тестирование пробной партии).
Не гонитесь за самой низкой ценой. Разница в 10% в цене может означать экономию на термообработке или использовании ломаного сырья низкого качества. В итоге вы заплатите больше за частую замену деталей и простои оборудования. Философия ответственных производителей, таких как «Нинго Люйша Стройматериалы», строится на принципах «качество — прежде всего» и «честность — основа дела», что позволяет создавать устойчивую ценность в промышленных цепочках поставок и избегать скрытых рисков.
Заключение
Обычные высокохромистые литые поковки остаются фундаментальным элементом обеспечения надежности промышленного оборудования в 2026 году. Правильный выбор марки стали, проверка качества производства и грамотная эксплуатация позволяют существенно снизить операционные расходы предприятия. Рынок предлагает широкий выбор поставщиков, но ключ к успеху лежит в глубоком техническом аудите партнера и понимании физики износа ваших конкретных узлов.
Если вы планируете модернизацию парка запчастей или ищете надежного поставщика для долгосрочного сотрудничества, мы готовы предоставить детальные технические консультации и расчет экономической эффективности замены ваших текущих деталей на наши высокохромистые решения.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения индивидуального коммерческого предложения и технической спецификации.