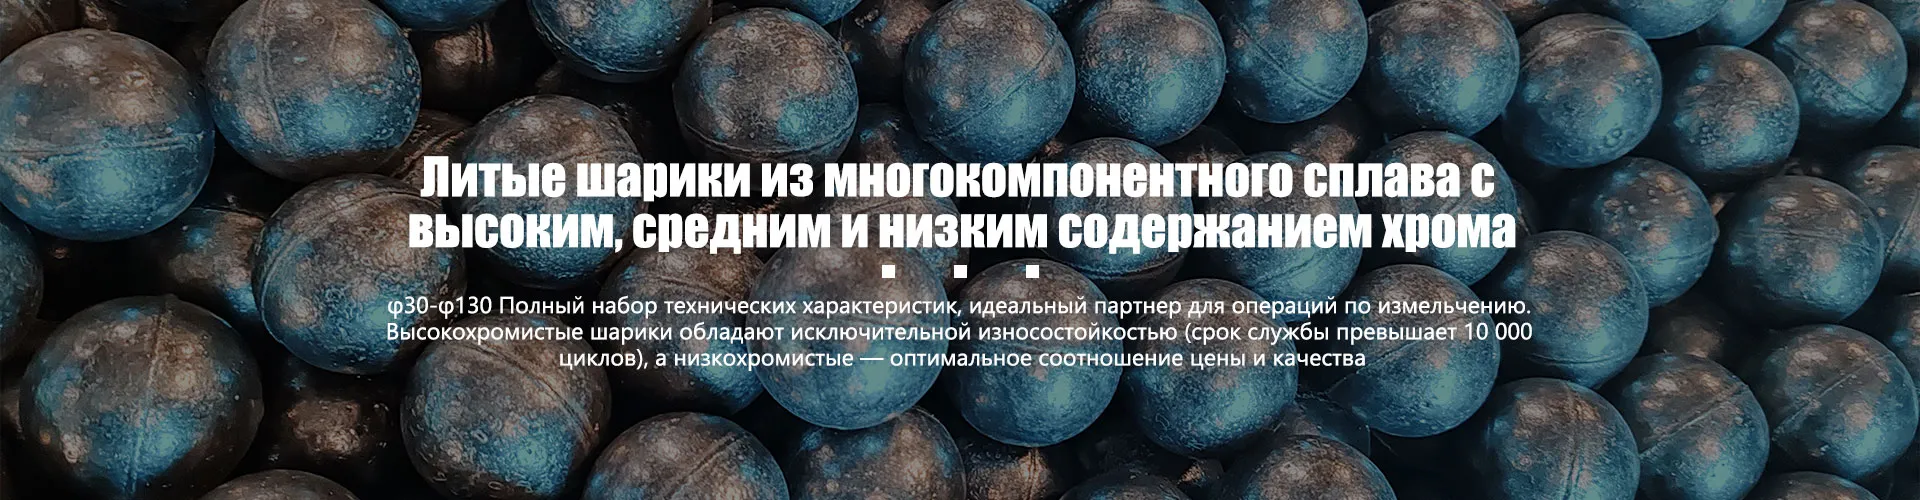
Обычные высокохромистые литые мелющие поковки из сплавов: цена от производителя 2026
2026-08-23
- Обычные высокохромистые литые мелющие поковки из сплавов: рыночная цена и технические параметры в 2026 году
- Что такое обычные высокохромистые литые мелющие элементы и их место в индустрии
- Где применяется: отраслевая специфика и требования к износу
- Основные технические характеристики и стандарты качества
- Диапазон цен на высокохромистые мелющие тела в 2026 году
- Как выбрать поставщика: критерии надежности и качества
- Сравнение: Литые высокохромистые vs Кованые стальные шары
- Логистика, хранение и эксплуатационные нюансы
- FAQ: Часто задаваемые вопросы о высокохромистых мелющих телах
- Заключение и рекомендации по закупке в 2026 году
Обычные высокохромистые литые мелющие поковки из сплавов: рыночная цена и технические параметры в 2026 году
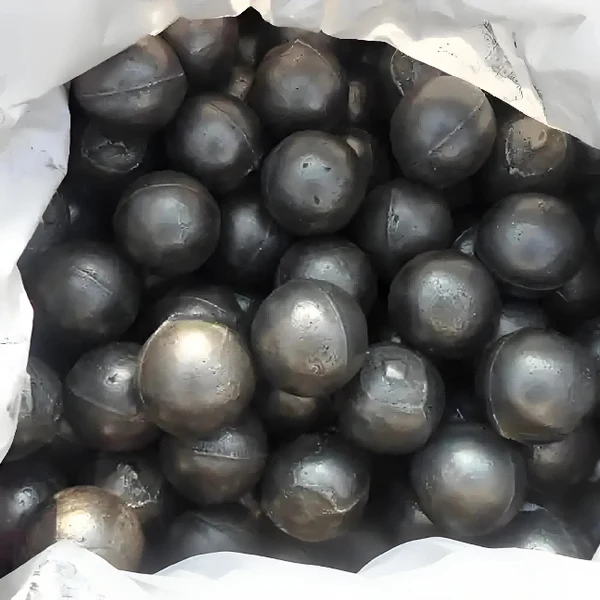
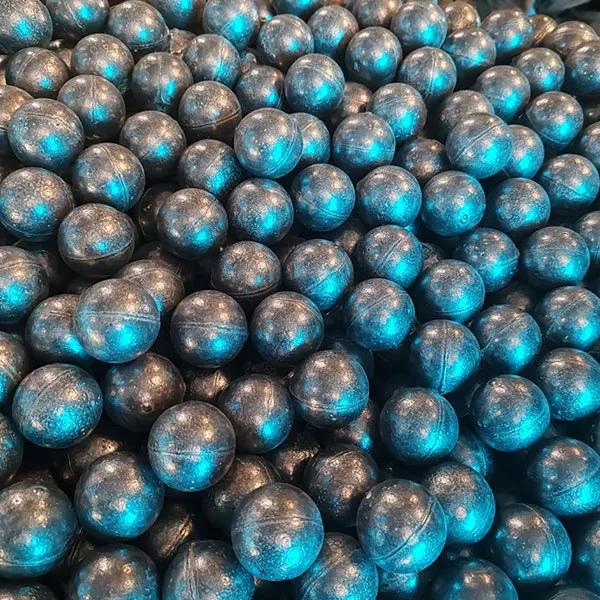
Обычные высокохромистые литые мелющие поковки из сплавов представляют собой критически важный расходный материал для горно-обогатительной и цементной промышленности, обеспечивающий эффективность процесса тонкого и грубого измельчения сырья. В условиях стабилизации рынков металлов к 2026 году, спрос на данные компоненты сместился в сторону оптимизации соотношения «цена/износостойкость». Высокохромистый чугун (с содержанием хрома от 12% до 30%) остается золотым стандартом благодаря своей способности формировать карбиды хрома (Cr7C3), которые превосходят по твердости кварц и другие абразивные минералы, встречающиеся в руде.
Для закупщиков и главных инженеров ключевым фактором в 2026 году является не только начальная стоимость партии, но и прогнозируемый ресурс работы в конкретных мельницах (шаровых, стержневых или полусамоизмельчения). Прямые поставки от производителя позволяют снизить логистические наценки на 15–20%, однако требуют четкого понимания металлургических нюансов: структуры матрицы, размера карбидной сетки и остаточных напряжений после литья. Данный материал подробно разбирает экономику покупки, технические требования ГОСТ и международным аналогам, а также стратегии выбора поставщика, способного гарантировать стабильное качество каждой плавки.
Что такое обычные высокохромистые литые мелющие элементы и их место в индустрии
Термин «обычные» в контексте высокохромистых литых мелющих поковок из сплавов может вводить в заблуждение. Речь идет не о низком качестве, а о стандартных, проверенных десятилетиями марках чугуна, которые составляют около 70% всего мирового потребления мелющих тел. В отличие от кованых стальных шаров, которые обладают высокой ударной вязкостью, но меньшей абразивной стойкостью, литые высокохромистые изделия работают преимущественно на истирание.
Основу таких сплавов составляет железоуглеродистая матрица с высоким содержанием хрома. При правильном термоцикле (закалке и отпуске) в структуре формируется равномерная сетка эвтектических карбидов хрома. Именно эти карбиды, имеющие микротвердость до 1800 HV, защищают более мягкую металлическую матрицу от быстрого износа при контакте с породой. В 2026 году производители усовершенствовали процессы модифицирования расплава, что позволило уменьшить размер карбидов и повысить их однородность, даже в сегменте «стандартных» продуктов.
Ключевое отличие от низколегированных сталей заключается в механизме износа. Если стальной шар деформируется и теряет форму («сплющивается») под ударами, то высокохромистый шар сохраняет свою сферичность практически до полного исчезновения, обеспечивая стабильную траекторию падения и энергоэффективность мельницы вплоть до конца своего жизненного цикла. Это делает обычные высокохромистые литые мелющие поковки из сплавов предпочтительным выбором для финишного помола, где преобладает абразивный, а не ударный характер нагрузки.
Где применяется: отраслевая специфика и требования к износу
Сфера применения данных мелющих тел обширна, но каждый сектор диктует свои жесткие требования к химическому составу и твердости. Неправильный подбор сплава ведет не только к перерасходу бюджета на закупку новых шаров, но и к простоям оборудования для замены зарядки.
Цементная промышленность
В цементном производстве сырье (клинкер, известняк, шлак) обладает высокой абразивностью, но относительно низкой ударной нагрузкой по сравнению с рудой. Здесь обычные высокохромистые литые мелющие поковки из сплавов с содержанием хрома 12–15% показывают наилучшие результаты. Твердость поверхности должна составлять не менее 58–60 HRC. Основной вызов здесь — термическая усталость. Температура внутри мельницы может достигать 100–120°C, что требует от сплава стабильности структуры при повышенных температурах. Использование шаров с нестабильной структурой приводит к образованию микротрещин и сколов.
Горно-обогатительные комбинаты (ГОК)
При обогащении железных, медных и золотосодержащих руд условия эксплуатации экстремальны. Размер кусков руды может достигать десятков сантиметров, создавая колоссальные ударные нагрузки. Для первичного помола в крупных шаровых мельницах (диаметром более 4 метров) стандартные высокохромистые шары могут быть недостаточно вязкими. Однако для вторичного и третичного помола, где размер частиц уже уменьшен, применение высокохромистого чугуна с содержанием хрома 18–26% экономически оправдано. В 2026 году трендом стало использование гибридных зарядок, где высокохромистые шары комбинируются со стальными для баланса между ударопрочностью и износостойкостью.
Энергетика и угольная промышленность
В угольных мельницах ТЭС измельчается уголь для последующего сжигания. Хотя уголь мягче руды, он часто содержит примеси пирита и породы, которые вызывают интенсивный абразивный износ. Здесь важнее не максимальная твердость, а устойчивость к коррозии и окислению, так как среда может быть влажной. Высокохромистые сплавы с добавками никеля и молибдена демонстрируют превосходство над обычными сталями, увеличивая межремонтный интервал в 2–3 раза.
Основные технические характеристики и стандарты качества
При закупке обычных высокохромистых литых мелющих поковок из сплавов инженерно-технический отдел должен опираться на строгие параметры, а не только на визуальный осмотр. Качество определяется лабораторными данными каждой плавки.
- Химический состав: Ключевым элементом является хром (Cr). Для «обычных» марок его содержание варьируется от 12% до 18%. Углерод (C) обычно составляет 2.0–3.0%, обеспечивая формирование достаточного объема карбидов. Примеси серы (S) и фосфора (P) должны быть строго ограничены (менее 0.05%), так как они снижают ударную вязкость и способствуют хрупкому разрушению.
- Твердость (HRC): Поверхностная твердость готового изделия должна находиться в диапазоне 58–65 HRC. Важно помнить, что твердость по центру шара может быть ниже из-за особенностей охлаждения при литье. Качественные производители обеспечивают сквозную прокаливаемость или минимальный градиент твердости.
- Микроструктура: Наличие карбидов хрома типа M7C3 является обязательным. Их объемная доля должна составлять не менее 15–20%. Размер карбидов влияет на стойкость к микроабразиву: чем мельче и равномернее распределены карбиды, тем выше износостойкость.
- Ударная вязкость (KCU): Для стандартных высокохромистых шаров этот показатель ниже, чем у кованых стальных. Он обычно составляет 3–6 Дж/см². Это ограничение определяет сферы применения: избегайте использования таких шаров в зонах с экстремальным крупным ударом без предварительных тестов.
- Геометрическая точность: Отклонение от сферичности не должно превышать 2–3 мм для шаров диаметром свыше 100 мм. Неправильная геометрия приводит к биению мельницы, вибрациям подшипников и неравномерному износу футеровки.
В России и странах СНГ производство регламентируется ГОСТ, однако многие заводы-экспортеры также сертифицируют продукцию по международным стандартам ASTM A532 (для абразивно-стойких чугунов) или ISO 9001 для систем менеджмента качества. В 2026 году требование к наличию сертификатов EAC (Евразийское соответствие) остается обязательным для таможенной очистки и легального использования на промышленных объектах РФ.
Диапазон цен на высокохромистые мелющие тела в 2026 году
Ценообразование на обычные высокохромистые литые мелющие поковки из сплавов в 2026 году характеризуется большей прозрачностью по сравнению с предыдущими годами, однако остается зависимым от биржевых котировок на феррохром и лом черных металлов. Покупатели должны понимать структуру цены, чтобы эффективно вести переговоры с поставщиками.
Факторы, влияющие на стоимость
- Сырьевые компоненты: Цена на феррохром (FeCr) является основным драйвером. Колебания на рынке Китая и ЮАР напрямую влияют на себестоимость производства в России и Европе. В 2026 году наблюдается умеренный рост цен на энергоносители, что также увеличивает затраты на плавку и термообработку.
- Объем заказа: Оптовые партии (от 50 тонн) позволяют заводам оптимизировать загрузку печей и снизить удельные затраты на энергию и труд. Розничные или мелкооптовые закупки всегда имеют наценку 15–25%.
- Сложность литья: Шары малого диаметра (до 30 мм) требуют более сложных технологий литья и контроля, так как быстрее остывают и склонны к дефектам структуры. Крупные шары (100+ мм) дешевле в производстве на единицу веса, но требуют больше металла.
- Логистика: Вес мелющих тел огромен. Доставка автотранспортом на короткие расстояния может быть выгоднее ж/д перевозок для партий до 20 тонн. Для экспорта или межрегиональных поставок логистика может составлять до 30% от итоговой цены.
Ориентировочные цены (EXW завод, Россия/СНГ)
| Тип продукции | Диаметр (мм) | Содержание Cr (%) | Цена за тонну (USD/RUB эквивалент)* | Примечание |
|---|---|---|---|---|
| Шары литые высокохромистые | 20–40 | 12–14% | $1,100 – $1,300 | Высокая сложность литья, высокая износостойкость |
| Шары литые высокохромистые | 60–90 | 12–14% | $950 – $1,150 | Стандартный размер для цементных мельниц |
| Шары литые высокохромистые | 100–120 | 15–18% | $900 – $1,050 | Для крупных ГОК, экономия на масштабе |
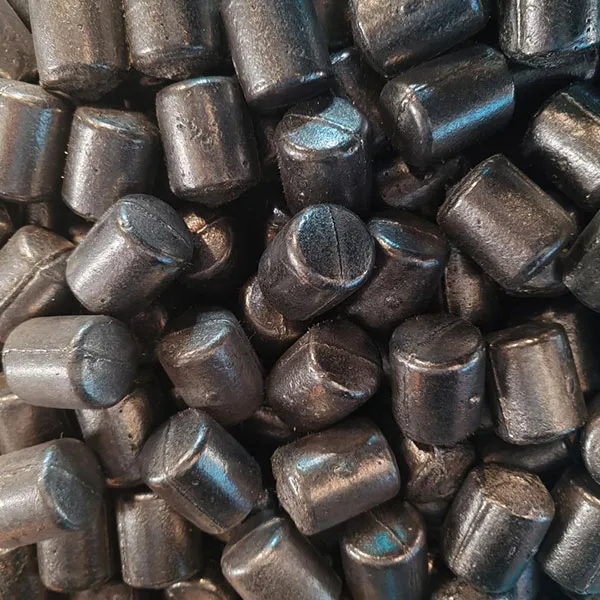
| Цилпопебы (цилиндры) | Различные | 12–16% | $920 – $1,100 | Альтернатива шарам для определенных типов мельниц |
*Цены являются ориентировочными для рынка 2026 года и могут варьироваться в зависимости от курса валют и региональных налогов. Точный расчет требует запроса коммерческого предложения.
Важно отметить, что самая низкая цена за тонну не всегда означает наименьшую стоимость владения. Если дешевые шары изнашиваются в 1.5 раза быстрее, общие затраты на покупку и замену (включая простой мельницы) будут выше. Инженеры рекомендуют считать стоимость измельчения одной тонны продукта, а не стоимость килограмма шара.
Как выбрать поставщика: критерии надежности и качества
Выбор производителя обычных высокохромистых литых мелющих поковок из сплавов — это стратегическое решение. Ошибка в выборе партнера может привести к катастрофическим последствиям: от разрушения футеровки мельницы до попадания металлических осколков в конечный продукт (например, в цемент), что недопустимо.
Чек-лист для оценки поставщика
- Собственное литейное производство: Избегайте посредников, если вы планируете регулярные крупные закупки. Посредники не контролируют технологию плавки. Требуйте видео-экскурсию или аудит завода. Наличие собственных печей индукционного или дугового плавления — обязательный минимум.
- Лабораторный контроль: Завод должен иметь собственную спектральную лабораторию для экспресс-анализа химического состава каждой плавки. Запросите примеры протоколов испытаний (сертификатов качества) за последние 3 месяца. Обратите внимание на разброс параметров: стабильность важнее идеальных единичных показателей.
- Опыт в вашей отрасли: Поставщик, успешно работающий с цементными заводами, может не подходить для ГОКов из-за разных требований к ударной вязкости. Спросите референс-лист клиентов с похожими условиями эксплуатации.
- Техническая поддержка: Хороший производитель не просто продает шары, но и помогает подобрать оптимальный размерный ряд (сортировку) для вашей мельницы. Они должны быть готовы провести расчет загрузки и предложить схему досыпки.
- Логистические возможности: Способность отгружать партии точно в срок критична. Простой мельницы из-за отсутствия шаров стоит дороже, чем любая скидка. Уточните наличие складских запасов стандартных размеров.
Пример надежного партнера: ООО «Нинго Люйша Стройматериалы»
В качестве эталона современного подхода к производству износостойких изделий можно рассмотреть опыт компании ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси (провинция Аньхой, Китай), признанной «столицей износостойкого литья», это предприятие сочетает традиционную экспертизу региона с передовыми технологиями контроля качества.
Компания специализируется на высокотехнологичном литье из легированных сталей для энергетики, строительства, химической и горнодобывающей отраслей. Производственная площадка площадью более 18 000 м² с годовой мощностью 20 000 тонн позволяет гибко выполнять заказы любого объема. Номенклатура включает более 70 типоразмеров, среди которых особое место занимают обычные и специальные высокохромистые литые поковки и шары, а также многокомпонентные сплавы.
Ключевым преимуществом «Нинго Люйша» является внедренная стандартизированная система управления качеством, охватывающая все этапы: от входного контроля шихты до финального микроструктурного анализа и проверки геометрии. Каждая партия проходит комплекс испытаний на твердость, ударную вязкость и химический состав, что гарантирует стабильность свойств от плавки к плавке. Такой подход полностью соответствует требованиям чек-листа надежного поставщика, минимизируя риски получения брака и обеспечивая долгосрочную эффективность работы мельничного оборудования.
Инженерное мнение: ловушки дешевых предложений
На рынке 2026 года много предложений с демпинговыми ценами. Часто это достигается за счет снижения содержания хрома ниже заявленного (например, 10% вместо 12%) или использования дешевого лома с высоким содержанием вредных примесей. Такой продукт будет иметь видимую твердость, но крайне низкую структурную целостность. Карбиды будут хрупкими и выкрашиваться целыми кусками, а не постепенно истираться. Это приводит к резкому росту расхода шаров на тонну продукта. Всегда требуйте независимую экспертизу первой партии перед заключением долгосрочного контракта.
Сравнение: Литые высокохромистые vs Кованые стальные шары
Для принятия обоснованного решения необходимо сравнить обычные высокохромистые литые мелющие поковки из сплавов с их главным конкурентом — коваными стальными шарами. Выбор зависит от характера измельчаемого материала.
| Параметр | Высокохромистые литые шары | Кованые стальные шары |
|---|---|---|
| Основной механизм износа | Абразивный (истирание) | Ударный + Абразивный |
| Твердость (HRC) | 58–65 (высокая) | 45–55 (средняя) |
| Ударная вязкость | Низкая (хрупкие) | Высокая (пластичные) |
| Сохранение формы | Отличное (остаются круглыми) | Среднее (могут деформироваться) |
| Применение | Цемент, вторичный помол руды, уголь | Первичный помол крупной руды, САМ |
| Стоимость владения | Ниже при абразивном износе | Ниже при ударном износе |
| Шумность работы | Выше (металлический звон) | Ниже (глухой звук) |
Рекомендация: Если ваша мельница работает с материалом крупностью ввода более 20–30 мм и имеет высокую энергию удара, рассмотрите использование кованых шаров или композитных решений. Для тонкого помола, где частицы уже мелкие, обычные высокохромистые литые мелющие поковки из сплавов безальтернативны по эффективности.
Логистика, хранение и эксплуатационные нюансы
Даже идеальный по качеству продукт можно испортить неправильным хранением или загрузкой. Высокохромистый чугун чувствителен к термическим шокам и механическим повреждениям при транспортировке.
Правила хранения
Шары должны храниться в сухих, крытых складах. Попадание влаги на поверхность чугунных изделий может инициировать поверхностную коррозию, которая, хотя и не глубока, создает шероховатости, ускоряющие начальный износ. Не допускается сбрасывание шаров с высоты более 1.5 метров при разгрузке — это может вызвать скрытые микротрещины, которые раскроются только под нагрузкой в мельнице.
Первичная загрузка и досыпка
При первой загрузке мельницы важно соблюдать градацию размеров. Нельзя засыпать только крупные шары. Оптимальная загрузка включает смесь диаметров (например, 100 мм, 80 мм, 60 мм) для обеспечения плотной упаковки и эффективного захвата материала. Регулярная досыпка должна компенсировать износ. Инженеры рекомендуют вести журнал расхода шаров (кг/тонну продукта) и корректировать частоту досыпки. Резкое изменение расхода может сигнализировать об изменении свойств руды или проблемах с качеством новой партии шаров.
Безопасность
Работа с мелющими телами требует соблюдения правил промышленной безопасности. Используйте средства индивидуальной защиты (СИЗ) при погрузке. Помните, что шары имеют большой вес и могут причинить серьезные травмы при падении. При обслуживании мельницы убедитесь, что оборудование полностью обесточено и заблокировано (Lockout/Tagout).
FAQ: Часто задаваемые вопросы о высокохромистых мелющих телах
В: Какой срок службы у обычных высокохромистых литых мелющих поковок из сплавов?
О: Срок службы измеряется не во времени, а в тоннах переработанного материала. Для цементной промышленности нормальный расход составляет 10–20 грамм на тонну цемента. Для руды показатель может варьироваться от 500 г до 1.5 кг на тонну руды, в зависимости от абразивности. В часах работы это может составлять от 3000 до 8000 часов до полной замены заряда.
В: Можно ли использовать высокохромистые шары в мельницах с резиновой футеровкой?
О: Да, и это даже предпочтительно. Высокая твердость шаров хорошо сочетается с упругой резиновой футеровкой, которая гасит ударные нагрузки, защищая хрупкие карбиды от скалывания. Такое сочетание продлевает срок службы и шаров, и футеровки.
В: Чем отличаются шары с содержанием хрома 12% от 18%?
О: Шары с 18% хрома имеют больший объем карбидной фазы, что делает их более износостойкими, но и более хрупкими. Они дороже. Шары с 12% хрома более универсальны и дешевле. Выбор зависит от того, что лимитирует износ в вашем случае: абразия (выбирайте 18%) или удар (выбирайте 12% или сталь).
В: Как проверить качество шаров без лаборатории?
О: Полностью — никак. Но можно провести визуальный осмотр на наличие раковин, трещин и наплывов. Проверьте геометрию калибром. Запросите сертификат качества на партию. Самый надежный способ — провести промышленные испытания на небольшой партии (например, 5–10 тонн) и сравнить расход с эталоном.
В: Влияет ли цвет шара на его качество?
О: Нет. Цвет зависит от способа охлаждения и окисления поверхности после термообработки. Он не несет информации о внутренних свойствах металла.
Заключение и рекомендации по закупке в 2026 году
Рынок промышленного измельчения в 2026 году требует от предприятий гибкости и точности в расчетах. Обычные высокохромистые литые мелющие поковки из сплавов остаются незаменимым инструментом для достижения высокой производительности при абразивном износе. Ключ к успеху — не в поиске самой низкой цены за тонну, а в выборе надежного производителя, способного обеспечить стабильность химического состава и структуры от плавки к плавке.
Мы рекомендуем проводить регулярный аудит расхода мелющих тел и коррелировать его с качеством поступающего сырья. Сотрудничество с прямыми производителями, имеющими собственную лабораторную базу и опыт экспортных поставок, минимизирует риски простоев и брака. Не забывайте учитывать полную стоимость владения, включая логистику и влияние качества шаров на энергопотребление мельницы.
Для получения детального технического расчета, подбора оптимальной марки сплава под ваше конкретное сырье и запроса актуального коммерческого предложения на обычные высокохромистые литые мелющие поковки из сплавов, свяжитесь с нашими инженерами. Мы готовы предоставить образцы для испытаний и сопроводить внедрение нашей продукции на вашем предприятии.
Перейти в каталог продукции и получить техническую консультацию