Обычные высокохромистые мелющие поковки из сплавов: цена от производителя 2026
2026-08-23
- Обычные высокохромистые мелющие поковки из сплавов: цена от производителя и технические параметры 2026
- Что такое обычные высокохромистые мелющие поковки из сплавов
- Где применяются обычные высокохромистые мелющие поковки из сплавов
- Основные характеристики и стандарты качества
- Диапазон цен на обычные высокохромистые мелющие поковки из сплавов в 2026 году
- Как выбрать поставщика обычных высокохромистых мелющих поковок из сплавов
- Логистика и экспортные особенности
- Инженерный опыт и практические рекомендации
- Сравнение с альтернативными материалами
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Обычные высокохромистые мелющие поковки из сплавов: цена от производителя и технические параметры 2026
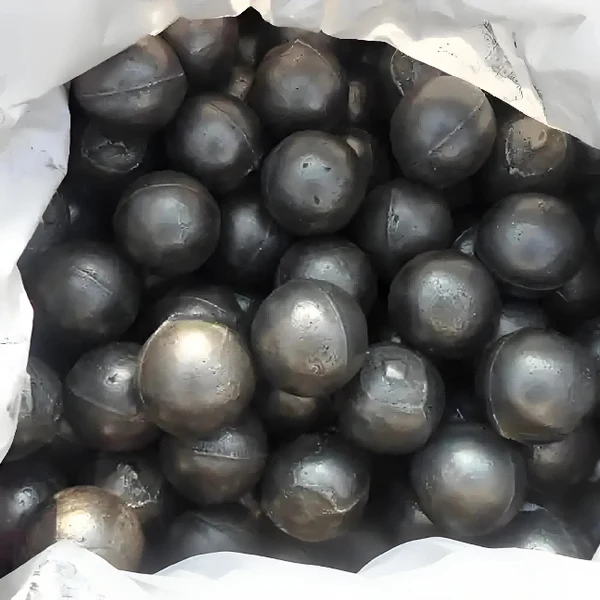
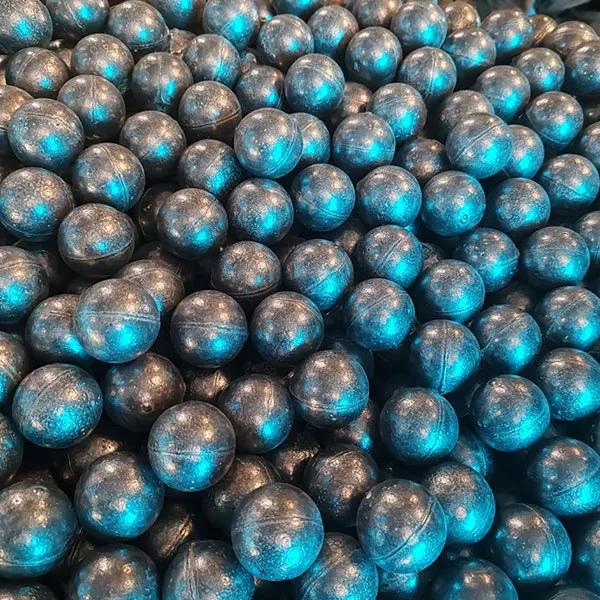
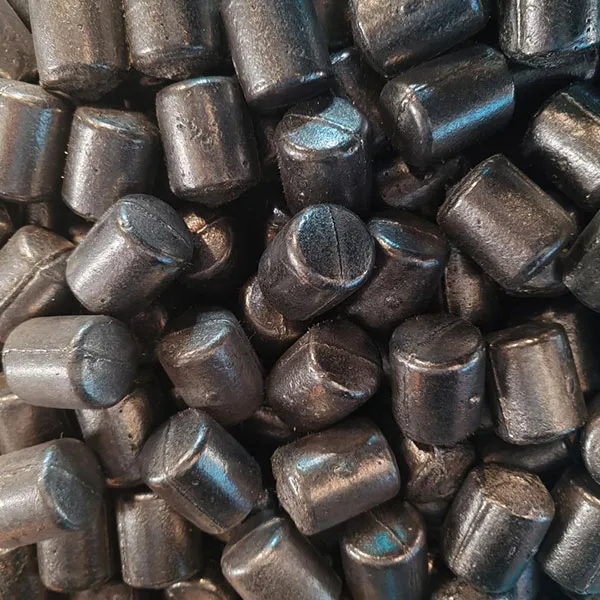
Обычные высокохромистые мелющие поковки из сплавов представляют собой критически важный расходный материал для шаровых мельниц, используемых в горнодобывающей, цементной и энергетической отраслях. В условиях рынка 2026 года спрос на данные изделия диктуется необходимостью балансировки между первоначальной стоимостью закупки и общим сроком службы (TCO — Total Cost of Ownership). Высокохромистые сплавы, содержащие от 10% до 30% хрома, обеспечивают превосходную износостойкость благодаря формированию карбидов хрома (Cr7C3) в металлической матрице, что позволяет эффективно измельчать абразивные материалы, такие как железная руда, медный концентрат и клинкер.
Для промышленных закупщиков ключевым фактором является не просто низкая цена за тонну, а стабильность микроструктуры после термической обработки. Поковки, произведенные с соблюдением стандартов ГОСТ или международных аналогов (ASTM A532), демонстрируют снижение удельного расхода металла на 15–20% по сравнению с традиционными литыми шарами низкого качества. Данная статья предоставляет детальный анализ ценообразования, технических характеристик и логистических аспектов поставки обычных высокохромистых мелющих поковок из сплавов напрямую от производителя, исключая посреднические наценки.
Что такое обычные высокохромистые мелющие поковки из сплавов
Термин «обычные» в данном контексте относится к стандартным маркам высокохромистого чугуна или стали, которые широко применяются в промышленности без использования экзотических легирующих добавок (таких как никель в высоких концентрациях или редкоземельные металлы). Эти обычные высокохромистые мелющие поковки из сплавов изготавливаются методом горячей объемной штамповки или ковки с последующей термообработкой, что обеспечивает более плотную структуру по сравнению с литьем.
Основное отличие кованых изделий от литых заключается в направлении волокон металла. В процессе ковки зерна металла вытягиваются вдоль оси деформации, создавая анизотропию свойств, которая повышает ударную вязкость. Это особенно важно при работе в мельницах большого диаметра, где падение шаров с высоты нескольких метров создает значительные динамические нагрузки. Литые шары, несмотря на высокую твердость, часто склонны к хрупкому разрушению при пиковых нагрузках, тогда как кованые аналоги сохраняют целостность дольше.
Химический состав таких сплавов обычно варьируется в следующих пределах:
- Углерод (C): 2.0% – 3.2%. Обеспечивает формирование карбидной фазы.
- Хром (Cr): 10% – 28%. Основной элемент, определяющий износостойкость и коррозионную стойкость.
- Марганец (Mn): 0.5% – 1.5%. Повышает прокаливаемость и прочность.
- Кремний (Si): 0.4% – 1.0%. Улучшает литейные свойства (если используется полулитье-ковка) и прочность.
- Сера и Фосфор: < 0.05%. Примеси, которые должны быть минимизированы для предотвращения хрупкости.
Важно отметить, что термин «поковка» подразумевает механическую обработку заготовки. В индустрии измельчения часто происходит путаница между «литыми шарами» и «коваными шарами». Обычные высокохромистые мелющие поковки из сплавов занимают нишу между дешевыми низколегированными коваными шарами и дорогими высокохромистыми литыми изделиями, предлагая оптимальное соотношение цены и ресурса.
Где применяются обычные высокохромистые мелющие поковки из сплавов
Сфера применения данных изделий определяется их способностью противостоять абразивному износу и ударным нагрузкам. В 2026 году основные потребители сосредоточены в секторах тяжелой промышленности, где непрерывность процесса измельчения является критической для экономической эффективности предприятия.
Цементная промышленность
В цементном производстве сырьевые материалы и клинкер обладают высокой абразивностью. Мельницы сухого и мокрого помола используют мелющие тела диаметром от 40 мм до 120 мм. Обычные высокохромистые мелющие поковки из сплавов здесь показывают себя эффективно на стадиях предварительного измельчения, где ударная нагрузка выше, чем на стадии тонкого помола. Использование высокохромистых сплавов позволяет увеличить межремонтный интервал мельницы, снижая простои оборудования.
Горнодобывающая отрасль (Рудоподготовка)
При обогащении железных, медных, золотосодержащих и полиметаллических руд используются шаровые мельницы огромных размеров (диаметром до 12 метров). Здесь вес одного мелющего тела может достигать нескольких сотен килограммов. Для крупных шаров (диаметр > 80 мм) критическим параметром является сквозная прокаливаемость. Высокохромистые поковки обеспечивают равномерную твердость по всему сечению, предотвращая быстрое образование «лысок» (плоских поверхностей износа), что снижает эффективность измельчения.
Энергетика и угольная промышленность
На тепловых электростанциях угольные мельницы измельчают уголь перед сжиганием. Хотя твердость угля ниже, чем у руды, наличие минеральных примесей (пирит, кварц) вызывает интенсивный износ. Применение обычных высокохромистых мелющих поковок из сплавов в этом секторе оправдано длительным сроком службы и снижением частоты загрузки новых партий шаров.
Производство строительных материалов
Измельчение шлака, известняка и гипса также требует надежных мелющих тел. В этих приложениях часто используются шары среднего диаметра (50–70 мм). Высокохромистые сплавы устойчивы к коррозии, что важно при мокром помоле, где водная среда может ускорять деградацию низколегированных сталей.
Основные характеристики и стандарты качества
При оценке качества обычных высокохромистых мелющих поковок из сплавов необходимо опираться на объективные метрологические данные, а не только на заявления поставщика. В 2026 году рынок требует прозрачности в предоставлении сертификатов качества и протоколов испытаний.
Твердость и микроструктура
Твердость является основным показателем износостойкости. Для высокохромистых сплавов целевой диапазон твердости составляет 58–65 HRC (по Роквеллу). Однако важнее не максимальное значение, а его равномерность. Перепад твердости между поверхностью и сердцевиной не должен превышать 3–5 HRC для шаров диаметром до 60 мм и 5–8 HRC для шаров большего диаметра.
Микроструктура должна состоять из мелкозернистых карбидов хрома, равномерно распределенных в мартенситной или бейнитной матрице. Наличие крупноигольчатого мартенсита или сетки карбидов по границам зерен является дефектом, ведущим к сколам и трещинам.
Ударная вязкость
В отличие от чисто абразивного износа, реальные условия работы мельницы включают удары. Ударная вязкость (KCU) для высокохромистых поковок обычно находится в диапазоне 3–6 Дж/см². Хотя это ниже, чем у низколегированных сталей (10–15 Дж/см²), достаточная вязкость обеспечивается правильной технологией ковки и отпуска. Снижение ударной вязкости ниже 2 Дж/см² недопустимо для шаров диаметром более 60 мм.
Соответствие стандартам
Производители обязаны сертифицировать продукцию согласно действующим нормам:
- ГОСТ 7524-2015 (или актуальные аналоги): Шары стальные мелющие для шаровых мельниц. Технические условия.
- ASTM A532: Standard Specification for Abrasion-Resistant Cast Irons.
- ISO 9001:2015: Система менеджмента качества производства.
Наличие маркировки EAC (Евразийское соответствие) обязательно для поставок на территорию РФ и стран ЕАЭС. Отсутствие маркировки может привести к проблемам на таможне и невозможности использования продукции на предприятиях с строгим аудитом безопасности.
Диапазон цен на обычные высокохромистые мелющие поковки из сплавов в 2026 году
Ценообразование на обычные высокохромистые мелющие поковки из сплавов в 2026 году формируется под влиянием нескольких макроэкономических и производственных факторов. Прямая покупка у производителя позволяет сэкономить от 15% до 25% по сравнению с закупкой через дистрибьюторов.
Факторы, влияющие на стоимость
- Стоимость сырья: Цены на феррохром и лом черных металлов являются волатильными. Хром — стратегический металл, и его биржевые котировки напрямую влияют на себестоимость. В 2025–2026 годах наблюдается стабилизация цен на хром после периодов резких скачков, что делает прогнозирование бюджета более точным.
- Энергоемкость производства: Процесс ковки и последующей термообработки (закалка и отпуск) требует значительных затрат электроэнергии и газа. Региональные тарифы на энергоносители определяют базовую цену завода-изготовителя.
- Диаметр и сложность изделия: Производство шаров малого диаметра (до 40 мм) требует больше операций обработки поверхности и контроля на единицу массы, чем производство крупных шаров. Поэтому цена за тонну мелких шаров обычно выше на 10–15%.
- Объем партии: Оптовые заказы (от 50 тонн) позволяют производителю оптимизировать загрузку печей и снизить удельные постоянные расходы. Разовые мелкие партии всегда имеют повышенную наценку.
- Логистика: Расстояние от завода до объекта эксплуатации. Транспортировка тяжелых грузов автотранспортом или ж/д транспортом составляет существенную часть конечной цены.
Ориентировочные цены (EXW — с завода)
Ниже приведена таблица средних рыночных цен на обычные высокохромистые мелющие поковки из сплавов от прямых производителей в России и странах СНГ на начало 2026 года. Цены указаны в рублях за тонну с учетом НДС.
| Диаметр шара (мм) | Содержание Cr (%) | Твердость (HRC) | Цена за тонну (RUB, EXW) | Примечание |
|---|---|---|---|---|
| 40 – 60 | 10 – 12 | 58 – 60 | 95 000 – 105 000 | Стандартное исполнение |
| 60 – 80 | 12 – 15 | 60 – 62 | 100 000 – 112 000 | Оптимальный баланс |
| 80 – 100 | 15 – 18 | 62 – 64 | 108 000 – 120 000 | Повышенная износостойкость |
| > 100 | 18 – 25 | 63 – 65 | 115 000 – 135 000 | Премиум сегмент, высокая вязкость |
Примечание: Цены могут варьироваться в зависимости от курса валют, стоимости ferrochrome и индивидуальных условий контракта. Для получения точного расчета необходимо запросить коммерческое предложение с привязкой к текущим биржевым индексам.
Как выбрать поставщика обычных высокохромистых мелющих поковок из сплавов
Выбор надежного партнера для поставки обычных высокохромистых мелющих поковок из сплавов — это задача стратегического уровня. Ошибка в выборе поставщика может привести не только к финансовым потерям из-за быстрого износа шаров, но и к остановке производственной линии, что несет колоссальные убытки.
Критерии оценки производителя
- Наличие собственного полного цикла: Предпочтение следует отдавать заводам, которые контролируют весь процесс: от плавки и ковки до термообработки и контроля качества. Посредники часто не могут гарантировать стабильность химического состава от партии к партии.
- Лабораторная база: Производитель должен иметь собственную спектральную лабораторию для экспресс-анализа химического состава и оборудование для измерения твердости и ударной вязкости. Запросите копии последних протоколов испытаний.
- Опыт в вашей отрасли: Поставщик, работающий с цементными заводами, может не понимать специфики рудных мельниц. Ищите компании с референс-листом в вашем конкретном секторе.
- Гибкость логистики: Возможность отгрузки малыми партиями для тестирования и обеспечение бесперебойных поставок крупных объемов. Наличие складских запасов ходовых размеров является преимуществом.
- Техническая поддержка: Способность инженеров поставщика провести аудит работы вашей мельницы и предложить рекомендации по оптимизации загрузки шаров (балансировка размерных классов).
Типичные ошибки при выборе
Часто закупщики фокусируются исключительно на цене за тонну, игнорируя показатель «расход шаров на тонну продукта» (г/т). Дешевые шары могут иметь расход 1.5 кг/т, в то время как качественные высокохромистые поковки — 0.8 кг/т. При расчете TCO дорогие шары оказываются выгоднее.
Еще одна ошибка — отсутствие входного контроля. Каждая партия обычных высокохромистых мелющих поковок из сплавов должна сопровождаться паспортом качества. Игнорирование выборочной проверки твердости и размеров при приемке приводит к тому, что брак обнаруживается уже в процессе работы, когда вернуть товар невозможно.
Логистика и экспортные особенности
При организации поставок обычных высокохромистых мелющих поковок из сплавов важно учитывать специфику транспортировки тяжелых металлических грузов. Продукция поставляется на поддонах или в биг-бэгах (МКР), упакованных в металлические обрешетки для предотвращения повреждения тары при погрузке.
Для экспортных поставок необходимо оформление сертификата происхождения формы СТ-1 (для стран СНГ) или общего сертификата происхождения. Таможенная очистка требует правильного кодирования по ТН ВЭД (обычно группа 73 или 82 в зависимости от степени обработки). В 2026 году усилились требования к экологической отчетности цепочек поставок, поэтому наличие у производителя сертификатов ISO 14001 может стать конкурентным преимуществом при работе с международными компаниями.
Сроки доставки зависят от удаленности завода. В среднем, по России доставка занимает 3–7 дней автотранспортом и 10–14 дней железнодорожным транспортом. При планировании закупок рекомендуется создавать страховой запас на складе, равный месячному потреблению, чтобы нивелировать логистические риски.
Инженерный опыт и практические рекомендации
На основе анализа работы десятков предприятий можно выделить несколько ключевых инженерных инсайтов, которые не всегда очевидны из технической документации.
Инсайт 1: Проблема «стартовых» шаров.
При первой загрузке новой партии обычных высокохромистых мелющих поковок из сплавов в мельницу, где ранее использовались шары другого типа (например, низколегированные), наблюдается период адаптации. Рекомендуется проводить постепенную замену (дозагрузку), а не полную одновременную смену всего заряда. Это позволяет избежать резкого изменения динамики измельчения и перегрузки двигателя мельницы.
Инсайт 2: Влияние влажности материала.
При мокром помоле высокохромистые шары работают эффективнее, так как вода выполняет роль смазки и охлаждения, снижая риск термического растрескивания. Однако, если вода содержит агрессивные химические реагенты (флотационные агенты), коррозия может ускоряться. В таких случаях стоит рассмотреть сплавы с повышенным содержанием хрома (>20%) или добавлением молибдена.
Ограничение технологии:
Необходимо честно признать ограничение: кованые высокохромистые шары сложнее производить в очень больших диаметрах (>120 мм) с сохранением однородной структуры по всему объему из-за ограничений глубины прокаливаемости. Для сверхкрупных мельниц иногда предпочтительнее остаются специализированные литые решения, несмотря на их хрупкость. Для диаметров до 100 мм ковка является безусловным лидером.
Неопределенность рынка:
Прогнозы цен на ферросплавы на второй половину 2026 года остаются неоднозначными из-за геополитической напряженности и изменений в энергополитике стран-производителей хрома. Поэтому фиксация цены в долгосрочных контрактах с возможностью пересмотра при изменении биржевых индексов на ±10% является разумной практикой.
Сравнение с альтернативными материалами
Чтобы окончательно обосновать выбор обычных высокохромистых мелющих поковок из сплавов, сравним их с основными конкурентами на рынке.
| Параметр | Высокохромистые поковки (Cr 12-18%) | Низколегированные поковки (Mn-Cr) | Высокохромистое литье |
|---|---|---|---|
| Твердость (HRC) | 58 – 64 | 45 – 52 | 60 – 66 |
| Ударная вязкость | Средняя (3-6 Дж/см²) | Высокая (10-15 Дж/см²) | Низкая (1-3 Дж/см²) |
| Износостойкость | Высокая | Средняя | Очень высокая |
| Риск разрушения | Низкий | Очень низкий | Средний/Высокий |
| Стоимость | Средняя | Низкая | Высокая |
| Рекомендация | Универсальное решение | Для крупных шаров с высокими ударами | Для тонкого помола с низким ударом |
Как видно из таблицы, обычные высокохромистые мелющие поковки из сплавов предлагают лучший компромисс. Они значительно износостойче низколегированных аналогов и прочнее литых, что делает их «золотой серединой» для большинства промышленных применений.
FAQ: Часто задаваемые вопросы
Какой срок службы обычных высокохромистых мелющих поковок из сплавов?
Срок службы зависит от абразивности материала, размера мельницы и режима работы. В среднем, для цементных мельниц расход составляет 10–20 г/т цемента, а для рудных мельниц — 0.5–1.5 кг/т руды. Временной интервал замены варьируется от 3 до 12 месяцев.
Можно ли использовать эти поковки в мельницах с футеровкой из резины?
Да, высокохромистые поковки совместимы с резиновой футеровкой. Однако необходимо контролировать температуру внутри мельницы, так как резина чувствительна к перегреву. Высокохромистые сплавы имеют хорошую теплопроводность, что способствует отводу тепла.
В чем разница между ковкой и литьем для высокохромистых сплавов?
Ковка уплотняет металл, устраняет внутренние поры и направляет структуру волокон, повышая ударную прочность. Литье позволяет получить более сложную форму и высшую твердость, но страдает от внутренней неоднородности и хрупкости. Обычные высокохромистые мелющие поковки из сплавов выигрывают в надежности при ударных нагрузках.
Как хранить мелющие шары на складе?
Шары следует хранить в сухом помещении на деревянных поддонах, избегая прямого контакта с землей или бетоном для предотвращения коррозии. Не рекомендуется штабелировать шары разных диаметров и марок в одной куче без четкой маркировки, чтобы избежать ошибок при загрузке.
Предоставляет ли производитель гарантию?
Ответственные производители дают гарантию на соответствие химического состава и твердости заявленным параметрам. Гарантия на износостойкость (расход) обычно оформляется как протокол испытаний на конкретной мельнице заказчика в течение испытательного периода (1–3 месяца).
Заключение и рекомендации по закупке
Выбор обычных высокохромистых мелющих поковок из сплавов в 2026 году является стратегическим решением для оптимизации затрат на измельчение. Сочетание высокой износостойкости, достаточной ударной вязкости и конкурентоспособной цены делает этот продукт лидером в своем сегменте. Покупка напрямую у производителя позволяет не только снизить затраты, но и получить техническую поддержку для настройки оптимального режима работы мельницы.
Мы рекомендуем не экономить на входном контроле качества и проводить регулярный мониторинг расхода шаров. Инвестиции в качественные мелющие тела окупаются за счет снижения простоев оборудования, уменьшения энергопотребления и повышения производительности мельницы.
Для получения индивидуального расчета стоимости, заказа образцов для испытаний или консультации по подбору оптимального диаметра и марки сплава, свяжитесь с нашими специалистами. Мы готовы предоставить коммерческое предложение с учетом логистики до вашего объекта.
О производителе: ООО «Нинго Люйша Стройматериалы»
ООО «Нинго Люйша Стройматериалы» — специализированное предприятие, расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай), регионе, признанном «столицей износостойкого литья». Компания фокусируется на высокотехнологичном производстве износостойких изделий для энергетики, строительства, химической, металлургической и горнодобывающей отраслей.
Наша производственная площадка площадью более 18 000 м² имеет проектную мощность 20 000 тонн в год. Мы предлагаем широкую номенклатуру — более 70 типоразмеров литых шаров и поковок, включая низко-, средне- и высокохромистые сплавы, разработанные с учетом специфики работы в агрессивных условиях.
Почему выбирают нас:
- Полный контроль качества: Собственная лаборатория проводит химический анализ, проверку твердости, ударной вязкости и микроструктуры каждой партии.
- Глубокая экспертиза: Команда квалифицированных инженеров с многолетним опытом в литейном производстве и материаловедении.
- Глобальный опыт: Поставки в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки.
- Сервис и поддержка: От технического консультирования до гарантийного сопровождения и оперативной логистики.
Философия компании строится на принципах: качество прежде всего, служение клиенту превыше всего. Мы стремимся к созданию устойчивой ценности в промышленных цепочках поставок через честность и искреннее партнерство.
Готовы оптимизировать расходы на измельчение?
Запросите актуальный прайс-лист и техническую документацию на обычные высокохромистые мелющие поковки из сплавов прямо сейчас.
Получить коммерческое предложение и консультацию инженера