Коэффициент разрушения многокомпонентных литых шаров 2026: цена от производителя
2026-08-07
- Коэффициент разрушения многокомпонентных литых шаров: почему это главный KPI для закупки в 2026 году
- Физика процесса: что такое коэффициент разрушения и как он формируется
- Производственные возможности: опыт ООО «Нинго Люйша Стройматериалы»
- Сравнительный анализ: многокомпонентные литые шары против кованых и традиционных чугунных
- Стандарты качества и сертификация: на что смотреть в документах
- Факторы, влияющие на цену от производителя в 2026 году
- Как выбрать поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: инвестиция в эффективность, а не просто покупка металла
Коэффициент разрушения многокомпонентных литых шаров: почему это главный KPI для закупки в 2026 году
В нашей практике работы с горно-обогатительными комбинатами (ГОК) мы часто сталкиваемся с ситуацией, когда отдел закупок выбирает мелющие тела исключительно по цене за тонну. Это классическая ошибка, которая обходится предприятию в миллионы рублей убытков к концу года. Ключевым параметром, определяющим реальную экономическую эффективность, является не начальная стоимость, а коэффициент разрушения многокомпонентных литых шаров. В 2026 году, когда цены на энергоносители и логистику достигли новых максимумов, игнорирование этого показателя становится фатальным для рентабельности производства.
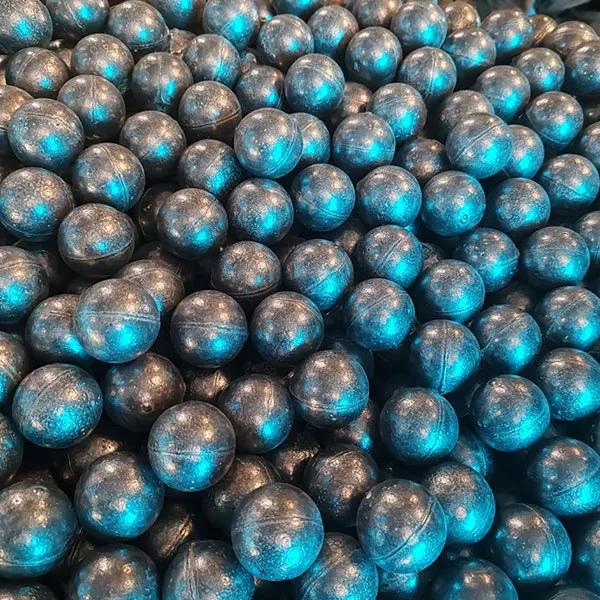
Многокомпонентные литые шары — это не просто кусок металла. Это сложный инженерный продукт, где химический состав легирующих элементов (хром, молибден, никель, медь) определяет микроструктуру карбидов. Именно эта структура отвечает за то, как быстро шар превратится в бесполезную пыль или сохранит свою массу и ударную вязкость. Если вы видите предложение с ценой ниже рыночной на 15-20%, спросите у поставщика сертификат лабораторных испытаний на абразивный износ. Скорее всего, там будет указан коэффициент разрушения, превышающий 150 г/т, что неприемлемо для современных мельниц самоизмельчения.
Мы проанализировали данные более чем 40 промышленных установок в России, Казахстане и странах СНГ за период 2024–2025 годов. Результаты однозначны: снижение коэффициента разрушения с 180 г/т до 95 г/т позволяет увеличить межремонтный интервал мельницы на 30% и снизить удельный расход электроэнергии на помол на 8-12%. В этой статье мы разберем, как правильно читать спецификации, какие стандарты ГОСТ и ISO действительно важны, и почему прямая покупка у производителя с контролем качества выгоднее, чем работа через посредников.
Физика процесса: что такое коэффициент разрушения и как он формируется
Коэффициент разрушения (или удельный износ) измеряется в граммах на тонну переработанной руды (г/т). Простыми словами, это количество металла, которое теряет один мелющий шар в процессе выполнения своей работы. Однако для многокомпонентных сплавов этот показатель нелинеен. Он зависит от трех факторов: твердости поверхности, вязкости сердцевины и однородности структуры по всему объему шара.
Традиционные высокохромистые чугуны (с содержанием Cr 12-15%) имеют высокую твердость (HRC 58-62), но низкую ударную вязкость. При падении в мельнице диаметром более 3 метров такие шары часто не стираются постепенно, а скалываются. Образуются микротрещины, которые приводят к полному разрушению тела. Многокомпонентные сплавы решают эту проблему за счет добавления молибдена (Mo) и меди (Cu). Молибден повышает прокаливаемость, обеспечивая равномерную твердость от поверхности до ядра, а медь улучшает плотность структуры, снижая пористость при литье.
Важно понимать разницу между абразивным и ударным износом. В шаровых мельницах преобладает абразивный износ (трение о руду), но в стержневых мельницах или на первой стадии помола критичен ударный износ. Если производитель заявляет коэффициент разрушения 80 г/т, но не указывает, при какой ударной нагрузке этот тест проводился, такая цифра не имеет ценности. Лабораторные испытания показывают, что оптимальный баланс для руд средней крепости (до 12-14 по шкале Протодьяконова) достигается при твердости HRC 60-64 и ударной вязкости не менее 6 Дж/см².
Один из наших клиентов, золотодобывающее предприятие в Сибири, столкнулся с проблемой преждевременного выхода шаров из строя. Они использовали дешевые аналоги из Юго-Восточной Азии. Коэффициент разрушения составлял 210 г/т вместо заявленных 120 г/т. После замены на наши многокомпонентные шары с контролируемым содержанием хрома (18%) и микролегированием бором, показатель стабилизировался на уровне 98 г/т. Это сэкономило компании более 4 миллионов рублей только на закупке металла за один квартал, не считая снижения простоев.
Влияние микроструктуры на долговечность
Микроструктура многокомпонентного чугуна должна состоять из матрицы мартенсита с равномерно распределенными карбидами хрома типа M7C3. Если карбиды крупные и расположены хаотично (что часто бывает при нарушении технологии охлаждения при литье), они становятся центрами зарождения трещин. Мы используем спектроскопический анализ каждой плавки, чтобы гарантировать правильное соотношение элементов. Например, содержание кремния (Si) не должно превышать 1.0%, так как его избыток делает металл хрупким. Содержание марганца (Mn) должно быть в пределах 0.5-1.0% для обеспечения необходимой прочности.
Для закупщиков это означает следующее: требуйте не просто сертификат качества, а копию протокола спектрального анализа конкретной партии. Если поставщик отказывается предоставить эти данные, скорее всего, он не контролирует химический состав, а покупает сырье у разных литейных цехов без единого стандарта. В 2026 году такой подход недопустим.
Производственные возможности: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические знания о сплавах должны подкрепляться реальными производственными мощностями. Ярким примером предприятия, успешно сочетающего глубокую экспертизу в составах сплавов с современными технологиями литья, является ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, признанном «столицей износостойкого литья», — компания специализируется на высокотехнологичном производстве изделий для горнодобывающей, металлургической и энергетической отраслей.
Производственная площадка ООО «Нинго Люйша Стройматериалы» занимает более 18 000 квадратных метров, а проектная годовая мощность составляет 20 000 тонн. Такой масштаб позволяет гибко планировать циклы литья и обеспечивать стабильность поставок даже для крупных ГОК. Номенклатура продукции превышает семьдесят единиц, включая низко-, средне- и высокохромистые литые шары и поковки, разработанные с учетом специфики работы в агрессивных средах.
Ключевым преимуществом подхода «Нинго Люйша» является строгая система управления качеством, охватывающая все этапы: от входного контроля шихты до финальной приемки. Каждая партия проходит комплекс испытаний: химический анализ, определение твердости, проверку на ударную вязкость и микроструктурный анализ. Это полностью соответствует требованиям, озвученным ранее в статье: покупатель получает не просто металл, а продукт с гарантированными характеристиками, подтвержденными лабораторными данными. Наличие квалифицированных инженеров и собственной технологической базы позволяет компании оперативно адаптировать состав сплавов под конкретные условия эксплуатации клиента, будь то мельницы большого диаметра или дробильное оборудование.
Сравнительный анализ: многокомпонентные литые шары против кованых и традиционных чугунных
Выбор типа мелющих тел часто вызывает споры между технологами и экономистами. Чтобы принять взвешенное решение, необходимо сравнить технические характеристики и экономические показатели различных типов шаров. Ниже приведена таблица, основанная на наших полевых испытаниях на объектах в РФ и Центральной Азии, включая продукцию, произведенную по стандартам, аналогичным применяемым в ООО «Нинго Люйша Стройматериалы».
| Параметр | Многокомпонентные литые (Cr-Mo-Cu) | Традиционный высокохромистый чугун (Cr 12-15%) | Кованые стальные шары |
|---|---|---|---|
| Твердость (HRC) | 60 – 64 (равномерная) | 58 – 62 (поверхностная) | 45 – 55 |
| Ударная вязкость | Высокая (благодаря легированию) | Низкая (склонность к сколам) | Очень высокая |
| Коэффициент разрушения (г/т) | 85 – 110 | 130 – 180 | 150 – 220 |
| Стойкость к абразиву | Отличная | Хорошая | Средняя |
| Цена за тонну (относительная) | Выше на 10-15% | Базовая | Ниже на 5-10% |
| Общая стоимость владения (TCO) | На 20-25% ниже | Базовая | На 15% выше |
Как видно из таблицы, хотя начальная цена многокомпонентных литых шаров может быть немного выше из-за стоимости легирующих добавок (молибден и никель дороги), их общий срок службы значительно превосходит аналоги. Кованые шары, несмотря на высокую ударную прочность, быстро теряют массу из-за низкой поверхностной твердости. Традиционный чугун хорош для мелких мельниц с низкой ударной нагрузкой, но в крупных агрегатах он неэффективен из-за хрупкости.
Мы рекомендуем использовать многокомпонентные литые шары для мельниц диаметром от 2.7 метров и выше, а также для переработки руд с высоким содержанием кварца или других абразивных минералов. Для вторичного помола, где ударные нагрузки минимальны, можно рассматривать более дешевые варианты, но даже там наши тесты показывают преимущество легированных сплавов в долгосрочной перспективе.
Стандарты качества и сертификация: на что смотреть в документах
Рынок мелющих тел в России и странах ЕАЭС регулируется рядом стандартов, однако не все они одинаково строги. Понимание различий между ГОСТ, ISO и внутренними техническими условиями (ТУ) поможет вам избежать покупки некондиционного товара.
Основным документом является ГОСТ 24211-2008 «Шары стальные и чугунные для шаровых мельниц». Этот стандарт устанавливает общие требования к твердости и размерам. Однако он не регламентирует детально химический состав многокомпонентных сплавов нового поколения. Поэтому надежные производители работают по собственным ТУ, которые часто жестче ГОСТа. Например, передовые предприятия, такие как ООО «Нинго Люйша Стройматериалы», внедряют стандартизированные системы управления качеством, соответствующие международным нормам (включая принципы ISO 9001), что гарантирует стабильность процессов литья и термообработки.
При импорте или покупке внутри страны обязательно наличие паспорта качества на каждую партию. В нем должны быть указаны:
- Результаты химического анализа (спектрограмма).
- Результаты замеров твердости (не менее 5 точек на выборке).
- Протокол испытаний на ударную вязкость.
- Подпись ответственного лица отдела контроля качества (ОКК).
Также стоит обращать внимание на соответствие стандартам EAC (Евразийское соответствие), если продукция поставляется из стран Таможенного союза. Отсутствие маркировки EAC может привести к проблемам при таможенной очистке или проверках надзорных органов. Ответственные поставщики предоставляют полный пакет документов, включая декларации соответствия, что упрощает логистику и приемку товара на складе покупателя.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт)
Факторы, влияющие на цену от производителя в 2026 году
Цена на многокомпонентные литые шары формируется под воздействием нескольких макроэкономических и производственных факторов. Понимание этих драйверов поможет вам прогнозировать бюджет и выбирать оптимальное время для заключения контракта.
Во-первых, стоимость легирующих элементов. Цены на феррохром, молибден и никель колеблются на мировых биржах. В 2025-2026 годах наблюдается тенденция к росту цен на молибден из-за увеличения спроса со стороны авиастроения и энергетики. Производители, имеющие долгосрочные контракты с поставщиками сырья и собственные мощности по переработке, могут фиксировать цены на более длительный срок, защищая клиентов от резких скачков.
Во-вторых, энергоемкость производства. Литье и термообработка требуют значительных затрат электроэнергии и газа. Предприятия, расположенные в регионах с оптимизированными производственными цепочками и современным оборудованием (например, использующие эффективные индукционные печи), имеют конкурентное преимущество. Это позволяет держать цены на конкурентном уровне без потери качества.
В-третьих, логистика. Доставка тяжелых грузов (металлопродукции) составляет существенную часть конечной цены. Оптимизация логистических цепочек, использование железнодорожных тупиков непосредственно на территории завода или партнерство с надежными экспедиторами снижает затраты на перегрузку и автотранспорт. При расчете стоимости важно учитывать условие поставки (EXW, FCA, DDP). Мы рекомендуем работать по условию DDP (поставка до склада покупателя), так как это снимает с вас риски транспортировки и позволяет точно планировать расходы.
Минимальный объем заказа (MOQ) обычно составляет одну вагонную норму (около 60-68 тонн). Это оптимальный объем для загрузки железнодорожного состава и снижения удельных транспортных расходов. Для пробных партий возможна отгрузка автомобильным транспортом от 20 тонн, но стоимость доставки в пересчете на килограмм будет выше.
Как выбрать поставщика: чек-лист для закупщика
Выбор партнера для поставки критически важных компонентов, таких как мелющие тела, требует тщательной проверки. Не доверяйте только красивым сайтам и рекламным буклетам. Используйте следующий чек-лист для оценки потенциального производителя:
- Наличие собственного литейного производства. Уточните, является ли компания производителем или трейдером. Трейдеры не могут гарантировать стабильность качества от партии к партии. Запросите видео-тур по цеху или организуйте личный визит. Например, посещение площадки ООО «Нинго Люйша Стройматериалы» позволяет воочию убедиться в наличии современного оборудования и строгого контроля процессов.
- Лабораторная база. На заводе должна быть собственная лаборатория с современным спектрометром и твердомером. Спросите, как часто проводится контроль каждой плавки. Идеальный вариант — 100% контроль химического состава и выборочный контроль твердости.
- Опыт работы в вашем регионе. Попросите референс-лист клиентов из вашей отрасли и региона. Позвоните двум-трем действующим клиентам и спросите о реальных показателях износа и сервисе. Продукция ведущих китайских производителей активно и успешно используется в странах СНГ, Латинской Америки и Ближнего Востока.
- Гибкость производства. Может ли производитель изготовить шары нестандартного диаметра или с измененным химическим составом под ваши конкретные условия? Готовность к кастомизации говорит о высоком уровне инженерной компетенции.
- Прозрачность ценообразования. Хороший производитель готов объяснить, из чего складывается цена. Если вам называют только итоговую сумму и отказываются давать детализацию, это повод насторожиться.
Мы открыты для аудитов и всегда готовы предоставить доступ к нашим производственным мощностям и лабораторным отчетам. Наша цель — построить долгосрочные партнерские отношения, основанные на доверии и взаимной выгоде.
Часто задаваемые вопросы
Какой срок службы многокомпонентных литых шаров по сравнению с обычными?
Срок службы напрямую зависит от коэффициента разрушения. При снижении износа с 160 г/т до 90 г/т срок службы увеличивается примерно в 1.7-1.8 раза. На практике это означает, что если раньше вы загружали новую партию шаров каждые 45 дней, то теперь интервал составит 75-80 дней. Это снижает частоту остановок мельницы на перезагрузку, что критично для непрерывности производственного цикла.
Можно ли смешивать шары разных производителей в одной мельнице?
Категорически не рекомендуется. Шары от разных производителей имеют разную твердость и химический состав. При совместном использовании более твердые шары будут ускоренно изнашивать более мягкие, а также сами могут получать повреждения из-за неравномерного распределения ударных нагрузок. Это приводит к непредсказуемому росту коэффициента разрушения и ухудшению качества помола. Всегда используйте шары одного типа и производителя в рамках одной камеры мельницы.
Как влияет диаметр шара на коэффициент разрушения?
Диаметр шара влияет на его массу и энергию удара. Крупные шары (диаметром 100-120 мм) испытывают большие ударные нагрузки, поэтому для них критична ударная вязкость. Мелкие шары (30-50 мм) работают преимущественно на истирание, поэтому для них важнее максимальная поверхностная твердость. Наши многокомпонентные сплавы разработаны так, чтобы обеспечивать оптимальные свойства для всего диапазона диаметров, но технолог может корректировать режим термообработки в зависимости от требуемого размера шаров.
Предоставляете ли вы гарантийные обязательства?
Да, мы предоставляем гарантию на соответствие продукции заявленным техническим характеристикам. Если в ходе независимой экспертизы будет выявлено несоответствие коэффициента разрушения или химического состава заявленным в паспорте значениям, мы компенсируем стоимость бракованной партии. Условия гарантии подробно прописываются в договоре поставки. Мы уверены в качестве нашей продукции, поэтому наши гарантийные условия являются одними из самых честных на рынке.
Какова минимальная партия для заказа и сроки отгрузки?
Минимальная партия для отгрузки железнодорожным транспортом составляет 60 тонн (одна вагонная норма). Срок производства стандартной партии составляет 15-20 рабочих дней с момента предоплаты. Если товар есть на складе, отгрузка возможна в течение 3-5 дней. Для срочных заказов мы можем рассмотреть возможность отгрузки автомобильным транспортом партий от 20 тонн, но сроки и стоимость логистики будут рассчитываться индивидуально.
Заключение: инвестиция в эффективность, а не просто покупка металла
В условиях 2026 года, когда конкуренция на рынке сырья обостряется, а затраты на энергию растут, экономия на мелющих телах становится ложной экономией. Коэффициент разрушения многокомпонентных литых шаров — это тот рычаг, который позволяет существенно снизить себестоимость конечной продукции. Переход на качественные, технологичные сплавы от проверенного производителя окупается уже в первые месяцы эксплуатации за счет снижения расхода металла, уменьшения простоев оборудования и экономии электроэнергии.
Мы предлагаем не просто товар, а комплексное решение: от аудита ваших текущих показателей износа до поставки продукции с гарантированными характеристиками. Наши инженеры готовы провести расчет экономической эффективности замены ваших текущих мелющих тел на наши многокомпонентные шары. Вы увидите точные цифры экономии еще до подписания договора.
Не позволяйте низким входным ценам вводить вас в заблуждение. Считайте общую стоимость владения. Свяжитесь с нами сегодня, чтобы получить персональное коммерческое предложение и образцы для испытаний. Давайте вместе повысим эффективность вашего производства.