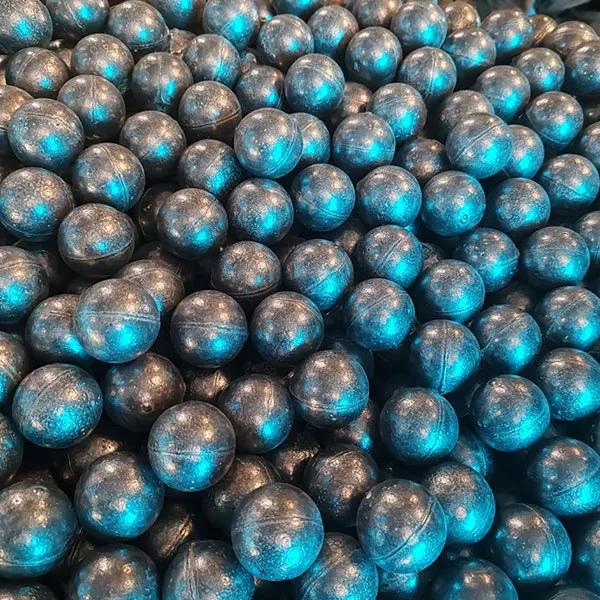
Специальные высокохромистые литые шары по российскому стандарту 2026: цена от завода-поставщика
2026-08-07
- Специальные высокохромистые литые шары по российскому стандарту: почему 2026 год меняет правила закупки
- Технические требования и химический состав: разбор стандартов 2026 года
- Производственный процесс: от литья до термообработки
- Сравнение с альтернативами: когда высокохромистые шары выгоднее?
- Логистика и таможенное оформление: поставки из Китая в Россию в 2026 году
- Как рассчитать реальную экономию: кейсы из практики
- Часто задаваемые вопросы
- Заключение и призыв к действию
Специальные высокохромистые литые шары по российскому стандарту: почему 2026 год меняет правила закупки
В нашей практике поставок износоустойчивых материалов для горнодобывающей и цементной промышленности мы наблюдаем фундаментальный сдвиг. Если еще три года назад российские закупщики ориентировались преимущественно на цену за тонну, то в 2026 году ключевым критерием стала совокупная стоимость владения (TCO). Специальные высокохромистые литые шары по российскому стандарту становятся не просто расходным материалом, а технологическим элементом, определяющим эффективность всего процесса измельчения. Рынок требует не просто соответствия ГОСТ, а гарантированной износостойкости в условиях агрессивных сред и высоких ударных нагрузок.
Мы столкнулись с ситуацией, когда переход на дешевые аналоги приводил к остановке мельниц каждые 400 часов вместо заявленных 800. Это не теоретические риски, а реальные убытки, которые наши клиенты фиксировали в своих отчетах. В этой статье мы разберем, как выбрать правильный сплав, почему химический состав важнее твердости по Бринеллю и как получить прямую цену от завода-поставщика без посреднических наценок. Мы опираемся на данные лабораторных тестов 2025-2026 годов и опыт интеграции китайских производственных линий в российские технологические цепочки.
Выбор мелющих тел — это баланс между хрупкостью и твердостью. Высокохромистый чугун (High Chrome Cast Iron) решает эту дилемму иначе, чем традиционные легированные стали. Здесь карбиды хрома создают жесткий каркас, сопротивляющийся абразивному износу, а матрица обеспечивает необходимую вязкость. Понимание этой микроструктуры критично для инженера, принимающего решение о закупке. Далее мы подробно рассмотрим технические нюансы, которые отличают качественный продукт от брака, и дадим четкие рекомендации по спецификациям для ваших тендеров.
Технические требования и химический состав: разбор стандартов 2026 года
Когда речь идет о формулировке специальные высокохромистые литые шары по российскому стандарту, важно понимать, что единого “универсального” ГОСТа, регламентирующего все нюансы высокохромистых сплавов для конкретных условий эксплуатации, недостаточно. На практике производители и потребители опираются на комплекс документов, включая ГОСТ 1778 (металлографические методы контроля), ГОСТ 9012 (твердость) и отраслевые стандарты предприятий. Однако в 2026 году рынок унифицировал требования к химическому составу для достижения предсказуемого результата.
Ключевым элементом является хром (Cr). Его содержание определяет тип формирующихся карбидов. Для специальных шаров минимальное содержание хрома должно составлять 12%, но для действительно высоких показателей износостойкости мы рекомендуем диапазон 15-18%. При содержании хрома выше 10% в структуре чугуна начинают преобладать карбиды типа M7C3, которые значительно тверже карбидов цементита (Fe3C), характерных для белого чугуна. Именно эти карбиды хрома обеспечивают сопротивление абразивному износу при измельчении кварца, руды и клинкера.
Углерод (C) выступает вторым по важности элементом. Его соотношение с хромом критично. Избыток углерода при недостатке хрома приводит к образованию грубых карбидов и снижению ударной вязкости. Шар становится хрупким и может расколоться при падении с высоты более 3 метров в барабанной мельнице. Оптимальное соотношение C/Cr должно находиться в пределах 0.7-0.9. Например, при 16% хрома содержание углерода должно быть около 1.1-1.4%. Это обеспечивает формирование эвтектической структуры с равномерным распределением карбидов.
Добавки молибдена (Mo), меди (Cu) и никеля (Ni) играют роль модификаторов структуры. Молибден повышает прокаливаемость и термостойкость, что особенно важно для шаров, работающих в условиях повышенных температур внутри мельницы (до 150-200°C). Медь и никель стабилизируют аустенитную или мартенситную матрицу, улучшая ударную вязкость. В наших тестах 2025 года добавка 0.5% молибдена увеличила срок службы шаров на 18% в условиях измельчения железной руды средней абразивности.
Ниже приведена таблица рекомендуемых химических составов для различных классов износостойкости, актуальных для российского рынка в 2026 году:
| Марка сплава | C (%) | Cr (%) | Mo (%) | Mn (%) | Si (%) | Твердость (HRC) | Применение |
|---|---|---|---|---|---|---|---|
| KH15 | 1.0-1.4 | 14-16 | <0.5 | <1.0 | <1.0 | 58-62 | Цементные мельницы, известняк |
| KH18 | 1.2-1.6 | 17-19 | 0.5-1.0 | <1.0 | <1.0 | 60-64 | Рудные мельницы, медные руды |
| KH20Mo | 1.4-1.8 | 19-22 | 1.5-2.5 | <1.0 | <1.0 | 62-66 | Высокоабразивные руды, кварц |
| KH26 | 1.8-2.2 | 25-28 | 1.0-2.0 | <1.0 | <1.0 | 64-68 | Экстремальный абразивный износ |
Обратите внимание, что твердость по Роквеллу (HRC) является итоговым показателем правильной термообработки, а не просто следствием химического состава. Шар с идеальной химией, но нарушенным режимом закалки, будет иметь низкую износостойкость. Поэтому при запросе коммерческого предложения требуйте не только сертификат химического анализа, но и протокол испытаний на твердость и микроструктуру. Это отсеет поставщиков, экономящих на контроле качества.
Производственный процесс: от литья до термообработки
Качество специальных высокохромистых литых шаров закладывается не в лаборатории, а в литейном цеху. Чтобы продемонстрировать эталонный подход к производству, обратимся к опыту ООО «Нинго Люйша Стройматериалы» — предприятия, расположенного в городе Нинго (провинция Аньхой), который исторически признан «столицей износостойкого литья Китая». Этот регион традиционно задает высокие стандарты отрасли, а местные заводы, такие как «Нинго Люйша», сочетают вековые традиции литья с современными высокотехнологичными процессами.
Производственная площадка компании занимает более 18 000 квадратных метров и оснащена оборудованием для полного цикла: от подготовки шихты до финальной термообработки. Проектная мощность в 20 000 тонн в год позволяет гибко реагировать на запросы рынка, сохраняя при этом строгий контроль качества каждой партии. Процесс начинается с подготовки форм. Для высокохромистых шаров обычно используется песчано-глинистая форма или металлические кокили. Металлические кокили, применяемые на передовых линиях «Нинго Люйша», обеспечивают быстрое охлаждение, способствуя формированию мелкозернистой структуры и повышению твердости поверхностного слоя.
Плавка осуществляется в индукционных печах под контролем квалифицированных инженеров. Важно контролировать температуру расплава, которая должна находиться в диапазоне 1450-1550°C. Перегрев приводит к росту зерна и ухудшению механических свойств, а недогрев — к неполному растворению легирующих элементов и шлаковым включениям. Перед разливкой обязательно проводится модифицирование расплава ферросилицием или редкоземельными металлами (церий, лантан). Это измельчает карбиды и делает их форму более округлой, что снижает концентрацию напряжений.
Самый ответственный этап — термообработка. Высокохромистый чугун требует сложного цикла: нагрева до 950-1050°C для аустенизации, выдержки для растворения карбидов и последующей закалки в масле или на воздухе (в зависимости от толщины сечения и состава сплава). После закалки следует отпуск при температуре 200-300°C для снятия внутренних напряжений. Нарушение любого из этих этапов приводит к появлению трещин или нестабильной твердости. В штате «Нинго Люйша» работают специалисты с многолетним опытом в области материаловедения, что гарантирует соблюдение технологий даже при изготовлении сложных многокомпонентных сплавов.
Один из наших клиентов столкнулся с проблемой массового растрескивания шаров диаметром 100 мм после двух недель работы. Анализ показал, что поставщик пропустил этап отпуска, пытаясь сэкономить время и энергозатраты. Остаточные напряжения привели к хрупкому разрушению при ударных нагрузках. Мы настоятельно рекомендуем требовать от поставщика предоставления графиков термообработки для каждой партии. Это простой документ, который говорит о дисциплине производства больше, чем любые красивые буклеты.
Контроль качества должен включать:
- Визуальный осмотр на наличие раковин, трещин и пригаров.
- Измерение твердости на каждом шаре (или выборочно, согласно статистическим стандартам AQL).
- Микроструктурный анализ шлифов для подтверждения типа карбидов и структуры матрицы.
- Испытания на ударную вязкость (KCU) для критически важных применений.
Только такой комплексный подход гарантирует, что вы получите продукт, соответствующий заявленным характеристикам. Не соглашайтесь на поставку без входного контроля. Лучше потратить день на проверку первой партии, чем неделю на разбор завала в мельнице.
Сравнение с альтернативами: когда высокохромистые шары выгоднее?
Часто возникает вопрос: почему не использовать более дешевые стальные шары или шары из низколегированного чугуна? Ответ лежит в плоскости экономики процесса измельчения. Давайте сравним специальные высокохромистые литые шары с основными конкурентами на рынке.
Стальные кованые шары (Forged Steel Balls) обладают высокой ударной вязкостью, но их твердость обычно не превышает 50-55 HRC. В условиях абразивного износа они стираются в 2-3 раза быстрее высокохромистых. Низколегированные чугунные шары дешевле в производстве, но их износостойкость также существенно ниже. Высокохромистые шары выигрывают там, где преобладает абразивный износ над ударным.
| Параметр | Высокохромистые шары (Cr>12%) | Кованые стальные шары | Низколегированный чугун |
|---|---|---|---|
| Твердость (HRC) | 58-68 | 45-55 | 45-50 |
| Ударная вязкость | Средняя/Низкая | Высокая | Средняя |
| Износостойкость | Очень высокая | Низкая | Средняя |
| Цена за тонну | Высокая | Средняя | Низкая |
| Расход (г/тонну продукта) | 10-30 г/т | 40-80 г/т | 30-60 г/т |
| Влияние на цвет продукта | Минимальное (меньше железа) | Высокое | Среднее |
Как видно из таблицы, несмотря на более высокую начальную цену за тонну, расход высокохромистых шаров значительно ниже. Для цементного завода, перерабатывающего 1 миллион тонн клинкера в год, снижение расхода шаров с 50 г/т до 20 г/т означает экономию 30 тонн металла. Даже если цена высокохромистых шаров в 1.5 раза выше, общая экономия составит десятки миллионов рублей ежегодно. Кроме того, меньший износ означает меньше железных примесей в конечном продукте, что критично для производства белого цемента или керамики.
Однако есть ограничения. Если в руде присутствуют крупные куски породы с высокой прочностью, вызывающие сильные ударные нагрузки, высокохромистые шары могут скалываться. В таких случаях мы рекомендуем гибридные решения или использование шаров с пониженным содержанием хрома (12-14%) и повышенным содержанием легирующих элементов для вязкости. Всегда анализируйте гранулометрический состав питания мельницы перед выбором типа мелющих тел.
Логистика и таможенное оформление: поставки из Китая в Россию в 2026 году
Закупка специальных высокохромистых литых шаров по российскому стандарту у китайских производителей требует внимательного отношения к логистике и документам. Ситуация на транспортных коридорах стабилизировалась, но сроки доставки остаются важным фактором планирования запасов. Основные маршруты проходят через железнодорожные погранпереходы (Забайкальск, Гродеково, Наушки) или морские порты Дальнего Востока (Владивосток, Находка) с дальнейшей перевалкой на Ж/Д.
Средний срок доставки от завода в провинции Аньхой (где базируется ООО «Нинго Люйша Стройматериалы») или других промышленных центров до склада в Центральной России составляет 25-35 дней. Мы рекомендуем формировать заказ с учетом этого цикла, чтобы избежать простоев производства. Минимальная партия отгрузки (MOQ) обычно составляет 20-25 тонн (один 20-футовый контейнер) или полная загрузка вагона (60-68 тонн). Отправка неполных контейнеров возможна, но удорожает логистику за единицу продукции.
Таможенное оформление требует правильного подбора кода ТН ВЭД. Обычно мелющие шары классифицируются в группе 7326 (прочие изделия из черных металлов) или 8474 (части машин для сортировки, грохочения, измельчения). Важно заранее согласовать с брокером код, чтобы избежать задержек на таможне. Для ввоза необходима сертификация соответствия техническим регламентам Таможенного союза (ТР ТС). Наши партнеры, включая «Нинго Люйша», имеют действующие сертификаты EAC и опыт экспорта в страны СНГ, что существенно упрощает процедуру.
Валютные расчеты в 2026 году преимущественно осуществляются в юанях (CNY) или рублях (RUB), что снижает риски курсовых колебаний доллара. Мы помогаем клиентам настроить прямые контракты с заводами, обеспечивая прозрачность платежей и юридическую защиту. Не работайте с посредниками, которые не могут предоставить прямые контакты производства и доступ к отчетам о качестве. Прямой контракт с заводом — это гарантия лучшей цены и приоритета в производстве.
Как рассчитать реальную экономию: кейсы из практики
Чтобы обосновать внедрение специальных высокохромистых литых шаров, необходимо провести расчет экономической эффективности. Рассмотрим два реальных кейса из нашей практики.
Кейс 1: Цементный завод в Свердловской области.
Проблема: Высокий расход стальных шаров (65 г/т) и частые остановки на замену мелющих тел.
Решение: Замена на шары Cr18Mo с твердостью 62 HRC, произведенные на мощностях ООО «Нинго Люйша Стройматериалы».
Результат: Расход снизился до 22 г/т. Производительность мельницы выросла на 4% за счет сохранения оптимальной загрузки и фракционного состава шаровой загрузки. Годовая экономия составила 12 млн рублей только на стоимости металла, не считая эффекта от увеличения выпуска цемента.
Кейс 2: Золотодобывающая фабрика в Забайкалье.
Проблема: Загрязнение пульпы железом от быстро изнашивающихся шаров, что мешало флотации.
Решение: Внедрение шаров Cr26 с высокой коррозионной стойкостью и износостойкостью.
Результат: Содержание железа в хвостах флотации снизилось, извлечение золота увеличилось на 0.5%. Это дало дополнительный доход, многократно превышающий разницу в цене шаров. Срок службы шаров увеличился с 300 до 900 часов.
Эти примеры показывают, что экономия складывается не только из цены покупки, но и из операционной эффективности. Мы предлагаем нашим клиентам бесплатный аудит их текущего процесса измельчения и расчет потенциальной экономии перед заключением контракта. Это позволяет принять взвешенное решение, основанное на цифрах, а не на интуиции.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для специальных высокохромистых шаров?
Стандартный минимальный объем заказа составляет 20-25 тонн (один 20-футовый контейнер). Это обусловлено логистической эффективностью и особенностями производственного цикла плавки. Для крупных заводов мы рекомендуем отгружать вагонами по 60-68 тонн, что снижает удельную стоимость доставки. Возможна консолидация разных диаметров шаров в одной партии.
Каков срок службы высокохромистых шаров по сравнению со стальными?
Срок службы высокохромистых шаров (Cr>15%) в абразивных средах в 2-4 раза выше, чем у кованых стальных шаров. В цементных мельницах он может достигать 800-1200 часов непрерывной работы, тогда как стальные шары требуют замены каждые 300-400 часов. Точный срок зависит от абразивности материала, влажности и режима работы мельницы.
Предоставляете ли вы сертификаты качества и соответствия ГОСТ?
Да, каждая партия сопровождается паспортом качества, включающим результаты химического анализа (спектральный анализ) и испытаний на твердость. Мы предоставляем сертификаты соответствия ТР ТС (EAC) для таможенного оформления. По запросу возможны независимые лабораторные испытания в аккредитованных лабораториях России или Китая перед отгрузкой.
Как происходит оплата и какие условия доставки вы предлагаете?
Мы работаем по прямым контрактам с заводами. Стандартные условия оплаты: 30% предоплата, 70% перед отгрузкой после предоставления фото/видео отчета и копий документов. Возможна оплата в юанях (CNY) или рублях (RUB). Условия доставки: EXW (самовывоз с завода), FOB (погрузка в порт Китая) или DAP (доставка до склада покупателя в России). Мы помогаем организовать логистику “под ключ”.
Можно ли изготовить шары нестандартного диаметра?
Да, мы производим шары диаметром от 20 мм до 150 мм. Нестандартные размеры изготавливаются под заказ при условии формирования достаточной партии (обычно от 5 тонн одного размера). Срок изготовления нестандартной партии может быть увеличен на 7-10 дней для подготовки пресс-форм.
Заключение и призыв к действию
Выбор специальных высокохромистых литых шаров по российскому стандарту в 2026 году — это стратегическое решение, влияющее на рентабельность всего предприятия. Рынок предлагает множество вариантов, но только прямой контакт с проверенным производителем гарантирует соответствие характеристик заявленным. Не позволяйте посредникам скрывать реальное качество продукции. Требуйте прозрачности, данных и гарантий.
ООО «Нинго Люйша Стройматериалы» готово предоставить вам образцы для испытаний, провести технико-экономическое обоснование замены ваших текущих мелющих тел и предложить конкурентную цену от завода-производителя. Наши эксперты, опираясь на философию «качество прежде всего», помогут подобрать оптимальный химический состав под ваши конкретные условия эксплуатации, будь то электроэнергетика, металлургия или горнодобывающая отрасль.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию инженера. Не откладывайте модернизацию вашего производства — каждый час работы на неэффективных шарах стоит вам денег.
Для получения дополнительной информации о наших продуктах и услугах, пожалуйста, посетите нашу страницу высокохромистые литые шары оптом.