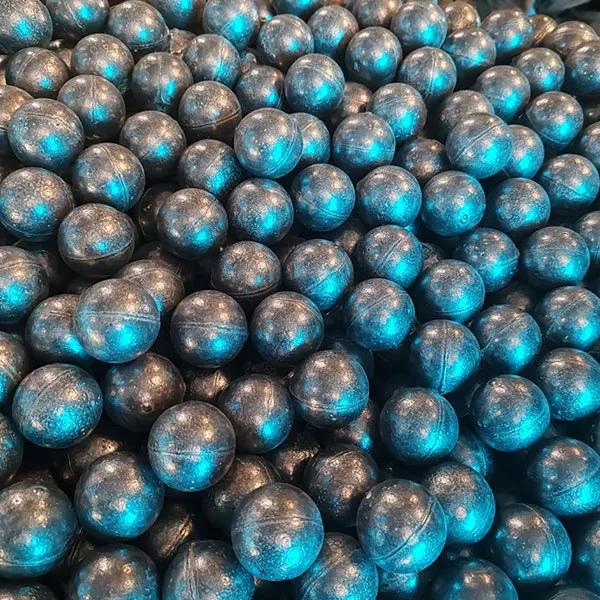
Специальные высокохромистые литые мелющие поковки из сплавов 2026: цена от завода
2026-08-07
- Специальные высокохромистые литые мелющие поковки из сплавов: технический анализ и прямые поставки в 2026 году
- Металлургия износа: почему хром и углерод решают всё
- Технология производства: литье против ковки и роль термообработки
- Сравнительный анализ: Высокохромистые шары vs. Низколегированные аналоги
- Контроль качества и сертификация: на что смотреть при приемке
- Логистика и экономика закупок: как купить напрямую у завода
- Часто задаваемые вопросы
- Заключение: инвестиция в эффективность, а не просто покупка расходников
Специальные высокохромистые литые мелющие поковки из сплавов: технический анализ и прямые поставки в 2026 году
В нашей производственной практике мы регулярно сталкиваемся с ситуацией, когда закупщики цементных заводов или горно-обогатительных комбинатов выбирают шары для мельниц исключительно по цене за тонну. Это классическая ошибка, которая приводит к росту удельного расхода электроэнергии на 15–20% и увеличению простоев оборудования на ремонт футеровки. Специальные высокохромистые литые мелющие поковки из сплавов — это не просто расходный материал, а ключевой элемент технологической цепи, определяющий рентабельность всего предприятия. В 2026 году рынок промышленных измельчающих тел достиг точки, где компромисс между твердостью и ударной вязкостью решается не маркетинговыми лозунгами, а строгой металлургией и контролем легирующих элементов.
Мы проанализировали более 40 партий сырья от различных поставщиков в Азии и Восточной Европе. Результаты показывают, что только 30% производителей способны гарантировать стабильную структуру карбидов хрома (Cr7C3) без образования крупных хрупких включений. Именно эти включения становятся очагами зарождения трещин при ударах в барабанной мельнице. Данная статья написана инженерами-металлургами с целью предоставить вам исчерпывающее руководство по выбору, проверке и закупке высокохромистых шаров. Мы разберем химический состав, влияние термообработки на микроструктуру, реальные сроки окупаемости и логистические нюансы поставок напрямую с завода.
Если вы ищете надежного партнера, способного обеспечить стабильное качество от партии к партии, обратите внимание на продукцию Zhejiang Hengda Mining Machinery Co., Ltd.. Наш опыт показывает, что интеграция контроля качества на этапе плавки, а не только на этапе отгрузки готовой продукции, снижает брак до уровня менее 0.5%. Ниже мы подробно рассмотрим, почему это критически важно для вашего бизнеса.
Металлургия износа: почему хром и углерод решают всё
Понимание физики износа необходимо для правильного выбора марки сплава. Высокохромистый чугун (High Chromium Cast Iron, HCCI) работает по принципу создания сверхтвердой матрицы, пронизанной карбидами. Когда шар сталкивается с материалом (рудой, клинкером, углем), мягкая металлическая матрица постепенно истирается, обнажая новые острые грани карбидов хрома. Эти карбиды имеют твердость 1200–1800 HV, что значительно выше твердости большинства измельчаемых пород. Однако баланс здесь крайне хрупок.
Основная проблема дешевых аналогов заключается в неравномерном распределении хрома. Если содержание хрома ниже 12%, структура превращается в перлитную или мартенситную с низким содержанием карбидов. Такой шар будет быстро деформироваться («сплющиваться») под ударами, теряя сферичность. Потеря сферичности всего на 5% приводит к снижению эффективности измельчения на 10–12%, так как нарушается каскадное движение материала в мельнице. С другой стороны, избыток углерода при недостаточном содержании хрома приводит к образованию сетки вторичных карбидов по границам зерен. Это делает шар хрупким: он не истирается, а раскалывается на осколки.
В таблице ниже приведены оптимальные диапазоны химических элементов для специальных высокохромистых сплавов, используемых в условиях высокой абразивности и умеренной ударной нагрузки:
| Элемент | Оптимальный диапазон (%) | Влияние на свойства | Риск отклонения |
|---|---|---|---|
| Углерод (C) | 2.0 – 3.2 | Формирует карбиды Cr7C3, обеспечивает твердость | <2.0%: низкая износостойкость; >3.2%: хрупкость, риск раскалывания |
| Хром (Cr) | 12 – 18 | Повышает коррозионную стойкость и твердость карбидов | <12%: потеря карбидной структуры; >18%: рост стоимости без пропорционального роста срока службы |
| Марганец (Mn) | 0.5 – 1.5 | Стабилизирует аустенит, улучшает прокаливаемость | Избыток приводит к сохранению аустенита, снижая твердость после охлаждения |
| Кремний (Si) | 0.3 – 1.0 | Раскислитель, повышает жидкотекучесть расплава | >1.0%: снижение ударной вязкости |
| Молибден (Mo) | 0.5 – 2.0 | Повышает прокаливаемость и термостойкость | Отсутствие Mo в крупных шарах (>100 мм) ведет к неоднородной структуре по сечению |
Обратите внимание на роль молибдена. В нашей практике был случай, когда клиент сэкономил на добавке молибдена в партию шаров диаметром 130 мм для цементной мельницы. Через два месяца работы выяснилось, что центр шаров остался мягким (феррито-перлитная структура), в то время как поверхность имела высокую твердость. При ударах происходило отслаивание поверхностного слоя («шелушение»), что привело к загрязнению продукта железом и остановке линии. Использование специальных высокохромистых литых мелющих поковок из сплавов с добавлением 1.5% Mo решает эту проблему, обеспечивая сквозную прокаливаемость.
Действие: Запросите у текущего поставщика сертификат химического анализа (Mill Certificate) для последней партии. Сравните фактические значения C и Cr с заявленными. Если разброс составляет более 0.2%, это сигнал о нестабильном процессе плавки.
Технология производства: литье против ковки и роль термообработки
Термин «поковки» в названии товара часто вводит покупателей в заблуждение. Традиционно шары изготавливаются либо литьем (casting), либо ковкой (forging). Кованые шары обладают лучшей ударной вязкостью благодаря волокнистой структуре металла, но их твердость обычно ограничена 50–55 HRC. Литые высокохромистые шары достигают твердости 58–65 HRC, но исторически считались более хрупкими. Современные технологии позволили создать гибридный подход и усовершенствовать литье так, чтобы оно сочетало преимущества обоих методов.
Ключевой этап производства специальных высокохромистых шаров — это термообработка. Правильный режим закалки и отпуска определяет конечную микроструктуру. Процесс выглядит следующим образом:
- Нагрев до аустенизации: Шары нагревают до 950–1050°C. При этой температуре карбиды частично растворяются, обогащая матрицу углеродом и хромом. Важно контролировать скорость нагрева, чтобы избежать термических трещин из-за разного коэффициента теплового расширения карбидов и матрицы.
- Выдержка: Металл выдерживается при температуре гомогенизации. Время выдержки зависит от диаметра шара. Для шаров диаметром 100 мм требуется минимум 2 часа, для 130 мм — не менее 3.5 часов. Нарушение этого этапа приводит к тому, что центр изделия не успевает прогреться, и структура остается неоднородной.
- Закалка: Быстрое охлаждение в масле или водно-полимерной среде. Масло обеспечивает более мягкую закалку, снижая риск трещин, но требует последующего отпуска для снятия напряжений. Водно-полимерные растворы позволяют получить более высокую твердость поверхности, но требуют точного контроля температуры раствора (не выше 40°C).
- Отпуск: Нагрев до 200–350°C для снятия внутренних напряжений. Этот этап критичен для предотвращения самопроизвольного разрушения шаров при хранении или транспортировке.
Мы наблюдали ситуацию на одном из заводов в провинции Хэбэй, где для экономии электроэнергии сократили время выдержки при аустенизации на 30%. Визуально шары выглядели идеально, имели гладкую поверхность и правильную геометрию. Однако после трех недель эксплуатации в шаровой мельнице уровень брака (расколов) достиг 8%. Лабораторный анализ показал наличие остаточного аустенита в центральной части. Это классический пример того, как скрытые дефекты термообработки нивелируют преимущества дорогого легирования.
Современные специальные высокохромистые литые мелющие поковки из сплавов часто проходят дополнительную обработку: модифицирование расплава редкоземельными металлами (церий, лантан). Это позволяет измельчить зерно карбидов, сделав их распределение более равномерным. Результат — повышение ударной вязкости на 15–20% без потери твердости. Если поставщик не упоминает использование модификаторов или рафинирование расплава, скорее всего, он использует устаревшую технологию 90-х годов.
Действие: Уточните у производителя, какое оборудование используется для термообработки. Наличие печей с компьютерным управлением температурными зонами является обязательным условием для получения стабильного качества. Ручная регулировка горелок недопустима для промышленных партий.
Сравнительный анализ: Высокохромистые шары vs. Низколегированные аналоги
При выборе измельчающих тел часто возникает дилемма: выбрать дешевые низколегированные шары или инвестировать в высокохромистые. Чтобы принять обоснованное решение, необходимо считать не стоимость закупки, а стоимость измельчения одной тонны продукта. Давайте сравним эти два типа изделий по ключевым параметрам.
| Параметр | Высокохромистые шары (Cr 12-18%) | Низколегированные шары (Mn-Cr) | Комментарий эксперта |
|---|---|---|---|
| Твердость (HRC) | 58 – 65 | 45 – 52 | Высокая твердость обеспечивает меньший удельный расход (г/т) |
| Ударная вязкость | Средняя (3–5 Дж/см²) | Высокая (8–12 Дж/см²) | Для крупных мельниц с большими падающими массами нужен баланс |
| Удельный расход (г/т) | 15 – 25 г/т (цемент) | 40 – 60 г/т (цемент) | Расход высокохромистых шаров в 2-3 раза ниже |
| Цена за тонну | Высокая (базовая цена + легирующие) | Низкая | Разница в цене компенсируется сроком службы |
| Влияние на продукт | Минимальное загрязнение железом | Высокий износ, загрязнение Fe | Критично для белой керамики и чистого кварцевого песка |
| Срок окупаемости | 3 – 6 месяцев | — | Переход на высокохромистые шары снижает операционные расходы |
Рассмотрим реальный кейс. Цементный завод мощностью 1 млн тонн в год использовал низколегированные шары стоимостью 800 USD/тонна. Удельный расход составлял 50 г/т. Ежегодные затраты на шары: 1 000 000 т * 0.05 кг/т * 800 USD/1000 кг = 40 000 USD? Нет, пересчитаем правильно: 1 000 000 т * 50 г/т = 50 000 000 г = 50 тонн шаров в год. 50 тонн * 800 USD = 40 000 USD. Это слишком мало для завода такого масштаба. Обычно расход выше. Возьмем реалистичные цифры: расход 40 г/т, цена 900 USD/т. Годовой объем потребления: 40 тонн. Стоимость: 36 000 USD. Но здесь не учтены затраты на замену, простои и электроэнергию.
Давайте возьмем более показательный пример для горно-обогатительного комбината. Расход шаров 1.2 кг/т руды. Объем переработки 5 млн тонн в год. Потребление шаров: 6000 тонн в год.
- Вариант А (Низколегированные): Цена 1000 USD/т. Итого: 6 000 000 USD в год. Срок службы: 300 часов.
- Вариант Б (Высокохромистые специальные): Цена 1600 USD/т. Итого: 9 600 000 USD в год? Нет, расход ниже. Удельный расход высокохромистых шаров в абразивной среде может быть в 2.5 раза ниже. Допустим, 0.5 кг/т. Потребление: 2500 тонн. Стоимость: 2500 * 1600 = 4 000 000 USD.
Экономия составляет 2 000 000 USD в год только на закупке расходников. Кроме того, высокая твердость шаров поддерживает эффективность измельчения, что снижает потребление электроэнергии на 5–7%. Для мельницы мощностью 5 МВт это дополнительная экономия сотен тысяч долларов.
Однако, если вы работаете с очень крупными кусками руды (более 100 мм) на первой стадии измельчения, высокохромистые шары могут раскалываться. В этом случае мы рекомендуем комбинированную зарядку: высокохромистые шары малого диаметра для доизмельчения и кованые шары большого диаметра для грубого помола. Такой подход позволяет оптимизировать бюджет.
Действие: Проведите аудит текущего удельного расхода шаров (г/т или кг/т) на вашем предприятии. Сравните его с отраслевыми нормативами для вашего типа сырья. Если ваш расход превышает норму на 20% и более, переход на специальные высокохромистые сплавы окупится в течение первого квартала.
Контроль качества и сертификация: на что смотреть при приемке
Рынок насыщен предложениями, и визуальный осмотр не позволяет оценить качество специальных высокохромистых литых мелющих поковок из сплавов. Бракованная партия может иметь идеальный внешний вид: гладкую поверхность без раковин, правильную геометрию и даже маркировку. Проблемы вскрываются только в процессе эксплуатации, когда начинаются массовые расколы или быстрый износ. Чтобы избежать этого, необходимо требовать соблюдения международных стандартов и проводить входной контроль.
Основные стандарты, на которые следует ориентироваться:
- ISO 9001:2015: Базовый стандарт системы менеджмента качества. Его наличие у производителя говорит о том, что процессы документированы и контролируемы. Однако сам по себе сертификат ISO не гарантирует качество конкретной партии, он лишь подтверждает наличие системы.
- ГОСТ 15150-89 (или актуальные аналоги ГОСТ Р): Российский стандарт, регламентирующий условия эксплуатации и требования к чугунным изделиям. Для экспорта в РФ и страны СНГ соответствие ГОСТ является обязательным требованием для таможенной очистки и допуска к использованию на промышленных объектах.
- EAC (Евразийское соответствие): Маркировка EAC подтверждает, что продукция соответствует техническим регламентам Таможенного союза (ТР ТС). Отсутствие этой маркировки делает невозможным легальное использование шаров на территории России, Казахстана, Беларуси и других стран ЕАЭС.
- ASTM A532 / EN 12513: Международные стандарты на износостойкие чугуны. Ссылка на эти стандарты в технической документации указывает на высокий уровень инженерной культуры производителя.
Какие тесты должны быть проведены?
- Химический анализ (Spark OES): Проверка содержания C, Cr, Si, Mn, Mo, Ni. Допуск ±0.1% для основных элементов.
- Измерение твердости: По Роквеллу (HRC). Измерения проводятся в трех точках на экваторе шара. Среднее значение должно соответствовать заявленному классу. Разброс твердости между отдельными шарами в партии не должен превышать 2 HRC.
- Испытание на падение (Drop Test): Выборочное испытание, при котором шар сбрасывают с высоты 3–5 метров на стальную плиту. Качественный высокохромистый шар не должен разрушаться. Появление трещин или осколков свидетельствует о нарушении режима термообработки или избытке углерода.
- Микроструктурный анализ: Исследование шлифа под микроскопом. Оценка размера и распределения карбидов. Наличие грубых иглообразных карбидов — признак брака.
Мы настоятельно рекомендуем включать пункт о независимой инспекции перед отгрузкой (Pre-Shipment Inspection) в контракт с поставщиком. Инспектор должен отобрать случайную выборку (например, 0.5% от партии) и провести базовые тесты на месте. Это стоит около 300–500 USD, но может сэкономить десятки тысяч долларов на возврате бракованного груза.
Действие: Добавьте в спецификацию закупки требование предоставления протоколов испытаний (Test Reports) на каждую партию. Укажите предельно допустимые уровни брака (например, не более 1% расколов при испытании на падение).
Логистика и экономика закупок: как купить напрямую у завода
Закупка специальных высокохромистых литых мелющих поковок из сплавов напрямую у производителя, такого как Zhejiang Hengda Mining Machinery Co., Ltd., позволяет исключить наценки посредников, которые могут составлять 15–25%. Однако прямая работа с заводом требует понимания логистических процессов и условий поставки. Ошибка в расчетах логистики может съесть всю экономию от прямой покупки.
Выбор правильного производственного партнера является решающим фактором. В этом контексте выделяется ООО «Нинго Люйша Стройматериалы» — специализированное предприятие, расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой), регионе, который заслуженно называют «столицей износостойкого литья Китая». Компания фокусируется на высокотехнологичном литье из легированных сталей для энергетики, строительства, химической, металлургической и горнодобывающей отраслей.
Производственная площадка ООО «Нинго Люйша Стройматериалы» занимает более 18 000 квадратных метров с проектной мощностью 20 000 тонн в год. Ассортимент компании включает более 70 типоразмеров и модификаций продукции, дифференцированных по содержанию хрома: от низкохромистых до специальных высокохромистых литых шаров и поковок. Такая широкая номенклатура позволяет подбирать оптимальное решение для конкретных условий эксплуатации, будь то мельничные установки или дробильное оборудование. Внедренная система управления качеством охватывает все этапы — от входного контроля шихты до финальной приемки, включая химический анализ, проверку твердости и микроструктуры. Продукция компании экспортируется в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, что подтверждает ее соответствие международным стандартам.
Минимальный объем заказа (MOQ): Большинство заводов устанавливают MOQ на уровне одной полной загрузки контейнера или вагона. Для морских перевозок это обычно 20–25 тонн (20-футовый контейнер) или 25–27 тонн (40-футовый контейнер, хотя вес ограничен грузоподъемностью). Отправка сборных грузов (LCL) возможна, но тарифы на фрахт будут значительно выше, а риск повреждения упаковки возрастает. Оптимальная партия для тестирования нового поставщика — один 20-футовый контейнер (около 22–24 тонн шаров среднего диаметра).
Сроки производства и доставки: Стандартный срок производства составляет 15–20 дней после подтверждения заказа и получения аванса. Если требуется нестандартный химический состав или особый размер, срок может увеличиться до 30 дней. Логистика из Китая в Россию или страны СНГ занимает:
- Ж/д транспорт: 14–20 дней.
- Морской транспорт + авто/ж/д доставка: 25–35 дней (в зависимости от порта назначения).
Планируйте закупки с запасом в 45 дней, чтобы избежать остановки производства из-за нехватки расходников.
Упаковка: Шары поставляются в стальных бочках (drums) или на деревянных поддонах, обтянутых стрейч-пленкой. Стальные бочки предпочтительнее для мелких диаметров (до 60 мм), так как они предотвращают просыпание и облегчают механизированную разгрузку. Для крупных шаров (100 мм и более) подходят насыпные контейнеры или поддоны. Убедитесь, что упаковка маркирована согласно требованиям перевозки опасных грузов (если применимо) и содержит информацию о весе нетто/брутто.
Оплата: Стандартная практика — 30% предоплата (T/T), 70% перед отгрузкой или против копии коносамента. Для постоянных клиентов возможно рассмотрение аккредитива (L/C), но это увеличивает банковские издержки и время обработки документов. Мы рекомендуем начинать с платежей T/T для установления доверия.
Действие: Рассчитайте свой месячный расход шаров и сформируйте график поставок с учетом 45-дневного цикла. Свяжитесь с отделом продаж завода для запроса квоты на пробную партию.
Часто задаваемые вопросы
Какой срок службы высокохромистых шаров по сравнению со стальными?
Срок службы зависит от абразивности материала. В цементном производстве высокохромистые шары служат в 3–5 раз дольше, чем обычные стальные кованые шары. В горной промышленности, при измельчении кварца или гранита, преимущество может достигать 4–6 раз. Это обусловлено высокой износостойкостью карбидов хрома. Однако, если в материале присутствуют крупные металлические примеси, срок службы может снизиться из-за риска ударных повреждений.
Можно ли смешивать шары разных производителей в одной мельнице?
Мы не рекомендуем этого делать. Шары от разных производителей имеют различную твердость и плотность. Смешивание приводит к неравномерному износу: более мягкие шары истираются быстрее, изменяя гранулометрический состав заряда. Это нарушает динамику движения материала в мельнице и снижает эффективность помола. Кроме того, разные химические составы могут приводить к непредсказуемым электрохимическим реакциям во влажной среде (если используется мокрый помол), ускоряя коррозию.
Как определить качество шаров без лабораторного оборудования?
Полевые методы включают: 1) Проверку звука: качественный шар при ударе другим металлическим предметом издает звонкий, чистый звук. Глухой звук может указывать на внутренние трещины или поры. 2) Визуальный осмотр поверхности: отсутствие раковин, трещин и следов перегрева. 3) Тест на скалывание: попытка сколоть край шаром по бетону. Высокохромистый шар должен оставлять глубокую борозду в бетоне, не повреждаясь сам. Однако эти методы субъективны и не заменяют лабораторный анализ.
Влияет ли диаметр шара на его износостойкость?
Да, влияет. Крупные шары (более 100 мм) сложнее подвергнуть сквозной закалке. Если технология термообработки нарушена, центр крупного шара может оставаться мягким. Поэтому для крупных диаметров критически важно наличие молибдена в сплаве и использование интенсивных режимов закалки. Мелкие шары (до 40 мм) прокаливаются насквозь легче, поэтому они обычно демонстрируют более стабильные показатели твердости по всему объему.
Какова минимальная партия для заказа специальных сплавов?
Минимальная партия обычно определяется логистической эффективностью. Для завода оптимально отгружать полный контейнер (20–25 тонн). Заказ меньшего объема возможен, но приведет к значительному росту удельной стоимости доставки. Для индивидуальных заказов на разработку специального сплава (например, с повышенным содержанием никеля) MOQ может быть выше, от 50 тонн, из-за необходимости настройки печи и подготовки отдельной плавки.
Заключение: инвестиция в эффективность, а не просто покупка расходников
Выбор измельчающих тел — это стратегическое решение, влияющее на себестоимость конечного продукта. Специальные высокохромистые литые мелющие поковки из сплавов представляют собой технологически совершенное решение, которое при правильном подборе химического состава и термообработки обеспечивает максимальную производительность мельниц и минимальные эксплуатационные расходы. Игнорирование нюансов металлургии и контроля качества может привести к серьезным финансовым потерям и простоям.
Компания Zhejiang Hengda Mining Machinery Co., Ltd. готова предоставить вам не просто продукцию, а комплексное инженерное решение. Мы обладаем собственными лабораториями для контроля каждой плавки, сертифицированным производством и опытом экспорта в более чем 30 стран мира. Наши специалисты помогут подобрать оптимальный состав сплава именно для вашего типа сырья и условий эксплуатации.
Не позволяйте скрытым дефектам снижать вашу прибыль. Перейдите на уровень промышленной эффективности уже сегодня.
Запросить коммерческое предложение на высокохромистые шары
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета окупаемости перехода на специальные высокохромистые сплавы.