Высокопрочные стальные отливки из сплавов: Производитель, цены 2026
2026-08-21
- Высокопрочные стальные отливки из сплавов: Рыночные реалии и ценообразование в 2026 году
- Что такое высокопрочные стальные отливки из сплавов и их классификация
- Где применяются высокопрочные стальные отливки из сплавов
- Основные технические характеристики и стандарты качества
- Как выбрать высокопрочные стальные отливки из сплавов: Критерии оценки поставщика
- Сравнение технологий производства: Песчаные формы vs Литье по моделям
- Диапазон цен и факторы стоимости в 2026 году
- Логистика и экспортные особенности
- Типичные ошибки при выборе и закупке
- Рекомендации по покупке и стратегии снижения рисков
- FAQ: Часто задаваемые вопросы о высокопрочных стальных отливках
- Заключение и следующий шаг
Высокопрочные стальные отливки из сплавов: Рыночные реалии и ценообразование в 2026 году
Высокопрочные стальные отливки из сплавов представляют собой критически важные компоненты для тяжелой промышленности, энергетики и машиностроения, обеспечивая надежность узлов, работающих в экстремальных условиях. В 2026 году спрос на данные изделия диктуется необходимостью замены изношенного парка оборудования и внедрением новых производственных линий, требующих материалов с пределом текучести свыше 450 МПа. Основная ценность таких отливок заключается в их способности выдерживать циклические ударные нагрузки и абразивный износ, что недостижимо для стандартных марок углеродистой стали.
Для инженеров-закупщиков и технических директоров ключевым фактором становится не просто наличие металла, а гарантированная микроструктура и соответствие международным стандартам (ГОСТ, ASTM, DIN). Цены на высокопрочные стальные отливки из сплавов в текущем году формируются под влиянием стоимости легирующих элементов (никель, молибден, хром) и энергозатрат на плавку. Прямое сотрудничество с производителем позволяет снизить конечную стоимость на 15–20% за счет исключения посреднических наценок и оптимизации логистических цепочек. Данная статья предоставляет глубокий технический анализ, параметры выбора и актуальные экономические модели закупки.
Что такое высокопрочные стальные отливки из сплавов и их классификация
В промышленном контексте термин «высокопрочные» относится к сталям, которые после термообработки (закалка и отпуск) демонстрируют улучшенный комплекс механических свойств. Высокопрочные стальные отливки из сплавов отличаются от обычных конструкционных сталей наличием легирующих добавок, которые изменяют фазовый состав металла, повышая его прокаливаемость и ударную вязкость при низких температурах.
Классификация данных изделий в 2026 году базируется на нескольких ключевых параметрах:
- По химическому составу: низколегированные (до 2.5% легирующих элементов), среднелегированные и высоколегированные (например, нержавеющие или жаропрочные сплавы).
- По методу производства: песчано-глинистые формы (для крупногабаритных деталей), кокильное литье (для серийного производства мелких деталей) и литье по выплавляемым моделям (для сложной геометрии).
- По назначению: износостойкие (для горнодобывающей отрасли), коррозионностойкие (для химической промышленности) и жаропрочные (для энергетического машиностроения).
Важно понимать, что высокопрочные стальные отливки из сплавов — это не массовый продукт, а инженерное решение под конкретный узел. Каждая партия требует разработки индивидуальной технологической карты плавки и режима термообработки. Ошибки на этапе проектирования литниковой системы или выбора марки стали могут привести к образованию внутренних напряжений, которые проявятся только через несколько месяцев эксплуатации.
Ключевые легирующие элементы и их влияние
Свойства конечного продукта напрямую зависят от химии сплава. В таблице ниже приведено влияние основных легирующих элементов на характеристики отливок:
| Элемент | Влияние на свойства | Типичное содержание (%) | Применение |
|---|---|---|---|
| Хром (Cr) | Повышает твердость, износостойкость и коррозионную стойкость. | 0.5 – 12.0 | Насосы, арматура, дробилки. |
| Никель (Ni) | Увеличивает ударную вязкость, особенно при низких температурах. | 1.0 – 4.0 | Арктическое оборудование, сосуды давления. |
| Молибден (Mo) | Повышает прокаливаемость и жаропрочность, предотвращает отпускную хрупкость. | 0.2 – 1.0 | Турбины, высокотемпературные валы. |
| Марганец (Mn) | Увеличивает прочность и износостойкость (аустенитные стали). | 1.0 – 14.0 | Гусеницы экскаваторов, щеки дробилок. |
Где применяются высокопрочные стальные отливки из сплавов
Сфера применения высокопрочных стальных отливок из сплавов охватывает отрасли, где отказ оборудования ведет к колоссальным финансовым потерям или угрозе безопасности. В 2026 году наблюдается рост спроса со стороны следующих секторов:
1. Горнодобывающая и цементная промышленность
Это крупнейший потребитель износостойких отливок. Дробилки, мельницы и конвейерные системы работают в режиме постоянного абразивного износа. Здесь используются стали типа Hadfield (высокомарганцовистые) или хромистые чугуны с высокой долей карбидов. Типичная деталь — броня дробилки или молот. Срок службы такой отливки определяет рентабельность всего участка. Замена дешевой отливки на качественную высокопрочную стальную отливку из сплава может увеличить межремонтный интервал с 200 до 800 часов работы.
2. Энергетика и нефтегазовый сектор
Для трубопроводной арматуры, работающей под высоким давлением (свыше 10 МПа) и в агрессивных средах, требуются отливки из нержавеющих и кислотоупорных сталей. Ключевые требования здесь — отсутствие пористости и раковин, так как любая микротрещина может привести к разгерметизации. Также востребованы корпусы насосов для перекачки нефти с содержанием сероводорода.
3. Тяжелое машиностроение и металлургия
Прокатные валки, опоры станов и детали прессов подвергаются огромным статическим и динамическим нагрузкам. Для этих целей применяют легированные стали, прошедшие глубокую термообработку. Важным аспектом является однородность структуры по всему сечению детали, что достигается только при строгом контроле процесса кристаллизации в форме.
Основные технические характеристики и стандарты качества
При закупке высокопрочных стальных отливок из сплавов необходимо опираться на строгие технические параметры. Просто указать «сталь прочная» недостаточно. Инженерная спецификация должна включать:
- Предел прочности на разрыв (Rm): Для высокопрочных сталей этот показатель обычно начинается от 600 МПа и может достигать 1200 МПа и выше.
- Предел текучести (ReH): Характеризует способность материала сопротивляться пластической деформации. Значения от 400 до 900 МПа являются стандартом для ответственных деталей.
- Ударная вязкость (KCV/KCU): Измеряется при различных температурах (например, +20°C, -40°C, -60°C). Для арктического исполнения требуется значение не менее 27-40 Дж/см² при минусовых температурах.
- Твердость (HB/HRC): Зависит от назначения. Для износостойких деталей твердость может достигать 50-60 HRC, для конструктивных — 200-300 HB.
В России и странах СНГ основным регламентирующим документом является ГОСТ 977-88 «Отливки стальные. Общие технические условия». Однако многие производители также сертифицируют продукцию по международным стандартам ASTM A743/A744 (для нержавеющих сталей) или DIN EN 10213. Наличие сертификата соответствия и протоколов испытаний каждой плавки является обязательным условием для допуска отливок к монтажу на опасных производственных объектах.
Как выбрать высокопрочные стальные отливки из сплавов: Критерии оценки поставщика
Выбор производителя высокопрочных стальных отливок из сплавов — это процесс аудита технологических возможностей, а не сравнения прайс-листов. В 2026 году рынок перенасыщен предложениями от посредников, которые не контролируют качество литья. Чтобы избежать рисков, следует оценивать поставщика по следующим пунктам:
1. Собственное литейное производство и лаборатория
Наличие собственной спектральной лаборатории для экспресс-анализа химического состава перед разливкой и после нее — критический фактор. Поставщик должен предоставлять возможность контроля содержания углерода, серы и фосфора в реальном времени. Если завод отправляет пробы в стороннюю лабораторию, срок изготовления партии увеличивается, а оперативное управление качеством становится невозможным.
Ярким примером предприятия, соответствующего этим строгим требованиям, является ООО «Нинго Люйша Стройматериалы». Расположенное в городе Нинго (провинция Аньхой, Китай), в регионе, исторически известном как «столица износостойкого литья», это современное высокотехнологичное предприятие специализируется именно на производстве изделий, устойчивых к экстремальному абразивному износу. Компания обладает собственной развитой технологической базой, включая контроль шихты и термических режимов, что гарантирует стабильность химического состава каждой плавки. Производственная площадка площадью более 18 000 м² с годовой мощностью 20 000 тонн позволяет выполнять крупные заказы, сохраняя при этом гибкость для индивидуальных решений.
2. Технологии неразрушающего контроля (НК)
Для ответственных деталей обязателен 100% контроль методами НК. Проверьте, обладает ли производитель оборудованием для:
- Ультразвуковой дефектоскопии (УЗД) — для выявления внутренних пустот и трещин.
- Рентгенографического контроля — для сложных тонкостенных отливок.
- Магнитопорошковой или капиллярной дефектоскопии — для поиска поверхностных дефектов.
В практике ведущих производителей, таких как «Нинго Люйша», система управления качеством охватывает все этапы: от входного контроля сырья до финальной приемки. Каждая партия проходит комплекс испытаний, включающий химический анализ, проверку на ударную вязкость, микроструктурный анализ и контроль геометрических параметров. Такой подход минимизирует риск получения брака и обеспечивает соответствие продукции международным стандартам.
3. Опыт в конкретной отрасли
Производитель, специализирующийся на художественном литье, вряд ли сможет качественно изготовить корпус насоса высокого давления. Ищите заводы с референс-листом в вашей отрасли. Наличие успешно реализованных проектов с аналогичными деталями снижает риск брака.
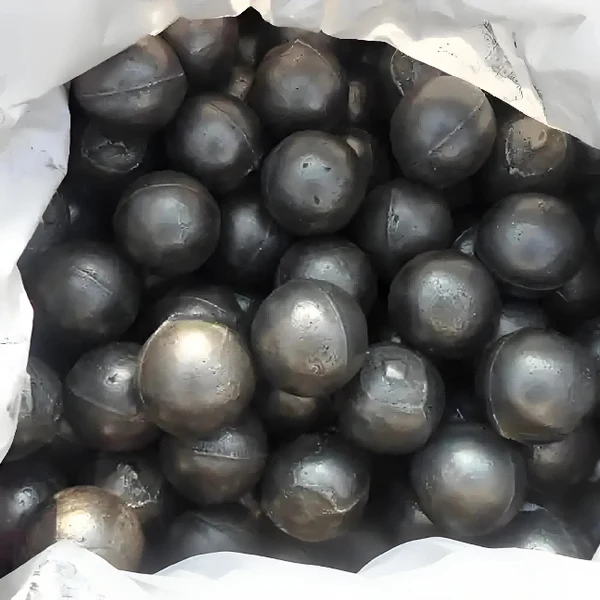
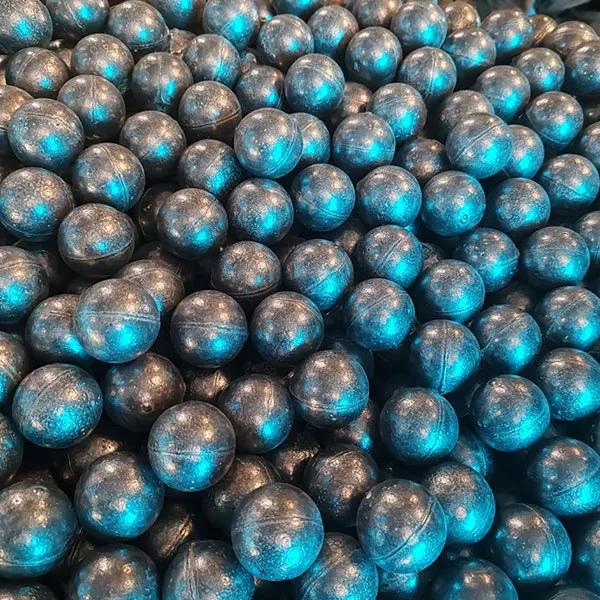
ООО «Нинго Люйша Стройматериалы» имеет глубокую экспертизу в потребностях электроэнергетической, строительной, химической, металлургической и горнодобывающей отраслей. Их основная продукция включает более семидесяти типоразмеров литых шаров и поковок из сплавов (низко-, средне- и высокохромистых), разработанных специально для мельничных установок и дробильного оборудования. Этот опыт позволяет компании не просто поставлять металл, а предлагать инженерные решения, оптимизированные под конкретные условия эксплуатации.
Сравнение технологий производства: Песчаные формы vs Литье по моделям
Выбор технологии литья напрямую влияет на стоимость, точность и механические свойства высокопрочных стальных отливок из сплавов. Ниже приведено сравнение двух наиболее распространенных методов.
| Параметр | Литье в песчано-глинистые формы (ПГФ) | Литье по выплавляемым моделям (ЛВМ) |
|---|---|---|
| Точность размеров | Низкая/Средняя (требуется большая припуск на мехобработку) | Высокая (минимальные припуски) |
| Шероховатость поверхности | Грубая (Ra 20-80 мкм) | Гладкая (Ra 3.2-12.5 мкм) |
| Вес отливок | От 1 кг до 100+ тонн | Обычно до 50-70 кг (ограничено размером установок) |
| Стоимость оснастки | Низкая (деревянные или пластиковые модели) | Высокая (металлические пресс-формы для восковок) |
| Себестоимость единицы | Ниже для крупных и средних серий | Выше, но экономия на мехобработке |
| Применимость для высокопрочных сплавов | Отлично подходит для массивных деталей | Идеально для сложных, тонкостенных деталей |
Инженерный вывод: Для крупных корпусов редукторов или баз станков экономически целесообразно использовать ПГФ. Для небольших сложных деталей, таких как лопатки турбин или фитинги, ЛВМ обеспечивает лучшую структуру металла и меньший процент брака, несмотря на более высокую начальную стоимость модели.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены на высокопрочные стальные отливки из сплавов является одним из самых сложных, так как каждое изделие уникально. Тем не менее, можно выделить основные драйверы ценообразования в 2026 году.
Что влияет на стоимость?
- Цена сырья: Стоимость ферросплавов (FeCr, FeMo, FeNi) колеблется в зависимости от биржевых котировок. В 2026 году наблюдается тенденция к удорожанию никеля и молибдена, что напрямую бьет по стоимости легированных сталей.
- Энергоемкость: Плавка стали требует значительных затрат электроэнергии (дуговые печи) или газа (индукционные печи). Тарифы на энергоносители составляют до 30% в себестоимости.
- Сложность геометрии: Наличие тонких стенок, внутренних полостей и сложных поверхностей требует использования дорогих стержней и особой технологии формовки, что увеличивает трудозатраты.
- Объем партии: Единичное литье всегда дороже серийного из-за амортизации стоимости разработки чертежей, изготовления моделей и настройки процесса.
- Требования к контролю: Расширенный пакет документации, рентген-контроль каждой детали и ультразвуковая проверка увеличивают цену на 10-25%.
Ориентировочные цены (B2B сегмент)
Цены указаны за килограмм готовой продукции без учета НДС и логистики. Они являются оценочными и могут варьироваться в зависимости от региона и конкретного завода.
- Углеродистые стали (20Л, 25Л): $1.5 – $2.5 / кг
- Низколегированные стали (09Г2С, 35ХМЛ): $2.8 – $4.5 / кг
- Высоколегированные нержавеющие стали (12Х18Н10Т, аналоги AISI 316): $6.0 – $9.0 / кг
- Специальные жаропрочные и износостойкие сплавы: $10.0 – $18.0 / кг и выше
Важно отметить, что самая низкая цена за килограмм не означает самую выгодную покупку. Если дешевая отливка требует дополнительной механической обработки для устранения дефектов литья или выходит из строя в два раза быстрее, общая стоимость владения (TCO) будет выше.
Логистика и экспортные особенности
При заказе высокопрочных стальных отливок из сплавов у зарубежных или удаленных производителей, логистика становится частью технической задачи. Стальные отливки имеют высокую плотность, что делает транспортировку дорогостоящей.
В 2026 году ключевыми аспектами логистики являются:
- Упаковка: Отливки должны быть надежно закреплены на деревянных поддонах или в металлических клетках. Использование демпфирующих материалов обязательно для предотвращения повреждения кромок и резьбовых соединений при тряске.
- Антикоррозийная защита: Перед отправкой все поверхности должны быть обработаны консервационными составами, особенно если предполагается морская перевозка или длительное хранение.
- Таможенное оформление: Правильный подбор кодов ТН ВЭД (обычно группа 73) и наличие сертификатов происхождения (Form A или СТ-1) критичны для избежания дополнительных пошлин.
Компании с налаженными экспортными каналами, такие как ООО «Нинго Люйша Стройматериалы», предлагают клиентам комплексный сервисный подход. Продукция поставляется не только на внутренний рынок Китая, но и экспортируется в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки. Философия компании, основанная на принципах честности и служения клиенту, подразумевает не просто отгрузку товара, но и оперативное решение вопросов, связанных с поставками, гарантийным обслуживанием и консультациями по условиям эксплуатации.
Типичные ошибки при выборе и закупке
Анализ рынка показывает, что закупщики часто совершают одни и те же ошибки, приводящие к срыву проектов. Избегайте следующего:
Ошибка 1: Игнорирование литейных допусков.
Заказчик требует точности механической обработки, не учитывая, что литье имеет свои допуски (по ГОСТ 26645-85). Если припуск на обработку недостаточен, деталь может быть забракована уже на станке ЧПУ. Всегда согласовывайте чертеж литья с технологом завода до изготовления модели.
Ошибка 2: Выбор материала «по аналогии».
Замена одной марки стали на другую без пересчета теплофизических свойств и свариваемости может привести к катастрофе. Например, замена свариваемой стали на высокоуглеродистую без специальной подготовки приведет к трещинам в швах при монтаже.
Ошибка 3: Экономия на термообработке.
Некоторые недобросовестные производители могут пропустить этап отпуска для экономии времени. Такая отливка будет иметь высокую твердость, но будет хрупкой, как стекло. Требуйте предоставления диаграмм термообработки (температура, время выдержки, скорость охлаждения).
Рекомендации по покупке и стратегии снижения рисков
Для обеспечения бесперебойных поставок высокопрочных стальных отливок из сплавов рекомендуется следующая стратегия:
- Диверсификация поставщиков: Не полагайтесь на один завод. Имейте квалифицированный резервный источник, даже если его цены немного выше.
- Предсерийные образцы: Перед запуском крупной партии закажите 1-2 опытные отливки. Проведите их полные лабораторные испытания и пробную сборку в узле.
- Аудит процесса: Если объем заказа значителен, направьте своего инженера или третью сторону (инспекционную компанию) на завод для контроля ключевых этапов: плавки, заливки и термообработки.
- Четкое ТЗ: Техническое задание должно содержать не только чертеж, но и требования к марке стали, виду термообработки, методам контроля и упаковке.
FAQ: Часто задаваемые вопросы о высокопрочных стальных отливках
Какой минимальный заказ на высокопрочные стальные отливки из сплавов?
Минимальный заказ зависит от технологии. Для литья по выплавляемым моделям экономически оправдан заказ от 50-100 кг веса восковок. Для крупного песка можно заказать и одну деталь весом в несколько тонн, но стоимость подготовки производства будет высокой. Обычно заводы устанавливают минимальную сумму заказа (например, $1000-$2000).
Можно ли сваривать высокопрочные стальные отливки?
Да, большинство высокопрочных стальных отливок из сплавов поддаются сварке, но с ограничениями. Низкоуглеродистые и низколегированные стали свариваются хорошо. Высокоуглеродистые и высоколегированные требуют предварительного подогрева, специальных электродов и последующего отпуска для снятия напряжений. Всегда запрашивайте рекомендации по свариваемости у производителя.
Срок изготовления партии отливок?
Стандартный срок составляет 4-8 недель. Он включает: изготовление модели (2-3 недели), формовку и плавку (1 неделя), термообработку и механическую обработку (1-2 недели), контроль и упаковку (1 неделя). Срочные заказы возможны с наценкой 30-50%.
Как проверить качество отливок без разрушения?
Используйте методы неразрушающего контроля: визуальный осмотр, измерение размеров, магнитопорошковый контроль (для поверхностных трещин) и ультразвуковой контроль (для внутренних дефектов). Запросите протоколы УЗК у поставщика.
Заключение и следующий шаг
Выбор надежного партнера для производства высокопрочных стальных отливок из сплавов в 2026 году требует баланса между технической экспертизой и экономической эффективностью. Качество литья напрямую влияет на безопасность и рентабельность вашего производства. Не экономьте на этапах контроля и проектирования — это инвестиция в долговечность оборудования.
Если вы столкнулись с задачей изготовления сложных деталей из легированных сталей, требуется консультация по выбору марки сплава или расчет стоимости партии, наши инженеры готовы помочь. Мы обеспечиваем полный цикл: от 3D-моделирования и создания литейной оснастки до финишной механической обработки и сертификации.
→ Получите коммерческое предложение и техническую консультацию: Свяжитесь с нами для обсуждения вашего чертежа. Мы проведем бесплатный аудит технологичности литья и предложим оптимальное решение по цене и срокам.