Износостойкие стальные отливки из сплавов: производитель, цена 2026
2026-08-22
- Износостойкие стальные отливки из сплавов: технические характеристики и ценообразование в 2026 году
- Что такое износостойкие стальные отливки из сплавов и их роль в промышленности
- Классификация сплавов и материалов для литья
- Где применяются износостойкие стальные отливки из сплавов: отраслевые сценарии
- Основные характеристики и параметры качества
- Как выбрать износостойкие стальные отливки из сплавов: критерии оценки поставщика
- Практический пример: производственные мощности и экспертиза ООО «Нинго Люйша Стройматериалы»
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, экспорт и таможенные нюансы
- Типичные ошибки при выборе и эксплуатации
- Сравнение технологий производства: Литье vs Сварка vs Ковка
- Инженерный опыт и рекомендации по закупкам
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Износостойкие стальные отливки из сплавов: технические характеристики и ценообразование в 2026 году
Износостойкие стальные отливки из сплавов представляют собой критически важные компоненты для тяжелого машиностроения, горнодобывающей промышленности и энергетики, где стандартные конструкционные стали не способны обеспечить требуемый ресурс работы. В условиях экстремальных абразивных нагрузок, ударного воздействия и высоких температур именно легированные сплавы на основе железа с добавлением хрома, марганца, молибдена и никеля демонстрируют превосходную стойкость к деградации поверхности. Для инженеров-проектировщиков и специалистов по закупкам в 2026 году ключевым вызовом становится не просто выбор материала, а оптимизация соотношения «стоимость владения» и первоначальной цены изделия.
Данный материал подробно разбирает физику износа в промышленных условиях, классификацию современных сплавов, влияние легирующих элементов на микроструктуру и, что наиболее важно для B2B-сектора, факторы формирования рыночной цены на литье в текущем экономическом контексте. Мы анализируем реальные кейсы применения, сравниваем технологии производства и предоставляем алгоритм выбора надежного производителя, способного гарантировать соответствие отливок требованиям ГОСТ и международным стандартам качества. Понимание этих аспектов позволяет снизить простои оборудования на 30–45% и минимизировать расходы на внеплановый ремонт.
Что такое износостойкие стальные отливки из сплавов и их роль в промышленности
Под термином износостойкие стальные отливки из сплавов понимается широкий класс металлических изделий, полученных методом литья в песчаные формы, кокиль или по выплавляемым моделям, материал которых специально разработан для сопротивления механическому разрушению поверхности. В отличие от термически упрочненных сталей, которые могут быть хрупкими, литые сплавы позволяют создавать сложные геометрические формы — лопасти насосов, броневые плиты мельниц, зубья экскаваторных ковшей, — сохраняя при этом высокую вязкость сердцевины и твердость рабочего слоя.
В 2026 году требования к таким компонентам ужесточились из-за перехода промышленности на более интенсивные режимы работы. Оборудование работает на пределе производительности, что приводит к росту удельных нагрузок на единицу площади контакта. Обычная сталь марки Ст3 или даже конструкционная сталь 45 в таких условиях выходит из строя за считанные недели. Специализированные же сплавы, такие как высокомарганцовистая сталь (Гадфилда) или высокохромистые чугуны и стали, способны служить месяцами и годами.
Ключевое преимущество литья заключается в возможности локального легирования и управления структурой металла в разных зонах детали. Например, рабочая кромка ковша может иметь твердость 500–600 HB, в то время как крепежные элементы остаются вязкими, чтобы предотвратить откалывание под ударной нагрузкой. Это делает износостойкие стальные отливки из сплавов незаменимыми там, где сварные или кованые аналоги технологически невозможны или экономически нецелесообразны.
Классификация сплавов и материалов для литья
Выбор правильного сплава определяет 80% успеха в борьбе с износом. Не существует «универсального» материала, который работал бы одинаково хорошо при абразивном трении песка и при гидравлической эрозии пульпы. Ниже приведена детальная классификация основных групп сплавов, используемых в современном литейном производстве.
Высокомарганцовистые стали (Аустенитные)
Сталь марки 110Г13Л (аналог Hadfield steel) остается золотым стандартом для условий высокого ударного нагружения. Ее уникальность заключается в эффекте деформационного упрочнения: чем сильнее удар, тем тверже становится поверхность. Микроструктура аустенита обеспечивает высокую энергопоглощающую способность.
- Твердость: Изначально 200–250 HB, после наклепа до 500–550 HB.
- Применение: Щековые дробилки, конусные дробилки, гусеничные траки, землеройные машины.
- Ограничение: Низкая стойкость к чисто абразивному износу без удара (например, в шаровых мельницах при тонком помоле).
Высокохромистые белые чугуны и стали
Сплавы с содержанием хрома от 12% до 30% образуют твердые карбиды хрома (Cr7C3), которые работают как армирующий каркас в металлической матрице. Эти материалы лидируют по стойкости к абразивному износу.
- Твердость: 550–700 HB и выше.
- Применение: Лопасти шламовых насосов, футеровка труб гидротранспорта, детали цементных мельниц.
- Особенность: Хрупкость. Требуют осторожного обращения при монтаже и не подходят для зон с сильными ударными нагрузками свыше 50 Дж.
Низколегированные мартенситные стали
Это компромиссное решение, сочетающее хорошую износостойкость, ударную вязкость и относительно низкую стоимость. Легирование хромом, молибденом и никелем позволяет получать мартенситную структуру после закалки и отпуска.
- Твердость: 350–450 HB.
- Применение: Шестерни, валы, корпуса редукторов, работающие в условиях смешанного трения.
- Преимущество: Хорошая свариваемость и ремонтопригодность.
Где применяются износостойкие стальные отливки из сплавов: отраслевые сценарии
Понимание специфики применения помогает точно сформулировать техническое задание для литейного завода. Рассмотрим три ключевых сектора, где качество литья напрямую влияет на экономику предприятия.
Горнодобывающая промышленность и обогащение руд
Это самый агрессивный сектор. Оборудование подвергается воздействию абразивной руды с твердостью по шкале Мооса 6–8. В дробильно-размольных комплексах износостойкие стальные отливки из сплавов составляют до 40% массы заменяемых узлов.
Инженерный кейс: На одном из медно-обогатительных комбинатов замена броневых плит мельницы из стандартного сплава на модифицированный высокохромистый сплав с добавлением ниобия позволила увеличить межремонтный интервал с 3000 до 5200 часов. Несмотря на рост первоначальной стоимости отливки на 25%, совокупная стоимость владения снизилась на 18% за счет сокращения простоев на замену.
Энергетика и угольная промышленность
Угольные электростанции используют огромные объемы литья для систем пылеприготовления. Валковые дробилки и классификаторы работают в условиях постоянного трения угля и породных включений (пирит, кварц).
Здесь критична не только твердость, но и термостойкость. Сплавы должны сохранять свои свойства при нагреве до 200–300°C. Использование неподходящих материалов приводит к разупрочнению поверхности («отпуску») и быстрому выкрашиванию.
Строительное дорожное машиностроение
Экскаваторы, бульдозеры и погрузчики работают с грунтом, содержащим скальные включения. Ковши, коронки, адаптеры и боковые ножи испытывают комбинированное воздействие: абразивное трение о грунт и сильные динамические удары при черпании.
Для этого сектора оптимальны высокомарганцовистые стали. Важно отметить, что геометрия отливки здесь играет не меньшую роль, чем материал. Правильный угол атаки и форма зуба, заложенные в литейную модель, могут снизить сопротивление копанию на 10–15%, что напрямую экономит топливо техники.
Основные характеристики и параметры качества
При заказе износостойких стальных отливок из сплавов необходимо контролировать ряд физико-механических показателей. Отклонение от заданных параметров ведет к преждевременному выходу из строя.
| Параметр | Метод контроля | Типичное значение (для Cr-Mo сплавов) | Влияние на эксплуатацию |
|---|---|---|---|
| Твердость (HB/HRC) | Бринелль / Роквелл | 450–600 HB | Прямая корреляция со стойкостью к абразиву |
| Ударная вязкость (KCU) | Испытания на маятниковом копре | > 20 Дж/см² | Способность выдерживать удары без сколов |
| Химический состав (C, Cr, Mo) | Спектральный анализ | C: 2.0–3.0%, Cr: 12–25% | Определяет объем карбидной фазы |
| Микроструктура | Металлография | Карбиды + Мартенсит/Аустенит | Равномерность распределения твердых фаз |
| Отсутствие дефектов | УЗК / Рентген | По классу точности ГОСТ 977 | Предотвращение скрытых трещин |
Особое внимание следует уделять однородности структуры. Наличие крупных ликвационных пятен или неравномерное распределение карбидов создает зоны локальной слабости, где износ будет развиваться лавинообразно. Современные производители используют компьютерное моделирование процесса кристаллизации для минимизации таких рисков.
Как выбрать износостойкие стальные отливки из сплавов: критерии оценки поставщика
Рынок литья в 2026 году характеризуется высокой фрагментацией. Выбор между крупным заводом и небольшой литейной мастерской зависит от объема партии и сложности детали. Однако существуют универсальные критерии, позволяющие отсеять ненадежных подрядчиков.
- Наличие собственной лаборатории. Поставщик обязан проводить спектральный анализ каждой плавки и предоставлять протоколы испытаний. Если завод покупает химический анализ на стороне — это красный флаг.
- Технологическое оснащение. Использование автоматических линий формовки обеспечивает стабильность размеров. Ручная формовка допустима только для единичных крупногабаритных отливок, но требует высокой квалификации формовщиков.
- Опыт в конкретном сегменте. Завод, специализирующийся на художественном литье или сантехнике, скорее всего, не сможет качественно изготовить сложную броню дробилки. Требуется подтвержденный опыт производства именно износостойких сплавов.
- Сертификация. Наличие сертификатов ISO 9001, а также отраслевых допусков (например, для атомной или нефтегазовой отрасли, если применимо).
Важно запросить референс-лист и, по возможности, посетить производство. Визуальный контроль организации рабочего места, хранения шихты и термического участка говорит о культуре производства больше, чем любые буклеты.
Практический пример: производственные мощности и экспертиза ООО «Нинго Люйша Стройматериалы»
Для наглядной демонстрации того, как современные требования к качеству и масштабу производства реализуются на практике, рассмотрим пример ведущего специализированного предприятия — ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай), в регионе, исторически признанном «столицей износостойкого литья», данное предприятие сочетает традиции металлургического кластера с передовыми технологиями.
Компания фокусируется на высокотехнологичном литье из легированных сталей для электроэнергетики, строительства, химической, металлургической и горнодобывающей отраслей. Производственная площадка площадью более 18 000 м² имеет проектную мощность 20 000 тонн продукции в год, что позволяет оперативно выполнять как стандартные, так и индивидуальные заказы, обеспечивая гибкость поставок.
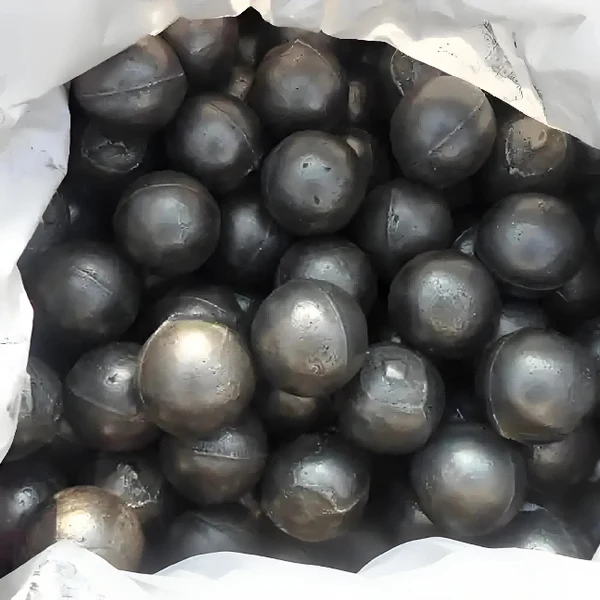
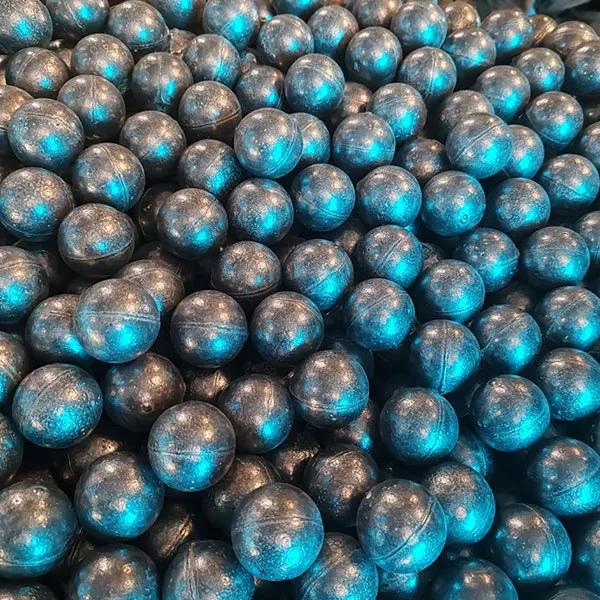
Номенклатура ООО «Нинго Люйша Стройматериалы» включает более 70 типоразмеров литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые серии). Такой подход позволяет точно подбирать материал под specifieke условия эксплуатации: от обычных высокохромистых отливок до многокомпонентных сплавов для экстремальных нагрузок в мельничных установках и дробильном оборудовании.
Ключевым отличием производителя является строгая система контроля качества, охватывающая все этапы: от входного контроля шихты до финальной приемки. Каждая партия проходит химический анализ, проверку твердости, ударной вязкости и микроструктуры. Подобный комплексный подход, дополненный сервисной поддержкой на этапе подбора изделий и консультаций по эксплуатации, иллюстрирует лучшие практики выбора надежного партнера на рынке 2026 года.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены является одним из самых сложных, так как он зависит от множества переменных. В 2026 году наблюдается тенденция к росту стоимости энергоемких производств, к которым относится литье специальных сталей. Тем не менее, понимание структуры затрат помогает вести эффективные переговоры.
Что влияет на стоимость отливки?
- Масса и габариты. Чем крупнее отливка, тем ниже удельная цена за килограмм из-за эффекта масштаба, но выше требования к оборудованию.
- Сложность геометрии. Наличие внутренних полостей, тонких стенок и сложных поверхностей требует изготовления сложных стержней и моделей, что увеличивает стоимость инструментальной оснастки.
- Марка сплава. Высоколегированные стали (с содержанием никеля, молибдена, ванадия) значительно дороже низколегированных из-за стоимости ферросплавов.
- Требования к качеству поверхности. Необходимость механической обработки, шлифовки или термоупрочнения добавляет 15–30% к базовой стоимости.
- Объем партии. Серийное производство позволяет амортизировать затраты на модельную оснастку.
Ориентировочные цены (рыночные индикаторы 2026)
Цены указаны за килограмм готовой продукции без учета НДС и логистики, так как они сильно варьируются от региона и курса валют на сырье.
- Низколегированные стали (типа 40ХЛ): $2.5 – $4.0 / кг.
- Высокомарганцовистые стали (110Г13Л): $3.5 – $5.5 / кг.
- Высокохромистые чугуны/стали (15Х3МЛ, 20Х12МНЛ): $4.5 – $7.5 / кг.
- Сложные суперсплавы с редкоземельными металлами: от $8.0 / кг и выше.
Важно: Дешевая отливка часто обходится дороже в эксплуатации. Экономия на легирующих элементах или нарушении режима термообработки может сократить срок службы детали в 2–3 раза. Всегда считайте стоимость часа работы оборудования, а не стоимость килограмма металла.
Логистика, экспорт и таможенные нюансы
При закупке износостойких стальных отливок из сплавов у зарубежных или удаленных поставщиков необходимо учитывать логистические риски. Тяжелое литье имеет высокую плотность, что делает транспортировку дорогостоящей.
Для международных поставок в 2026 году актуальны следующие моменты:
- Упаковка. Отливки должны быть надежно закреплены на деревянных поддонах или в металлических клетках. Отсутствие фиксации приводит к бою деталей друг о друга при транспортировке, что недопустимо для прецизионных узлов.
- Документация. Полный пакет документов должен включать сертификат качества (Mill Certificate), паспорт на изделие и упаковочный лист. Для экспорта требуется правильное кодирование по ТН ВЭД (обычно группа 73 или 84).
- Страховка. Учитывая высокую стоимость партий, страхование груза от физических повреждений является обязательным условием контракта.
Типичные ошибки при выборе и эксплуатации
Анализ рекламаций показывает, что большинство проблем связано не с качеством металла, а с ошибками в проектировании или эксплуатации.
Ошибка 1: Игнорирование направления износа
Конструкторы часто проектируют симметричные детали, предполагая равномерный износ. Однако в реальности поток абразива всегда направлен под определенным углом. Установка несимметричной отливки «не той стороной» может сократить ее жизнь на 50%. Всегда маркируйте направление потока на чертеже.
Ошибка 2: Неправильная термообработка при ремонте
Попытка наплавить изношенную поверхность высокомарганцовистой стали обычными электродами приводит к образованию хрупкой зоны термического влияния и трещинам. Для ремонта таких сплавов требуются специальные электроды и строгий контроль межпроходной температуры.
Ошибка 3: Использование высокохромистых сплавов при ударах
Установка хромистых плит в щековую дробилку вместо марганцовистых приведет к их раскалыванию в первые часы работы. Хромистые сплавы работают на истирание, а не на удар.
Сравнение технологий производства: Литье vs Сварка vs Ковка
Почему именно литье? Сравним основные методы изготовления износостойких деталей.
| Критерий | Литье (Износостойкие сплавы) | Сварная конструкция | Ковка/Мехобработка |
|---|---|---|---|
| Сложность формы | Высокая (любая геометрия) | Средняя (ограничена листовым металлом) | Низкая (простые тела вращения) |
| Однородность свойств | Высокая (монолит) | Низкая (швы — слабое место) | Высокая |
| Стоимость инструмента | Высокая (модели) | Низкая | Средняя |
| Материалоемкость | Средняя (припуски на усадку) | Низкая | Высокая (стружка до 50%) |
| Рекомендация | Для сложных узлов массового производства | Для крупногабаритных простых конструкций | Для простых деталей малых серий |
Литье выигрывает там, где нужна сложная форма и монолитность структуры. Сварные аналоги часто имеют швы, которые являются концентраторами напряжений и первыми выходят из строя при вибрациях.
Инженерный опыт и рекомендации по закупкам
Как эксперт с многолетним опытом в отрасли, я рекомендую следующий подход к закупкам износостойких стальных отливок из сплавов:
1. Проведите аудит износа. Перед заказом новой партии проанализируйте старые детали. Где именно произошел износ? Есть ли следы удара? Это поможет скорректировать материал или геометрию следующей партии. Не заказывайте «точно так же», если предыдущее решение было неэффективным.
2. Требуйте пробную партию. Даже при работе с проверенным поставщиком, новая модель или новый сплав должны пройти натурные испытания. Закажите небольшую партию (1–2 комплекта) для тестирования в реальных условиях перед масштабированием.
3. Учитывайте сезонность и загрузку заводов. Летний период и конец года — традиционно время высокого спроса. Планируйте заказы минимум за 2–3 месяца до необходимости монтажа, чтобы избежать авральных наценок за срочность.
4. Обратите внимание на финишную обработку. Шероховатость поверхности влияет на гидравлическое сопротивление (в насосах) и налипание материала (в бункерах). Уточняйте в договоре класс шероховатости Ra для рабочих поверхностей.
FAQ: Часто задаваемые вопросы
Какой срок службы износостойких стальных отливок из сплавов?
Срок службы варьируется от 500 до 10 000 часов работы в зависимости от агрессивности среды, правильности подбора сплава и режима эксплуатации. В среднем, замена высокомарганцовистых броневых плит требуется раз в 3–6 месяцев непрерывной работы.
Можно ли сваривать износостойкие отливки?
Да, но с ограничениями. Низколегированные стали свариваются хорошо. Высокомарганцовистые и высокохромистые сплавы требуют предварительного подогрева, специальных электродов и последующей термообработки во избежание трещин. Сварка должна выполняться сертифицированными специалистами.
В чем разница между износостойкостью и твердостью?
Твердость — это сопротивление проникновению другого тела. Износостойкость — комплексное свойство, зависящее от твердости, вязкости, микроструктуры и коэффициента трения. Высокая твердость не всегда гарантирует высокую износостойкость при ударных нагрузках (материал может выкрашиваться).
Как хранить износостойкие отливки?
Хранение должно осуществляться в сухом помещении на ровных поддонах. Детали не должны соприкасаться с землей. Рекомендуется смазывать консервационным маслом поверхности, подверженные коррозии, если отливки хранятся длительное время до монтажа.
Предоставляете ли вы чертежи для литья?
Обычно заказчик предоставляет исходный чертеж детали. Литейный завод разрабатывает чертеж отливки с учетом припусков на механическую обработку, усадки и литейных уклонов. Эта услуга часто входит в стоимость подготовки производства.
Заключение и призыв к действию
Выбор правильных износостойких стальных отливок из сплавов в 2026 году — это стратегическое решение, влияющее на рентабельность всего производственного цикла. Экономия на качестве металла или игнорирование технологических нюансов литья неизбежно приводит к росту эксплуатационных расходов. Доверяйте производство профессионалам, обладающим компетенциями в металлургии, моделировании и контроле качества.
Если вы столкнулись с проблемой быстрого износа оборудования или планируете модернизацию узлов, наши инженеры готовы провести бесплатный аудит вашей ситуации и предложить оптимальное техническое решение. Мы обеспечиваем полный цикл: от разработки чертежей и подбора сплава до литья, термообработки и доставки готовой продукции.
Не ждите аварийной остановки производственной линии. Свяжитесь с нами сегодня для получения коммерческого предложения и консультации по выбору материалов.
→ Получить расчет стоимости отливок | Скачать каталог сплавов | Связаться с инженером