Прецизионные стальные отливки из сплавов: производитель и цены 2026
2026-08-21
- Прецизионные стальные отливки из сплавов: обзор рынка, технологии и ценообразование в 2026 году
- Технологические основы производства прецизионных стальных отливок
- Ключевые сплавы и их применение в промышленности 2026 года
- Факторы, влияющие на стоимость прецизионных отливок в 2026 году
- Как выбрать надежного производителя прецизионных отливок
- Сравнение прецизионного литья с альтернативными методами
- Типичные дефекты и методы их предотвращения
- FAQ: Часто задаваемые вопросы о прецизионных отливках
- Стратегия закупок и управление цепочками поставок
- Заключение и рекомендации
Прецизионные стальные отливки из сплавов: обзор рынка, технологии и ценообразование в 2026 году
Прецизионные стальные отливки из сплавов представляют собой высокоточные металлические компоненты, изготовленные методом литья по выплавляемым моделям (ЛВМ) или в кокиль, с минимальными допусками на механическую обработку. В условиях промышленного производства 2026 года эти детали критически важны для секторов, где требуется сложная геометрия, высокая прочность и устойчивость к экстремальным температурам. Основное преимущество прецизионного литья заключается в способности воспроизводить тонкостенные элементы и внутренние полости, недоступные для традиционной песчано-глинистой формовки, что снижает вес конечного изделия до 30% без потери несущей способности.
Для инженеров-конструкторов и закупщиков выбор правильного поставщика прецизионных стальных отливок из сплавов определяет не только себестоимость продукта, но и надежность всего узла. Рынок 2026 года характеризуется смещением фокуса с простой цены на совокупную стоимость владения (TCO), включая качество поверхности, однородность структуры металла и соответствие международным стандартам ASTM, DIN и ГОСТ. Данная статья предоставляет глубокий технический анализ процессов производства, факторов ценообразования и стратегий выбора подрядчика для обеспечения бесперебойных поставок качественных компонентов.
Технологические основы производства прецизионных стальных отливок
Производство прецизионных стальных отливок из сплавов — это многоступенчатый процесс, требующий строгого контроля на каждом этапе. В отличие от массового литья, прецизионные методы позволяют достигать шероховатости поверхности Ra 3.2–6.3 мкм и допусков размеров до IT14–IT15 класса точности. Это существенно сокращает объем последующей механообработки, экономя материал и время станков ЧПУ.
Метод литья по выплавляемым моделям (ЛВМ)
Наиболее распространенный метод для создания сложных деталей малого и среднего размера. Процесс начинается с изготовления восковой модели, которая покрывается керамической оболочкой. После выплавления воска образуется полость, заполняемая жидкой сталью. Ключевые особенности метода в 2026 году:
- Геометрическая свобода: Возможность литья деталей с поднутрениями, резьбовыми отверстиями и внутренними каналами охлаждения.
- Качество поверхности: Отсутствие линий разъема формы, характерных для песчаного литья, что улучшает аэродинамические и гидравлические свойства деталей.
- Материальная эффективность: Минимизация припусков на обработку снижает расход дорогостоящих легированных сталей.
Литье в керамические формы и кокиль
Для более крупных прецизионных стальных отливок из сплавов, где метод ЛВМ экономически нецелесообразен из-за стоимости восковых деревьев, применяются технологии литья в постоянные формы или одноразовые керамические блоки. Эти методы обеспечивают высокую скорость кристаллизации, что приводит к мелкозернистой структуре металла и повышенным механическим характеристикам, особенно ударной вязкости.
Инженерный опыт показывает, что выбор между ЛВМ и другими методами должен базироваться не только на геометрии, но и на требуемом объеме партии. Для серий до 5000 штук в год ЛВМ остается безальтернативным лидером по соотношению «точность/цена». Однако при тиражах свыше 50 000 единиц целесообразно рассматривать переход на литье под давлением в металлические формы, если геометрия позволяет.
Ключевые сплавы и их применение в промышленности 2026 года
Термин «стальные отливки» охватывает широкий спектр материалов. Выбор конкретного сплава диктуется условиями эксплуатации: нагрузками, температурой, агрессивностью среды. Неправильный подбор материала является одной из самых частых причин преждевременного выхода оборудования из строя.
Нержавеющие стали (AISI 304, 316L, 12X18H10T)
Аустенитные нержавеющие стали являются стандартом для пищевой, фармацевтической и химической промышленности. Прецизионные стальные отливки из сплавов этой группы обладают высокой коррозионной стойкостью и хорошей свариваемостью. В 2026 году наблюдается рост спроса на модификации с повышенным содержанием молибдена (тип 316L) для работы в морских условиях и средах с хлоридами.
- Температурный диапазон: от -200°C до +450°C.
- Ключевое применение: Клапаны, насосные корпуса, фитинги, хирургические инструменты.
- Ограничение: Низкая твердость после литья требует поверхностного упрочнения для узлов трения.
Жаропрочные и жаростойкие сплавы (Inconel, Hastelloy, 15X5M)
Для энергетического сектора и авиастроения требуются материалы, сохраняющие прочность при температурах выше 600°C. Прецизионные стальные отливки из сплавов на никелевой основе или высоколегированных хромистых сталях используются в турбинных лопатках, коллекторах выхлопных систем и теплообменниках.
Важно отметить, что литье таких сплавов требует вакуумных печей или плавки в инертной атмосфере для предотвращения окисления легирующих элементов. Любое нарушение технологии плавки приводит к образованию неметаллических включений, которые становятся очагами трещинообразования при термоциклировании.
Износостойкие и инструментальные стали (40X, 65G, D2)
В горнодобывающей промышленности и машиностроении критична стойкость к абразивному износу. Прецизионное литье позволяет создавать сложные профили зубьев шестерен, кулачков и направляющих с высокой точностью, что обеспечивает равномерное распределение нагрузки и продлевает срок службы механизма.
Именно в сегменте износостойких решений особую роль играют специализированные производители, такие как ООО «Нинго Люйша Стройматериалы». Расположенное в городе Нинго (провинция Аньхой, Китай), который исторически признан «столицей износостойкого литья», это предприятие демонстрирует, как глубокая экспертиза в составах сплавов влияет на качество продукции. Компания фокусируется на высокотехнологичном литье из легированных сталей для электроэнергетики, строительства, химической и горнодобывающей отраслей.
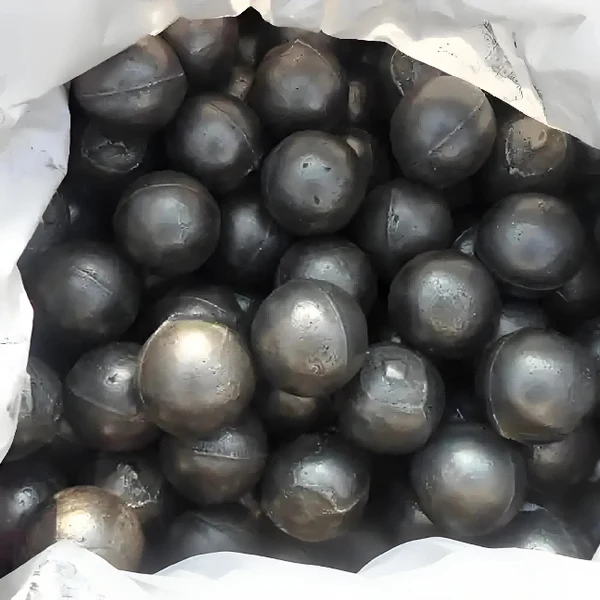
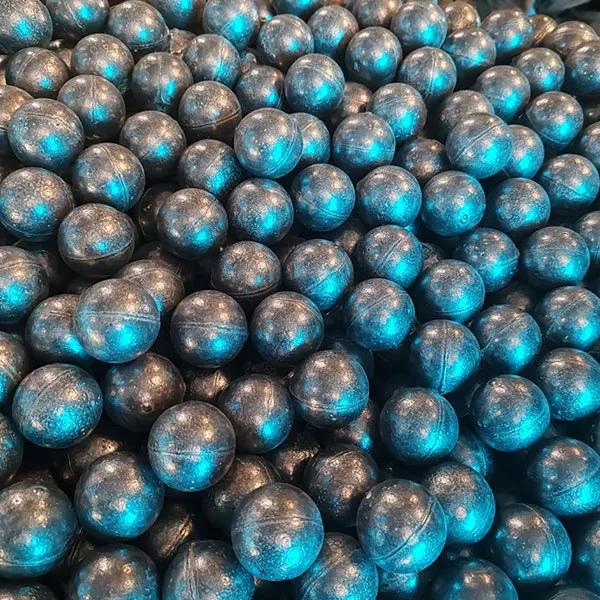
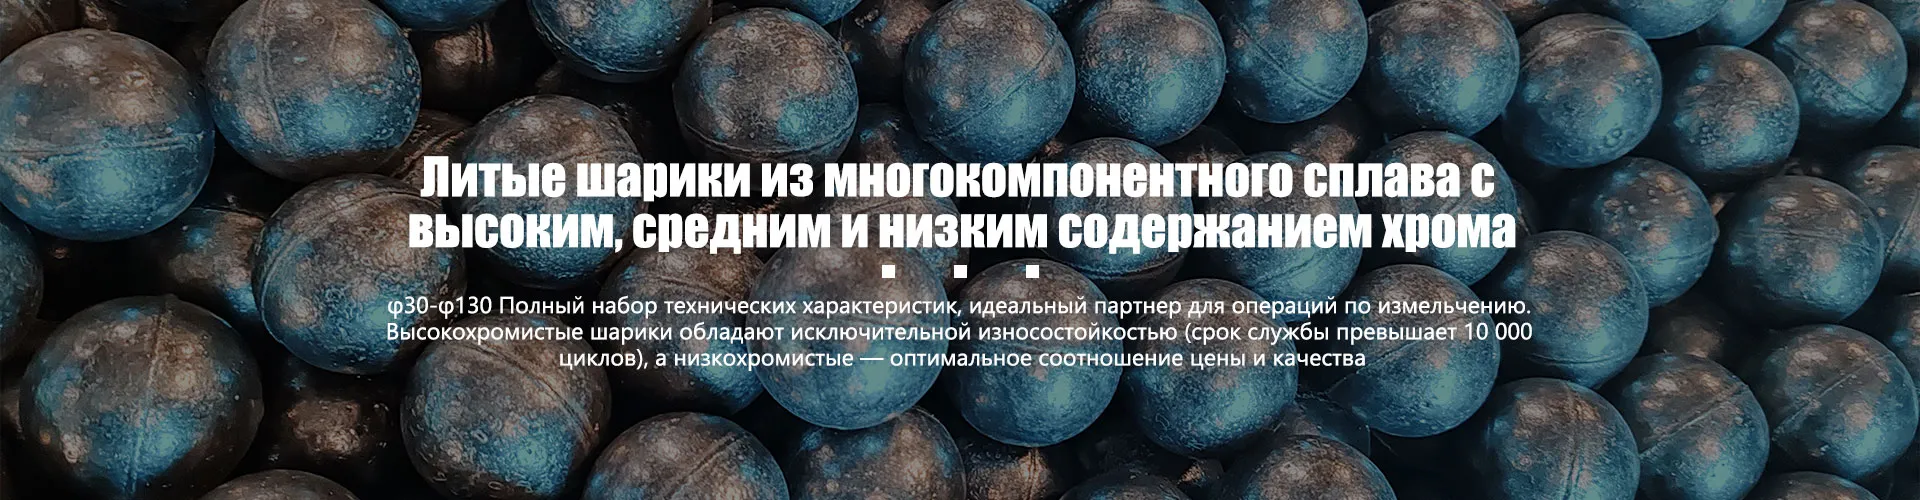
Продуктовый портфель «Нинго Люйша» включает более 70 типоразмеров литых шаров и поковок с различным содержанием хрома (низко-, средне- и высокохромистые). Благодаря производственной мощности в 20 000 тонн в год и площади более 18 000 м², компания обеспечивает строгий контроль на всех этапах: от входного контроля шихты до финальных испытаний на ударную вязкость и микроструктуру. Такой подход гарантирует, что прецизионные стальные отливки из сплавов, предназначенные для работы в агрессивных средах (например, в мельничных установках или дробильном оборудовании), будут обладать необходимой твердостью и долговечностью.
| Тип сплава | Предел прочности (МПа) | Твердость (HB) | Основное применение | Стоимость сырья (относительная) |
|---|---|---|---|---|
| Углеродистая сталь (20Л, 45Л) | 450–600 | 140–180 | Корпуса, кронштейны, общие детали | Низкая |
| Нержавеющая сталь (304, 316) | 500–700 | 150–200 | Химическое оборудование, пищепром | Средняя |
| Легированная сталь (40X, 30XGSA) | 800–1000 | 200–250 | Ответственные узлы машин, валы | Средне-высокая |
| Жаропрочные суперсплавы / Высокохромистые сплавы | 900–1200 | 250–350+ | Турбины, реактивные двигатели, износостойкие узлы | Очень высокая |
Факторы, влияющие на стоимость прецизионных отливок в 2026 году
Ценообразование на прецизионные стальные отливки из сплавов в 2026 году стало более прозрачным, но и более сложным из-за волатильности цен на сырье и энергоносители. Закупщики должны понимать структуру затрат, чтобы эффективно вести переговоры с поставщиками.
1. Сложность геометрии и коэффициент выхода годного
Чем сложнее деталь, тем ниже выход годного литья (yield rate). Детали с тонкими стенками (< 3 мм) или большими перепадами сечений требуют специальных литниковых систем и холодильников для предотвращения усадочных раковин. Если выход годного составляет 60%, то стоимость каждой бракованной детали распределяется на остальные 60%, значительно увеличивая цену единицы продукции. Оптимизация конструкции (DFM — Design for Manufacturing) на ранней стадии может повысить выход годного до 85–90%, снижая итоговую цену на 15–20%.
2. Требования к качеству и контролю (NDT)
Стандартное визуальное измерение включено в базовую стоимость. Однако прецизионные стальные отливки из сплавов для ответственных применений часто требуют неразрушающего контроля (НК):
- Рентгенография (RT): Выявление внутренних пустот и включений. Увеличивает стоимость на 10–25%.
- Ультразвуковой контроль (UT): Проверка целостности массивных сечений.
- Капиллярный контроль (PT): Поиск микротрещин на поверхности.
- Магнитопорошковый контроль (MT): Для ферромагнитных сталей.
Каждый дополнительный вид контроля требует времени, оборудования и сертифицированных специалистов уровня II или III по стандартам ISO 9712 или ASNT, что напрямую отражается в счете. Производители с развитой лабораторной базой, такие как упомянутая ранее компания «Нинго Люйша», интегрируют эти проверки в стандартный цикл, обеспечивая сертификацию каждой партии.
3. Объем партии и экономика масштаба
Стоимость изготовления оснастки (восковых форм, металлических пресс-форм) амортизируется на весь тираж. Для партии в 100 штук доля оснастки в цене единицы может составлять до 40%. Для партии в 10 000 штук эта доля стремится к нулю. В 2026 году многие поставщики предлагают гибридные модели: использование быстропечатных 3D-форм для прототипов (SLA/DLP) с последующим переходом на алюминиевые пресс-формы для средних серий, что оптимизирует CAPEX заказчика.
4. Логистика и таможенные пошлины
Для международных закупок необходимо учитывать Incoterms 2020. Вес прецизионных стальных отливок из сплавов обычно невелик, но они могут иметь нестандартные габариты или требовать особой упаковки для защиты зеркальных поверхностей. Авиаперевозка дорогих мелких деталей часто экономически оправдана по сравнению с морским фрахтом из-за скорости оборачиваемости капитала.
Как выбрать надежного производителя прецизионных отливок
Рынок перенасыщен предложениями, но найти партнера, способного стабильно поставлять прецизионные стальные отливки из сплавов высокого качества, — задача нетривиальная. Ниже приведены критерии оценки, основанные на аудиторской практике.
Технический аудит и сертификация
Наличие сертификата ISO 9001 является обязательным минимумом, но недостаточным для оценки технического потенциала. Ищите специализированные сертификаты:
- IATF 16949: Для автомобильной промышленности (требует строгого отслеживания партий и FMEA).
- PED 2014/68/EU: Для оборудования, работающего под давлением.
- AS9100: Для аэрокосмической отрасли.
Запросите отчеты о показателях способности процесса (Cpk/Ppk) для критических размеров. Поставщик, который не может предоставить данные статистического контроля качества, скорее всего, работает «на удачу», а не на системе.
Лабораторная база
Производитель должен иметь собственную спектрометрическую лабораторию для химического анализа расплава перед разливкой. Отсутствие возможности экспресс-анализа означает риск получения отливок с отклонением от марки стали. Также наличие собственного парка координатно-измерительных машин (КИМ/CMM) позволяет оперативно корректировать параметры литья без привлечения сторонних метрологических центров.
Инженерная поддержка
Лучшие поставщики прецизионных стальных отливок из сплавов предлагают услуги симуляции литья (MagmaSoft, ProCAST) на этапе проектирования. Это позволяет предсказать зоны образования усадочных раковин и оптимизировать систему питания до изготовления первой опытной партии. Если поставщик отказывается от симуляции, вы рискуете получить партию со скрытыми дефектами, которые проявятся только при механической обработке или нагрузке.
Сравнение прецизионного литья с альтернативными методами
Чтобы принять обоснованное решение, необходимо сравнить прецизионное литье с другими технологиями производства металлических деталей. Часто заказчики выбирают метод, исходя из привычки, а не из экономической целесообразности.
| Параметр | Прецизионное литье (ЛВМ) | Песчаное литье | Механообработка (ЧПУ) | Порошковая металлургия |
|---|---|---|---|---|
| Точность размеров | Высокая (±0.1–0.3 мм) | Низкая (±1.0–2.0 мм) | Очень высокая (±0.01 мм) | Средняя (±0.05–0.1 мм) |
| Шероховатость поверхности | Ra 3.2–6.3 | Ra 12.5–25 | Ra 0.8–1.6 | Ra 3.2–6.3 |
| Сложность геометрии | Очень высокая (поднутрения) | Средняя | Ограничена доступом инструмента | Низкая (простые формы) |
| Материальные отходы | Низкие (минимум стружки) | Средние | Высокие (до 50–70% в стружку) | Очень низкие |
| Экономичность серии | Малые и средние (100–50 000) | Крупные (>1000) | Прототипы и мелкие серии | Массовое (>100 000) |
| Прочность металла | Высокая (литая структура) | Средняя | Высокая (кованый/катаный прокат) | Средняя (пористость) |
Инженерный вывод: Если деталь имеет сложную форму и производится серией от 500 штук, прецизионные стальные отливки из сплавов практически всегда выигрывают у полной механообработки из проката по стоимости. Однако для простых фланцев или дисков песчаное литье или штамповка могут быть дешевле.
Типичные дефекты и методы их предотвращения
Даже у лучших производителей случаются дефекты. Понимание природы дефектов помогает закупщику грамотно составлять рекламационные акты и требовать корректирующих действий.
Усадочные раковины и пористость
Возникают в местах скопления массы металла из-за недостаточного питания при кристаллизации. Решение: Установка холодильников в толстых сечениях модели, оптимизация угла наклона литников.
Непролив
Часть полости формы не заполняется металлом из-за низкой температуры или слишком тонких сечений. Решение: Повышение температуры перегрева стали, увеличение давления при заливке, изменение толщины стенки в чертеже.
Пригар поверхности
Взаимодействие жидкого металла с материалом формы, приводящее к затрудненной очистке. Особенно актуально для легированных сталей. Решение: Использование высококачественных керамических покрытий, контроль химического состава оболочки.
Трещины (горячие и холодные)
Горячие трещины возникают из-за напряжения при усадке в форме. Холодные — из-за термических напряжений при остывании или неправильной термообработке. Решение: Правильный расчет системы охлаждения, соблюдение режимов отжига.
FAQ: Часто задаваемые вопросы о прецизионных отливках
В: Каков минимальный объем заказа (MOQ) для прецизионных стальных отливок из сплавов?
О: Обычно MOQ определяется стоимостью изготовления пресс-формы. Для ЛВМ минимальная партия может составлять 50–100 штук, если используется быстрое прототипирование моделей. Для серийного производства с металлическими пресс-формами экономически целесообразно начинать от 500–1000 штук.
В: Можно ли сваривать прецизионные стальные отливки?
О: Да, большинство литых сталей хорошо свариваются. Однако для легированных и высокоуглеродистых марок требуется предварительный подогрев и последующая термообработка сварного шва для снятия напряжений и предотвращения трещин. Всегда запрашивайте рекомендации по сварке у производителя.
В: Как долго длится цикл разработки новой детали?
О: Изготовление прототипов (3D-печать воска/смолы) занимает 1–2 недели. Изготовление постоянной металлической пресс-формы — 3–5 недель. Первые образцы литья доступны через 6–8 недель после утверждения чертежей.
В: Влияет ли направление литья на механические свойства?
О: Да, литая структура имеет определенную анизотропию. В зонах стыковки потоков металла («линии спая») прочность может быть ниже. Опытный технолог разместит эти линии в наименее нагруженных зонах детали.
В: Какие стандарты упаковки используются для экспорта?
О: Прецизионные стальные отливки из сплавов обычно упаковываются в деревянные ящики с антикоррозийной бумагой и влагопоглотителями. Для деталей с чистовой обработкой используются индивидуальные ячейки из пенополиэтилена для предотвращения контакта «металл-металл».
Стратегия закупок и управление цепочками поставок
В 2026 году устойчивость цепочки поставок становится приоритетом номер один. Зависимость от одного поставщика прецизионных стальных отливок из сплавов несет серьезные риски. Рекомендуется стратегия «China + 1» или диверсификация между локальными и зарубежными производителями.
При выборе партнера важно оценивать не только технические возможности, но и философию управления. Например, подход ООО «Нинго Люйша Стройматериалы», где принципы «качество — прежде всего» и «честность — основа дела» закреплены на корпоративном уровне, способствует построению долгосрочных отношений. Экспортный опыт компании в страны СНГ, Юго-Восточной Азии и Латинской Америки подтверждает ее способность адаптироваться к международным требованиям логистики и сервиса.
При заключении контракта обязательно фиксируйте:
- Критические размеры с методами измерения.
- Требования к документации (сертификаты на материал 3.1 по EN 10204).
- Процент допустимого брака (обычно < 1–2% для прецизионного литья).
- Штрафные санкции за срыв сроков поставки.
Также стоит рассмотреть возможность долгосрочных соглашений (LTA) с фиксацией формулы цены, привязанной к биржевым индексам на сталь и никель. Это защитит бюджет проекта от резких скачков цен на сырье.
Заключение и рекомендации
Выбор прецизионных стальных отливок из сплавов — это инвестиция в надежность вашего конечного продукта. Технологии 2026 года позволяют достигать невероятной точности и сложности, но требуют компетентного подхода к проектированию и выбору партнера. Не гонитесь за самой низкой ценой за килограмм литья; оценивайте общую стоимость детали, включая затраты на обработку, контроль и риски простоя оборудования.
Для проектов, требующих высочайшей точности и соблюдения строгих отраслевых стандартов, критически важно работать с производителем, обладающим прозрачной системой качества и инженерной экспертизой. Наши специалисты готовы провести бесплатный аудит ваших чертежей на предмет технологичности литья (DFM) и предоставить коммерческое предложение с расчетом сроков и стоимости.
Свяжитесь с нами для получения консультации по вашему проекту и расчета стоимости прецизионных стальных отливок из сплавов. Мы обеспечиваем полный цикл: от 3D-моделирования до поставки готовых деталей с полным пакетом документов.