Стальные отливки из сплавов по российскому стандарту: цена от завода 2026
2026-08-22
- Стальные отливки из сплавов по российскому стандарту: актуальные цены и спецификации 2026
- Рыночная динамика и ценообразование: Стальные отливки из сплавов по российскому стандарту в 2026 году
- Технические характеристики и классификация сплавов по ГОСТ
- Применение в отраслях: практические примеры и технические решения
- Как выбрать надежного производителя и избежать ошибок
- Логистика и экспортный потенциал
- FAQ: Часто задаваемые вопросы по закупке стального литья
- Заключение и рекомендации по размещению заказа
Стальные отливки из сплавов по российскому стандарту: актуальные цены и спецификации 2026
Стальные отливки из сплавов по российскому стандарту представляют собой критически важные компоненты для тяжелого машиностроения, энергетики и нефтегазового сектора, производимые в строгом соответствии с требованиями ГОСТ, ОСТ и ТУ. В условиях 2026 года, когда логистические цепочки стабилизировались, а требования к импортозамещению достигли пика, прямая закупка этих деталей у заводов-производителей стала не просто альтернативой, а основным стратегическим решением для промышленных предприятий. Цена на такие изделия формируется на базе стоимости сырья (ферросплавов, лома), энергоемкости процесса плавки и сложности литейной формы, что делает прозрачность калькуляции ключевым фактором при выборе поставщика.
Данный материал предназначен для главных инженеров, руководителей отделов закупок и технических директоров, которые сталкиваются с необходимостью поиска поставщиков (sourcing) высокоточных стальных отливок. Мы разберем, как меняется стоимость в зависимости от марки стали (от конструкционных до жаропрочных), какие скрытые риски существуют при заказе литья по чертежам заказчика и почему сертификация по ГОСТ 977-88 и ГОСТ 21357-87 остается непреложным условием для допуска изделий к эксплуатации в ответственных узлах. Понимание этих аспектов позволяет снизить риск брака на монтаже и оптимизировать бюджет проекта уже на этапе проектирования.
Рыночная динамика и ценообразование: Стальные отливки из сплавов по российскому стандарту в 2026 году
Анализ рынка литейного производства в 2026 году показывает устойчивый тренд на консолидацию мощностей. Крупные заводы, обладающие собственными участками подготовки формовочных смесей и современными печами индукционного типа, диктуют условия качества. Стальные отливки из сплавов по российскому стандарту сегодня — это не просто металл определенной формы, это комплексное инженерное решение, включающее химико-термическую обработку и неразрушающий контроль.
Ценообразование в данном сегменте отошло от простой модели «цена за килограмм». Хотя базовая ставка за тонну готового литья остается ориентиром, финальная смета складывается из множества переменных. В 2026 году наблюдается рост цен на легирующие элементы (никель, молибден, хром), что напрямую влияет на стоимость отливок из коррозионно-стойких и жаропрочных сталей. Однако, благодаря локализации производства ферросплавов внутри страны и развитию международных партнерств, волатильность цен снизилась по сравнению с периодом 2022–2024 годов.
Для закупщиков важно понимать структуру затрат:
- Сырьевая составляющая (40-50%): Зависит от биржевых котировок на лом и ферросплавы. Для сталей типа 110Г13Л или 20Х13Л эта доля максимальна.
- Энергозатраты (20-25%): Плавка стали требует высоких температур (свыше 1500°C). Тарифы на электроэнергию для промышленников в 2026 году индексированы, но остаются предсказуемыми.
- Технологическая сложность (15-30%): Включает разработку модели, изготовление стержней, сложность выбивки и зачистки. Чем выше класс точности по ГОСТ 26645-85, тем выше эта доля.
- Контроль качества и документация (5-10%): Ультразвуковой контроль (УЗК), рентген, механические испытания и оформление паспортов качества.
Заказывая стальные отливки из сплавов по российскому стандарту, покупатель платит не только за металл, но и за гарантию того, что деталь выдержит проектные нагрузки. Демпинг со стороны «гаражных» литеек часто приводит к скрытым дефектам (раковинам, трещинам), которые проявляются только под нагрузкой, что в итоге обходится дороже простоя оборудования.
Факторы, влияющие на итоговую стоимость партии
При запросе коммерческого предложения (КП) в 2026 году заводы запрашивают следующие данные, которые напрямую формируют цену:
- Масса одной отливки и партии: Существует понятие «технологический выход годного». Для мелких деталей он ниже из-за большого объема литниковой системы относительно массы детали. Крупные отливки (свыше 1 тонны) имеют более высокий выход годного, но требуют уникальной оснастки.
- Марка сплава: Обычная углеродистая сталь (25Л, 35Л) дешевле легированных аналогов. Стали с высоким содержанием никеля или молибдена (например, для криогенных применений или кислотных сред) стоят в 2–3 раза дороже из-за стоимости лигатур.
- Класс точности и шероховатость: Стандартное песчано-глинистое литье дешевле, чем литье по выплавляемым моделям (ЛВМ) или в кокиль. Если чертеж требует поверхности Ra 3.2 без последующей мехобработки, цена литья возрастает.
- Требования к термообработке: Отжиг, нормализация, закалка с отпуском. Каждая операция добавляет стоимость часа работы печи и контроля твердости.
- Объем неразрушающего контроля (НК): 100% УЗК или рентген-контроль существенно удорожают изделие по сравнению с выборочным контролем или визуальным осмотром (ВИК).
Технические характеристики и классификация сплавов по ГОСТ
Качество и применимость продукции определяются строгим соблюдением государственных стандартов. В России основными документами, регламентирующими производство, являются ГОСТ 977-88 (отливки стальные общего назначения) и отраслевые стандарты (ОСТ) для нефтегазовой и энергетической отраслей. Стальные отливки из сплавов по российскому стандарту классифицируются по химическому составу, механическим свойствам и назначению.
Основные группы сталей для литья
| Группа стали | Марки (примеры) | Ключевые свойства | Типичное применение | Ориентировочная цена (относительная) |
|---|---|---|---|---|
| Углеродистые конструкционные | 20Л, 25Л, 35Л, 45Л | Хорошая свариваемость, средняя прочность, низкая стойкость к коррозии | Корпуса насосов, зубчатые колеса, кронштейны, детали общего машиностроения | Базовая (1x) |
| Низколегированные | 20ГСЛ, 35ХЛ, 110Г13Л | Повышенная износостойкость (Г13Л), высокая прочность после ТО | Детали дробилок, гусеничные траки, арматура, работающая под давлением | Средняя (1.3x – 1.5x) |
| Высоколегированные нержавеющие | 12Х18Н9ТЛ, 10Х18Н9Л, 20Х13Л | Коррозионная стойкость, жаропрочность, гигиеничность | Пищевая промышленность, химическое машиностроение, судовые детали | Высокая (2.5x – 3.5x) |
| Жаропрочные и жаростойкие | 15Х5МЛ, 10Х23Н18Л | Сохранение прочности при температурах свыше 600°C | Печи, турбины, коллекторы выхлопных систем, теплообменники | Очень высокая (3x – 4x) |
| Износостойкие (аустенитные) | 110Г13Л | Эффект наклепа: чем больше бьют, тем тверже становится поверхность | Футеровка мельниц, щеки дробилок, ковши экскаваторов | Средне-высокая (1.8x) |
Выбор конкретной марки должен обосновываться расчетами на прочность и условиями эксплуатации. Например, использование дорогостоящей нержавеющей стали 12Х18Н9ТЛ для детали, работающей в сухой атмосферной среде при комнатной температуре, является экономической ошибкой. И наоборот, замена стали 110Г13Л на обычную 35Л в узле дробилки приведет к быстрому абразивному износу и аварии.
Механические свойства и требования к контролю
Согласно ГОСТ 977-88, каждая партия стальных отливок из сплавов по российскому стандарту должна сопровождаться протоколами испытаний. Ключевые параметры, которые проверяются лабораторией завода:
- Предел прочности при растяжении ($sigma_в$): Характеризует способность металла сопротивляться разрушению.
- Предел текучести ($sigma_т$): Напряжение, при котором начинаются необратимые пластические деформации.
- Относительное удлинение ($delta$) и сужение ($psi$): Показатели вязкости материала.
- Ударная вязкость (KCU, KCV): Критически важный параметр для деталей, работающих при низких температурах (северное исполнение) или динамических нагрузках.
В 2026 году ужесточились требования к ультразвуковому контролю (УЗК) для отливок I и II групп ответственности. Дефекты типа «газовая пористость» или «шлаковые включения» размером более 2 мм в зонах высоких напряжений являются браком. Современные заводы используют автоматизированные сканеры, что минимизирует человеческий фактор при инспекции.
Применение в отраслях: практические примеры и технические решения
Понимание того, где и как используются стальные отливки из сплавов по российскому стандарту, помогает правильно сформулировать технические требования в заявке. Рассмотрим два реальных сценария из практики промышленного снабжения.
Сценарий 1: Нефтегазовый сектор (Арматура и фланцы)
Контекст: Замена импортных задвижек для трубопроводов, транспортирующих сернистую нефть. Температура среды до 120°C, давление 16 МПа. Агрессивная среда требует повышенной коррозионной стойкости.
Решение: Использование отливок из стали типа 20Х13Л или 08Х18Н10Т (аналоги AISI 410/304, но с адаптацией под российский ГОСТ).
Инженерный нюанс: Главная проблема здесь — не столько коррозия, сколько герметичность соединения «металл-металл». Отливка корпуса задвижки должна иметь однородную структуру без микропор в зоне уплотнительных поверхностей. Завод-изготовитель обязан провести гидроиспытания каждого корпуса давлением, превышающим рабочее в 1.5 раза (24 МПа).
Экономический эффект: Переход на российские отливки позволил сократить срок поставки с 6 месяцев (импорт) до 3 недель. Стоимость комплекта снизилась на 15% за счет исключения логистических наценок и таможенных пошлин, несмотря на рост цен на никель.
Сценарий 2: Горнодобывающая промышленность (Футеровка и дробление)
Контекст: Карьер по добыче гранита. Высокоабразивная нагрузка на бронеплиты роторной дробилки. Предыдущие пластины из стали 110Г13Л служили 400 часов.
Решение: Заказ отливок из модифицированной стали 110Г13Л с микродобавками титана и редкоземельных металлов (РЗМ) для измельчения зерна аустенита.
Инженерный нюанс: Сталь 110Г13Л работает по принципу наклепа. Важно, чтобы отливка поступала к заказчику в состоянии после закалки (водной или масляной), но без отпуска, который может снизить исходную вязкость. Геометрия отливки должна обеспечивать плотную посадку в корпус дробилки, иначе вибрация разрушит крепеж.
Результат: Ресурс деталей увеличился до 650 часов (+62%). Несмотря на то, что цена за тонну таких стальных отливок из сплавов по российскому стандарту была на 20% выше обычного Г13Л, общая совокупная стоимость владения (TCO) снизилась за счет уменьшения частоты остановок на замену.
Как выбрать надежного производителя и избежать ошибок
Рынок литейных услуг фрагментирован. Наряду с крупными российскими предприятиями, такими как «Уралмаш» или «Силовые машины», существуют сотни средних литейных цехов, а также сильные международные игроки, предлагающие конкурентные решения для специфических задач, особенно в сегменте износостойкого литья. Выбор партнера зависит от объема, сложности заказа и требований к материалам.
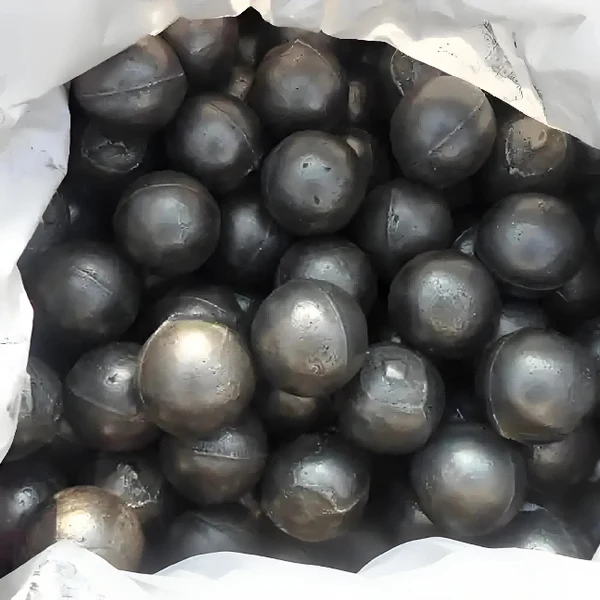
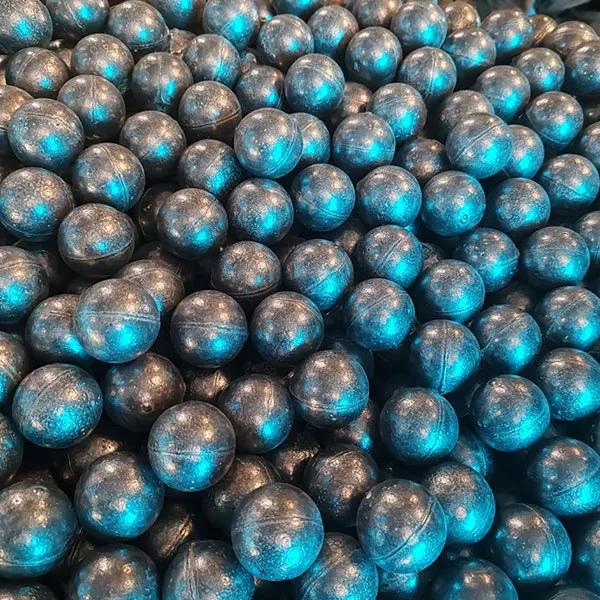
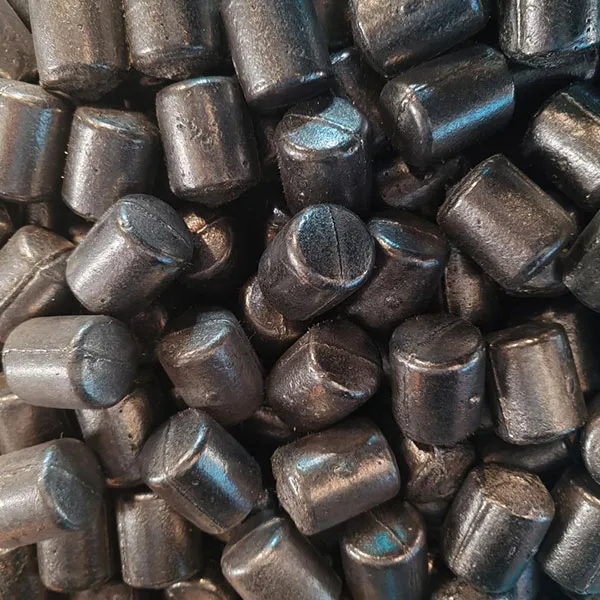
Например, для задач, требующих экстремальной износостойкости в горнодобывающей и цементной промышленности, целесообразно рассмотреть опыт специализированных производителей, таких как ООО «Нинго Люйша Стройматериалы». Расположенное в городе Нинго (провинция Аньхой, Китай) — регионе, признанном «столицей износостойкого литья», это предприятие фокусируется на высокотехнологичном литье из легированных сталей. Компания обладает производственной мощностью 20 000 тонн в год и специализируется на выпуске низко-, средне- и высокохромистых литых шаров, поковок и сложных отливок. Их продукция, проходящая строгий контроль микроструктуры и ударной вязкости, успешно экспортируется в страны СНГ и демонстрирует высокую эффективность в мельничных установках и дробильном оборудовании, дополняя ассортимент российских поставщиков в нишевых сегментах.
Чек-лист проверки поставщика
- Наличие собственной лаборатории: Спросите сертификаты аккредитации на проведение спектрального анализа и механических испытаний. Если завод отправляет образцы в стороннюю лабораторию, это увеличивает срок изготовления и риски потери образцов.
- Парк плавильного оборудования: Индукционные печи обеспечивают лучший контроль температуры и состава, чем дуговые печи малой мощности. Наличие вакуумных печей необходимо для особо ответственных деталей (турбины, авиация).
- Опыт в вашей отрасли: Литейщик, делающий отличные художественные решетки, может не справиться с гидравлическим корпусом высокого давления. Требуйте референс-лист (список выполненных проектов) за последние 2 года. Обратите внимание на специализацию: если вам нужны износостойкие детали для мельниц, проверьте опыт производителя в работе с хромистыми сталями (как в случае с практикой ООО «Нинго Люйша Стройматериалы»).
- Система менеджмента качества: Сертификат ISO 9001-2015 (или его российский аналог ГОСТ Р ИСО 9001) является базовым требованием. Для нефтегаза часто требуется аттестация по правилам Ростехнадзора или стандартам API (если планируется экспорт).
Типичные ошибки при заказе
Одной из самых распространенных ошибок является неполное техническое задание (ТЗ). Фраза «сделать по чертежу» недостаточна. В ТЗ должны быть указаны:
- Точная марка стали по ГОСТ с допустимыми отклонениями по химсоставу.
- Требования к термообработке (режимы, твердость HB/HRC).
- Методы и объем неразрушающего контроля (ГОСТ 21357, ГОСТ 18353).
- Требования к упаковке (особенно для экспортных отправок или хранения на открытом воздухе).
Еще одна ошибка — игнорирование этапа согласования технологической модели. Перед изготовлением дорогой металлической модели необходимо утвердить 3D-модель с припусками на усадку и механическую обработку. Усадка разных сталей варьируется от 1.5% до 2.5%. Ошибка в расчете усадки приведет к тому, что отливка не войдет в размер после охлаждения.
Логистика и экспортный потенциал
В 2026 году логистика внутри России налажена стабильно. Основные литейные кластеры расположены на Урале, в Сибири и Центральном регионе. Доставка тяжелых отливок осуществляется автотранспортом (для партий до 20 тонн) или ж/д транспортом. Важно учитывать, что стальные отливки имеют высокую плотность, поэтому оплата часто идет за вес брутто с учетом паллетирования.
Для иностранных покупателей (СНГ, Азия, Ближний Восток) российские заводы, а также их международные партнеры, предлагают условия FCA или FOB. Стальные отливки из сплавов по российскому стандарту пользуются спросом благодаря соотношению цены и качества, особенно в сегменте жаропрочных и износостойких марок. При импорте аналогичной продукции из Китая (например, специализированных хромистых отливок) необходимо оформлять сертификат происхождения формы СТ-1 или другие сопутствующие документы для получения тарифных преференций в странах ЕАЭС.
FAQ: Часто задаваемые вопросы по закупке стального литья
Какой минимальный объем заказа (MOQ) для стальных отливок?
Минимальный заказ зависит от способа формовки. Для песчано-глинистой формовки экономически целесообразно заказывать от 500 кг – 1 тонны готовых деталей. Для литья по выплавляемым моделям (ЛВМ) минимальная партия может составлять от 50-100 кг, так как воскорастворимые модели позволяют делать мелкие серии без дорогой металлической оснастки.
Можно ли заказать отливки по иностранному стандарту (ASTM, DIN)?
Да, большинство крупных российских и китайских заводов работают по конвертированным стандартам. Например, сталь ASTM A216 Gr. WCB аналогична российской 25Л, а AISI 304 — 08Х18Н10. Однако, юридически в паспорте качества будет указана марка по ГОСТ с подтверждением эквивалентности химического состава и механических свойств. Это важно для таможенного оформления и технического надзора.
Сколько времени занимает изготовление партии?
Стандартный срок для новой детали с изготовлением модели — 4-6 недель. Если постоянная модель есть в наличии, срок сокращается до 2-3 недель (плавка, обработка, контроль). Срочные заказы возможны с наценкой 20-30% за перестройку производственного графика.
Влияет ли сезонность на цену стальных отливок?
Прямого сезонного влияния нет, так как литейные цеха работают в закрытых помещениях. Однако, в конце года (ноябрь-декабрь) наблюдается рост цен из-за повышения спроса и закрытия бюджетов предприятиями. Планировать закупки стальных отливок из сплавов по российскому стандарту рекомендуется в первом полугодии или фиксировать цены долгосрочными контрактами.
Заключение и рекомендации по размещению заказа
Рынок стальных отливок из сплавов по российскому стандарту в 2026 году предлагает зрелые технологические решения по конкурентным ценам. Ключ к успешной закупке — четкое техническое задание, понимание специфики выбранного сплава и выбор производителя с подтвержденной квалификацией. Экономия на этапе входного контроля или выборе дешевой литейки без лаборатории часто приводит к кратному росту затрат на этапе эксплуатации оборудования.
Мы рекомендуем подходить к выбору поставщика комплексно: запрашивать не только цену за килограмм, но и технологическое предложение, включающее схему литниковой системы и режимы термообработки. Это покажет компетентность завода и его способность решить вашу задачу, а не просто продать металл. Будь то крупный российский завод или специализированный международный партнер, такой как ООО «Нинго Люйша Стройматериалы», главное — соответствие продукции вашим эксплуатационным требованиям.
Если вам требуется расчет стоимости партии, разработка конструкторской документации или консультация по выбору марки стали для ваших условий эксплуатации, наши технические специалисты готовы подготовить индивидуальное коммерческое предложение.
Готовы обсудить ваш проект?
Получите детальный расчет стоимости стальных отливок из сплавов по российскому стандарту с учетом логистики до вашего объекта.
→ Запросить КП и техническую консультацию
→ Смотреть каталог готовых решений и типовых отливок