Обычные высокохромистые литые поковки из сплава 2026: цена от завода-производителя
2026-08-05
- Почему обычные высокохромистые литые поковки из сплава 2026 выбирают для экстремальных условий
- Технические характеристики и металлургия сплава 2026
- Сравнение с альтернативными материалами: когда выбор очевиден
- Применение в различных отраслях промышленности
- Факторы формирования цены и риски при закупке
- Как выбрать надежного поставщика: критерии оценки
- ООО «Нинго Люйша Стройматериалы»: эталон качества износостойкого литья
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему обычные высокохромистые литые поковки из сплава 2026 выбирают для экстремальных условий
В нашей практике поставок промышленного оборудования мы часто сталкиваемся с ситуацией, когда заказчики ищут компромисс между стоимостью и долговечностью деталей. Обычные высокохромистые литые поковки из сплава занимают уникальную нишу в этом сегменте. Они не являются самым дешевым решением на рынке, но их срок службы в абразивных средах превышает показатели стандартных углеродистых сталей в 4-6 раз. Это делает их экономически оправданным выбором для горнодобывающей промышленности, цементного производства и энергетики.
Сплав, который в международной классификации часто ассоциируется с марками типа Cr26 или аналогами стандарта ASTM A532 Class III Type A, обладает специфической микроструктурой. Высокое содержание хрома (от 23% до 28%) обеспечивает формирование сплошной карбидной сетки. Именно эта сетка принимает на себя основной удар при контакте с абразивными материалами. Однако ключевое отличие «обычных» поковок от сложных легированных аналогов заключается в отсутствии дорогостоящих легирующих добавок, таких как никель или молибден, в больших количествах. Это снижает цену, сохраняя при этом критически важные свойства износостойкости.
Мы наблюдали случаи, когда предприятия пытались сэкономить, используя детали из сплава с содержанием хрома менее 15% в условиях высокой абразии. Результат был предсказуемым: замена требовалась каждые 2-3 недели, что приводило к простоям линии и убыткам, превышающим стоимость качественных поковок в три раза. Выбор правильного материала — это не просто вопрос закупки, это вопрос непрерывности производственного процесса.
Если вы рассматриваете возможность обновления парка запчастей, важно понимать, что термин «обычные» в данном контексте относится к стандартному химическому составу, а не к качеству исполнения. Современные технологии литья позволяют достигать высокой плотности металла даже в базовых сплавах. В следующих разделах мы подробно разберем технические параметры, влияние структуры на износ и то, как правильно оценивать предложения поставщиков, чтобы избежать скрытых рисков.
Технические характеристики и металлургия сплава 2026
Понимание физико-химических свойств материала является фундаментом для правильного подбора (выбора типа) оборудования. Сплав 2026, относящийся к классу высокохромистых чугунов, имеет строго регламентированный химический состав. Отклонение от этих норм даже на 1-2% может радикально изменить поведение детали под нагрузкой. Ниже приведены типовые параметры, которые мы требуем от наших производственных партнеров для обеспечения стабильного качества.
| Элемент / Параметр | Диапазон значений (%) | Влияние на свойства |
|---|---|---|
| Углерод (C) | 2.4 – 3.0% | Обеспечивает формирование карбидов хрома. Избыток ведет к хрупкости, недостаток — к снижению твердости. |
| Хром (Cr) | 23.0 – 28.0% | Главный элемент износостойкости. Формирует карбиды Cr7C3, твердость которых достигает 1500-1800 HV. |
| Кремний (Si) | ≤ 1.5% | Улучшает жидкотекучесть расплава, но в высоких концентрациях снижает ударную вязкость. |
| Марганец (Mn) | ≤ 2.0% | Стабилизирует аустенитную матрицу, повышая сопротивление ударным нагрузкам. |
| Сера (S) и Фосфор (P) | ≤ 0.10% | Вредные примеси. Их превышение приводит к образованию микропор и трещин при остывании. |
| Твердость (HRC) | 58 – 65 HRC | Показатель сопротивления проникновению абразива. Оптимальный баланс между твердостью и вязкостью. |
Микроструктура этого сплава представляет собой матрицу (чаще всего аустенитную или мартенситную, в зависимости от скорости охлаждения) с равномерно распределенными карбидами хрома. Карбиды выступают в роли «арматуры», защищающей более мягкую матрицу от истирания. Важно отметить, что размер и форма этих карбидов зависят от режима термообработки. Быстрое охлаждение после литья позволяет получить более мелкодисперсную структуру, что повышает прочность.
Один из наших клиентов из сектора добычи меди столкнулся с проблемой преждевременного разрушения лопаток насоса. При лабораторном анализе выяснилось, что поставщик использовал лом с повышенным содержанием фосфора, чтобы снизить себестоимость. Фосфор образовал хрупкие эвтектики на границах зерен. Под воздействием вибрации детали раскалывались, хотя их поверхностная твердость соответствовала норме. Этот случай подчеркивает важность контроля не только твердости, но и химической чистоты сплава.
При заказе обычных высокохромистых литых поковок из сплава всегда запрашивайте сертификат плавки (Mill Certificate). В нем должны быть указаны фактические значения каждого элемента для конкретной партии. Отсутствие такого документа — красный флаг, свидетельствующий о возможном использовании вторичного сырья без должного рафинирования.
Влияние термообработки на эксплуатационные качества
Литье — это только половина процесса. Вторая половина — это правильная термообработка. Для сплава 2026 критически важен этап стабилизирующего отжига. Он снимает внутренние напряжения, возникшие при неравномерном остывании толстостенных отливок. Без этого этапа деталь может деформироваться уже в первые часы работы или дать трещину при монтаже.
Мы рекомендуем обращать внимание на наличие печей контролируемой атмосферы у производителя. Окисление поверхности при нагреве создает окалину, которая маскирует дефекты литья, такие как раковины или непровары. Качественный производитель проводит механическую очистку или дробеструйную обработку перед финальным контролем. Это увеличивает стоимость продукции на 5-7%, но снижает риск брака на 90%.
Сравнение с альтернативными материалами: когда выбор очевиден
Часто покупатели задаются вопросом: почему нельзя использовать более дешевые материалы или, наоборот, перейти на сверхдорогие керамические композиты? Ответ лежит в плоскости экономики жизненного цикла (TCO — Total Cost of Ownership). Давайте сравним обычные высокохромистые поковки с двумя основными конкурентами: низколегированной сталью и белым чугуном с низким содержанием хрома.
- Низколегированная сталь (например, 40Х или аналоги): Имеет низкую начальную стоимость, но твердость редко превышает 35-40 HRC. В абразивных средах (песок, руда, зола) износ происходит интенсивно. Срок службы таких деталей в 3-5 раз меньше, чем у высокохромистых аналогов. Экономия на закупке полностью нивелируется частыми остановками оборудования для замены.
- Белый чугун (без хрома или с низким его содержанием): Обладает высокой твердостью за счет карбидов железа, но эти карбиды хрупкие и крупные. При наличии ударных нагрузок (например, падение крупных кусков породы) такие детали скалываются. Высокохромистый сплав 2026 благодаря карбидам хрома сохраняет целостность структуры лучше.
- Высокомарганцевая сталь (Гадфильд, 110Г13Л): Отлично работает при высоких ударных нагрузках благодаря эффекту наклепа. Однако при чисто абразивном износе (трение без сильных ударов) ее износостойкость ниже, чем у хромистого чугуна. Кроме того, она значительно дороже в производстве из-за высокого содержания марганца.
Выбор в пользу обычных высокохромистых литых поковок из сплава становится оптимальным, когда соотношение абразивного износа к ударной нагрузке составляет примерно 70/30 или 80/20. Если удары преобладают, стоит рассмотреть гибридные решения или стали с высоким содержанием марганца. Если же абразия максимальна (например, перекачка пульпы), хромистый сплав вне конкуренции.
Для наглядности приведем сравнительную таблицу затрат на примере футеровки мельницы самоизмельчения (условные данные для установки мощностью 5 МВт):
| Параметр | Сталь 40Х | Высокомарганцевая сталь | Высокохромистый сплав 2026 |
|---|---|---|---|
| Стоимость комплекта (USD) | $5,000 | $12,000 | $9,500 |
| Срок службы (часы) | 800 | 2,500 | 4,200 |
| Количество замен в год | 10 | 3.5 | 2 |
| Затраты на материал в год | $50,000 | $42,000 | $19,000 |
| Затраты на простой и работу (оценка) | $100,000 | $35,000 | $20,000 |
| Итого TCO в год | $150,000 | $77,000 | $39,000 |
Как видно из расчетов, несмотря на то, что сталь 40Х дешевле в закупке в 2 раза, итоговые затраты с ней выше в 4 раза. Высокохромистый сплав демонстрирует лучшую экономику благодаря длительному межремонтному интервалу. Это подтверждает нашу позицию: цена от завода-производителя должна оцениваться не как изолированная цифра, а как часть общей стоимости владения оборудованием.
Применение в различных отраслях промышленности
Универсальность сплава 2026 позволяет использовать его в широком спектре задач. Однако в каждой отрасли есть своя специфика эксплуатации, которую необходимо учитывать при проектировании детали. Мы выделили три ключевых сектора, где спрос на эти поковки стабильно растет в 2025-2026 годах.
Горнодобывающая промышленность и обогащение руды
Здесь основные враги оборудования — крупнокусковая руда и абразивный шлам. Поковки из сплава 2026 используются для изготовления бил молотковых дробилок, решеток колосниковых грохотов и футеровки шаровых мельниц. Особенность этого сектора — высокие ударные нагрузки на входе и интенсивный абразивный износ на выходе.
В одном из проектов для золотодобывающего комбината в Сибири мы заменили стандартные броневые плиты из стали 110Г13Л на плиты из высокохромистого чугуна. Результаты показали увеличение срока службы на 65%. Ключевым фактором успеха стало правильное определение зон максимального износа. В зонах прямого удара мы оставили марганцевистую сталь, а в зонах скольжения пульпы установили хромистый сплав. Такой комбинированный подход дал максимальный эффект.
Цементная и строительная индустрия
Производство цемента связано с переработкой известняка, глины и клинкера. Клинкер, выходящий из печи обжига, имеет температуру около 1000-1200°C и высокую абразивность. Валковые дробилки и вертикальные мельницы требуют материалов, устойчивых не только к истиранию, но и к термическому шоку.
Сплав 2026 хорошо справляется с этими задачами благодаря высокой теплопроводности карбидной сетки. Однако важно контролировать температуру нагрева детали в процессе работы. Если локальный перегрев превышает 600°C, может начаться процесс отпуска матрицы, что приведет к потере твердости. Поэтому в системах подачи горячего клинкера часто применяют водяное охлаждение валков, что продлевает срок службы хромистых деталей.
Энергетика и системы золоудаления
На угольных ТЭС насосы для перекачки золы и шлака работают в крайне агрессивных условиях. Зола содержит кварц, который по шкале Мооса имеет твердость 7, что выше твердости большинства сталей. Лопасти шламовых насосов и патрубки трубопроводов подвергаются эрозионному износу.
Использование литых поковок из высокохромистого сплава позволяет увеличить межремонтный период насосов с 3 месяцев до 12-14 месяцев. Это критически важно для станций, работающих в базовом режиме, где каждый час простоя стоит огромных денег. Мы рекомендуем уделять особое внимание качеству поверхности проточной части. Шероховатость должна быть минимальной, чтобы не создавать турбулентных завихрений, ускоряющих эрозию.
Факторы формирования цены и риски при закупке
Когда вы видите предложение «цена от завода-производителя», важно понимать, из чего складывается эта цифра. Рынок металлургии волатилен, и цена на обычные высокохромистые литые поковки из сплава зависит от нескольких объективных факторов. Понимание этих механизмов поможет вам вести переговоры более эффективно.
1. Стоимость сырья (Феррохром). Хром — стратегический металл. Цена на феррохром марки FeCr60 колеблется в зависимости от ситуации на мировых биржах и логистических ограничений. Если поставщик фиксирует цену на долгий срок без привязки к индексам сырья, это может сигнализировать о том, что он закладывает высокий риск-премиум или планирует экономить на качестве шихты.
2. Энергоемкость производства. Плавка высокохромистых чугунов требует высоких температур (выше 1500°C) и длительного времени выдержки для гомогенизации расплава. Затраты на электроэнергию составляют значительную часть себестоимости. Заводы, расположенные в регионах с дешевой энергией, имеют естественное конкурентное преимущество.
3. Сложность литейной формы и постобработка. Простая плита стоит дешевле, чем сложная лопасть насоса с внутренними каналами охлаждения. Чем сложнее геометрия, тем выше процент брака и тем больше трудозатрат на механическую обработку. Литые поковки часто требуют финишной токарной обработки или шлифовки посадочных мест. Уточняйте, включена ли эта операция в базовую цену.
4. Объем партии (MOQ). Минимальный объем заказа (MOQ) обычно определяется весом одной плавки печи. Для средних индукционных печей это 500-1000 кг. Заказ меньшего веса экономически нецелесообразен для завода, так как затраты на подготовку формы и плавку остаются постоянными. Оптовые заказы (от 5-10 тонн) позволяют снизить удельную стоимость на 10-15% за счет оптимизации загрузки печи.
Риски при закупке включают:
- Скрытый брак: Трещины внутри тела детали, не видимые визуально. Требуют ультразвукового контроля (УЗК).
- Несоответствие химсостава: Снижение содержания хрома для экономии. Требует спектрального анализа.
- Нарушение геометрии: Усадка при литье может привести к отклонениям размеров. Требуйте чертежи с допусками по ISO 8062.
Чтобы минимизировать эти риски, мы настаиваем на проведении инспекции третьей стороной (например, SGS или Bureau Veritas) перед отгрузкой крупной партии. Расходы на инспекцию (около $300-500) несопоставимо малы по сравнению с потерями от бракованной партии.
Как выбрать надежного поставщика: критерии оценки
Выбор партнера для поставки критических компонентов — это процесс тщательной проверки (due diligence). Не все заводы, заявляющие о производстве высокохромистых изделий, обладают необходимыми компетенциями. Вот чек-лист, который мы используем при аудите потенциальных производителей.
Сертификация и стандарты. Наличие сертификата ISO 9001:2015 является базовым требованием. Однако для работы на рынках России и СНГ критически важно соответствие стандартам ГОСТ или наличие сертификата EAC (Евразийское соответствие). Для экспорта в Европу может потребоваться маркировка CE. Проверьте, есть ли у завода лаборатория для входного и выходного контроля. Если завод отправляет всю продукцию на аутсорсинговый контроль, это удлиняет сроки и повышает риски.
Технологические возможности. Уточните тип используемых печей. Индукционные печи обеспечивают лучший контроль температуры и состава, чем дуговые. Наличие собственного модельного цеха позволяет быстрее изготавливать прототипы и вносить изменения в конструкцию. Спросите о сроках изготовления опытной партии. Нормальный срок для новой детали — 15-20 дней. Если вам обещают 3 дня — это повод насторожиться, так как качественные формы требуют времени на сушку и отверждение.
Опыт в вашей отрасли. Производитель, который годами делает детали для цементных заводов, может не знать нюансов работы в горнорудной отрасли. Запросите референс-лист (список клиентов) и, если возможно, свяжитесь с ними. Реальные отзывы о соблюдении сроков и качестве упаковки скажут больше, чем красивые буклеты.
Логистика и упаковка. Литые детали хрупкие. Удар при погрузке может создать микротрещину, которая раскроется в работе. Требуйте использования деревянных ящиков с фиксацией деталей пенополиуретаном или плотным картоном. Маркировка каждой детали должна быть четкой и содержать номер плавки для отслеживания.
ООО «Нинго Люйша Стройматериалы»: эталон качества износостойкого литья
Выбор надежного производителя часто определяет успех всего проекта. В качестве примера предприятия, полностью соответствующего вышеописанным строгим критериям, можно выделить ООО «Нинго Люйша Стройматериалы». Компания расположена в городе Нинго (провинция Аньхой, Китай) — регионе, исторически признанном «столицей износостойкого литья». Это географическое положение обеспечивает доступ к лучшим практикам и кадрам в отрасли.
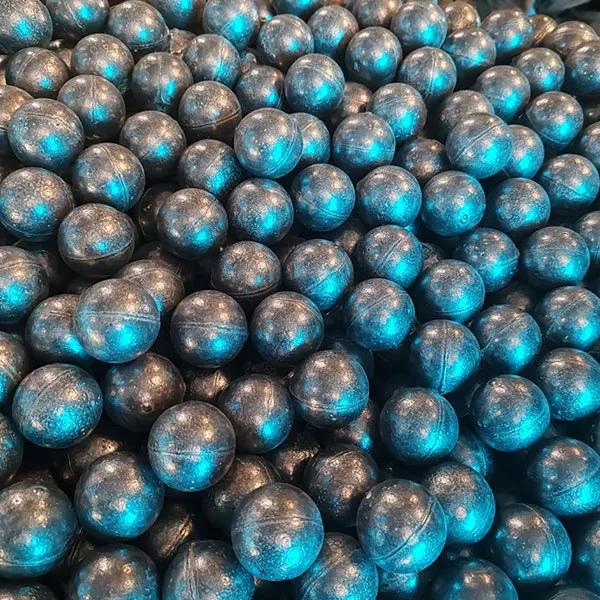
«Нинго Люйша» — это современное высокотехнологичное предприятие с проектной мощностью 20 000 тонн продукции в год и производственной площадкой более 18 000 м². Специализация компании четко сфокусирована на потребностях электроэнергетики, строительства, химической, металлургической и горнодобывающей отраслей. В ассортименте компании представлено более 70 типоразмеров литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые серии), что позволяет подобрать оптимальное решение для любых условий эксплуатации, от мягкого абразива до тяжелых ударных нагрузок.
Ключевым преимуществом ООО «Нинго Люйша Стройматериалы» является глубокая экспертиза в составах сплавов и строгий контроль на всех этапах. Каждая партия проходит комплекс испытаний: химический анализ, проверка твердости, ударной вязкости и микроструктуры. Собственная технологическая база и проверенные литейные формулы гарантируют стабильность характеристик от плавки к плавке. Компания экспортирует продукцию в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, выстраивая долгосрочные партнерские отношения на принципах честности и прозрачности.
Философия компании «качество — прежде всего, служение клиенту — превыше всего» реализуется через полный сервисный цикл: от технического консалтинга и подбора изделий до гарантийного сопровождения. Если вы ищете поставщика, способного обеспечить не просто поставку металла, а инженерное решение проблемы износа, продукция «Нинго Люйша» заслуживает внимательного рассмотрения.
Часто задаваемые вопросы
Каков минимальный срок службы поковок из сплава 2026?
Срок службы сильно зависит от условий эксплуатации. В среднем, для абразивных сред без сильных ударов, срок службы составляет от 3000 до 6000 часов. При наличии крупных абразивов и ударов — от 1500 до 2500 часов. Точный прогноз возможен только после анализа конкретного узла трения.
Можно ли сваривать детали из высокохромистого чугуна при ремонте?
Сварка возможна, но требует строгого соблюдения технологии. Необходимо использовать специальные электроды на никелевой основе, предварительный подогрев детали до 250-300°C и последующий медленный отжиг. Нарушение технологии приведет к образованию трещин в зоне термического влияния. Мы не рекомендуем сварку для восстановления деталей, работающих под высокой нагрузкой.
В чем разница между литыми и коваными изделиями из этого сплава?
Термин «поковка» в названии может вводить в заблуждение. Высокохромистые чугуны из-за своей хрупкости практически не поддаются ковке в традиционном понимании. Обычно речь идет о литье (casting). Если вам предлагают именно кованый продукт из сплава с 26% хрома, уточните технологию. Скорее всего, это литая заготовка, подвергнутая механической обработке. Литье позволяет получать сложные формы, недоступные для ковки.
Как хранить эти детали до монтажа?
Хранение должно осуществляться в сухом помещении. Несмотря на высокое содержание хрома, сплав не является полностью нержавеющим в бытовом понимании. При высокой влажности возможно поверхностное окисление. Детали не должны стоять на земле — используйте поддоны. Избегайте ударов друг о друга при складировании.
Предоставляете ли вы гарантию на продукцию?
Стандартная гарантия завода-производителя составляет 12 месяцев на отсутствие производственных дефектов (трещины, раковины, отклонение химсостава). Гарантия на износ (wear life) обычно не предоставляется, так как она зависит от условий эксплуатации, которые производитель не контролирует. Однако некоторые поставщики готовы предложить бонусы или скидки на следующую партию, если фактический срок службы окажется ниже заявленного в техническом соглашении.
Заключение и следующие шаги
Инвестиции в качественные обычные высокохромистые литые поковки из сплава 2026 — это стратегическое решение для снижения операционных расходов вашего предприятия. Правильный подбор материала, контроль качества на этапе производства и грамотная логистика позволяют достичь максимальной эффективности оборудования. Не позволяйте низкой начальной цене сомнительных аналогов вводить вас в заблуждение. Реальная экономия кроется в надежности и долговечности.
Мы готовы помочь вам с расчетом стоимости партии, подбором аналогов и организацией поставок напрямую с проверенных заводов, таких как ООО «Нинго Люйша Стройматериалы». Наши эксперты проведут аудит ваших текущих проблем с износом и предложат оптимальное техническое решение.
Запросить коммерческое предложение на высокохромистые поковки
Свяжитесь с нами сегодня, чтобы получить бесплатный образец для тестирования или консультацию инженера-металлурга.