Низкохромистые стальные шары для шаровых мельниц 2026: цена от завода-поставщика
2026-08-05
- Низкохромистые стальные шары для шаровых мельниц: почему 2026 год меняет правила закупок
- Технические характеристики и металлургия низкохромистых шаров
- Сравнение с другими типами мелющих тел: когда выбирать низкохромистые шары
- Производственный эталон: опыт ООО «Нинго Люйша Стройматериалы»
- Применение в различных отраслях: кейсы и цифры
- Как выбрать надежного поставщика: критерии оценки качества
- Расчет экономической эффективности и совокупной стоимости владения (TCO)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Низкохромистые стальные шары для шаровых мельниц: почему 2026 год меняет правила закупок
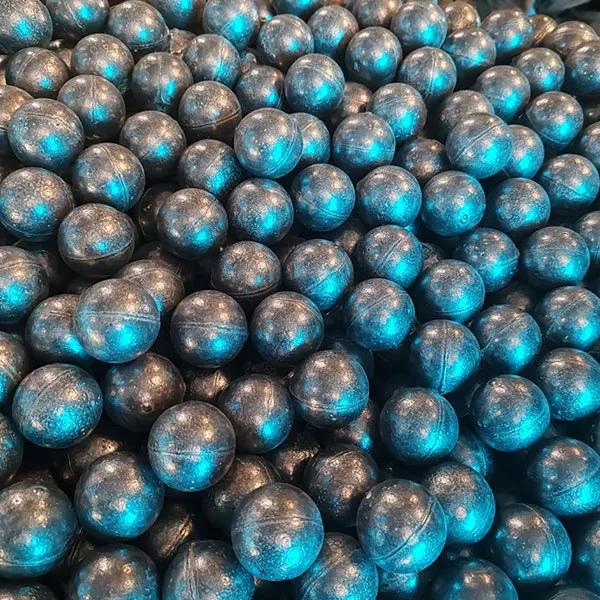
Рынок измельчающих материалов переживает структурный сдвиг. В 2026 году стоимость высоколегированных сплавов достигла исторических максимумов из-за логистических ограничений и роста цен на никель и молибден. В этих условиях низкохромистые стальные шары для шаровых мельниц перестали быть просто «бюджетной альтернативой». Они стали стратегическим инструментом оптимизации операционных расходов (OPEX) для цементных заводов, горно-обогатительных комбинатов и энергетических предприятий.
Мы работаем в этой отрасли более 15 лет. Наша практика показывает, что большинство закупщиков совершают одну и ту же ошибку: они выбирают мелющие тела исключительно по цене за тонну, игнорируя удельный расход на тонну продукта. Это приводит к скрытым убыткам. Низкохромистые шары (с содержанием хрома 1-3%) обладают уникальным балансом твердости и ударной вязкости. При правильном подборе химического состава и термической обработки они обеспечивают износостойкость, сопоставимую со среднелегированными аналогами, но при этом стоят на 20-30% дешевле.
В этом руководстве мы разберем технические нюансы, которые производители часто умалчивают в коммерческих предложениях. Вы узнаете, как отличить качественный низкохромистый шар от бракованного литья, какие стандарты ГОСТ и ISO действительно важны, и как рассчитать реальную экономию для вашего предприятия. Мы не будем использовать маркетинговые клише. Только данные, параметры и реальный опыт эксплуатации.
Технические характеристики и металлургия низкохромистых шаров
Чтобы понять, почему низкохромистые шары работают эффективно, нужно заглянуть в их микроструктуру. Главное заблуждение рынка — считать, что низкое содержание хрома автоматически означает низкую твердость. Это не так. Ключ к производительности лежит не только в легирующих элементах, но и в технологии термообработки.
Химический состав: баланс углерода и хрома
Типичный низкохромистый сплав содержит от 0,7% до 1,2% углерода (C) и от 1,0% до 3,0% хрома (Cr). Углерод отвечает за формирование карбидов — сверхтвердых частиц, которые сопротивляются абразивному износу. Хром, даже в небольших количествах, повышает прокаливаемость стали и стабилизирует карбидную структуру.
Однако, если содержание углерода превышает 1,2%, шар становится хрупким. При ударах в мельнице он может расколоться, а не истираться. Мы видели случаи, когда партии с высоким углеродом приводили к остановке мельниц из-за повреждения футеровки осколками. С другой стороны, недостаток хрома (менее 1%) снижает коррозионную стойкость и термическую стабильность, что критично при мокром помоле.
Дополнительные микроэлементы, такие как марганец (Mn, 0,6-1,2%) и кремний (Si, 0,4-0,8%), играют роль модификаторов структуры. Марганец повышает ударную вязкость, предотвращая хрупкое разрушение. Кремний улучшает литейные свойства и способствует дисперсионному твердению. Важно требовать у поставщика сертификат химического анализа каждой плавки. Отсутствие этого документа — красный флаг.
Термообработка: закалка и отпуск
Самый важный этап производства — это не литье, а термообработка. Низкохромистые шары должны проходить двухступенчатую обработку: закалку в масле или воде (в зависимости от диаметра) и последующий низкотемпературный отпуск.
Закалка фиксирует мартенситную структуру, обеспечивая высокую поверхностную твердость (HRC 55-62). Отпуск снимает внутренние напряжения, возникшие при быстром охлаждении. Если пропустить этап отпуска, шар будет иметь высокую твердость, но нулевую ударную прочность. Он разлетится при первом же серьезном ударе.
В нашей практике был случай с клиентом из Казахстана, который закупил партию шаров без надлежащего отпуска. Через две недели работы объемный износ составил 1,8 кг/тонну цемента вместо нормативных 0,9 кг/тонны. Лабораторный анализ показал наличие остаточных аустенитов и микротрещин. Это стоило им более $15,000 убытков из-за простоя и перерасхода материала. Всегда уточняйте режимы термообработки у производителя.
Микроструктура и твердость
Идеальная структура низкохромистого шара — это мелкозернистый мартенсит с равномерно распределенными карбидами хрома и железа. Размер зерна должен быть не более 10-15 мкм. Крупное зерно снижает механические свойства.
Твердость измеряется по шкале Роквелла (HRC). Для низкохромистых шаров оптимальный диапазон составляет HRC 55-60. Твердость выше HRC 62 для этого класса сплавов нецелесообразна и труднодостижима без риска хрупкости. Твердость ниже HRC 50 приведет к быстрому истиранию и увеличению удельного расхода.
Важно различать поверхностную и объемную твердость. Качественный шар должен иметь градиент твердости: максимальная на поверхности (зона контакта с материалом) и немного ниже в ядре (зона восприятия ударных нагрузок). Это обеспечивает сочетание износостойкости и прочности.
Рекомендация: Перед массовой закупкой запросите образец для независимой лабораторной проверки структуры и твердости. Это займет 2-3 дня, но сэкономит месяцы проблем.
Сравнение с другими типами мелющих тел: когда выбирать низкохромистые шары
Выбор типа мелющих тел зависит от характеристик измельчаемого материала, типа мельницы и экономических показателей. Давайте сравним низкохромистые шары с высокохромистыми (Hi-Cr) и коваными стальными шарами, чтобы понять их место в производственной цепочке.
| Параметр | Низкохромистые (1-3% Cr) | Высокохромистые (10-30% Cr) | Кованые стальные (Forged) |
|---|---|---|---|
| Твердость (HRC) | 55 – 60 | 58 – 65 | 50 – 58 |
| Ударная вязкость | Средняя/Высокая | Низкая/Средняя | Очень высокая |
| Износостойкость | Хорошая | Отличная | Средняя |
| Цена за тонну | Низкая ($800 – $1100) | Высокая ($1300 – $1800+) | Средняя ($900 – $1200) |
| Удельный расход (кг/т продукта) | 0.8 – 1.2 | 0.5 – 0.8 | 1.2 – 1.8 |
| Применимость | Цемент, уголь, известняк | Твердые руды, абразивы | Крупное дробление, руды |
Низкохромистые против Высокохромистых
Высокохромистые шары имеют превосходную износостойкость благодаря большому объему карбидов хрома. Однако они хрупкие. В мельницах с диаметром более 3 метров, где высота падения шаров значительна, высокохромистые шары часто раскалываются. Низкохромистые шары лучше поглощают ударную энергию.
Для цементных мельниц, где материал относительно мягкий (клинкер, шлак, известняк), разница в износе между качественными низкохромистыми и высокохромистыми шарами минимальна. Но разница в цене существенна. Если ваша цель — измельчение материалов с твердостью по Моосу менее 5, низкохромистые шары экономически выгоднее.
Низкохромистые против Кованых
Кованые шары обладают лучшей внутренней структурой без литейных дефектов (раковин, пор). Они идеальны для первичного дробления крупных кусков руды. Однако их поверхностная твердость ниже, чем у литых низкохромистых шаров после закалки. В процессах тонкого помола, где преобладает абразивный износ, а не ударный, кованые шары истираются быстрее.
Низкохромистые литые шары выигрывают в стоимости производства и могут быть эффективно закалены до высоких значений твердости. Для вторичного и третичного помола они являются стандартом де-факто в бюджетном и среднем сегменте.
Вывод: Выбирайте низкохромистые шары, если вы работаете с материалами средней абразивности, хотите снизить капитальные затраты на закупку и готовы контролировать удельный расход. Они не подходят для сверхтвердых руд (например, кварциты), где нужны высокохромистые сплавы.
Производственный эталон: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические знания о металлургии бесполезны без надежного производственного партнера. Именно здесь на первый план выходит экспертиза специализированных предприятий, таких как ООО «Нинго Люйша Стройматериалы». Расположенное в городе Нинго (провинция Аньхой, Китай) — регионе, признанном «столицей износостойкого литья», — это предприятие демонстрирует, как современные технологии позволяют достигать идеального баланса цены и качества.
Компания располагает производственной площадкой площадью более 18 000 м² с проектной мощностью 20 000 тонн продукции в год. Такой масштаб позволяет не только обеспечивать стабильные поставки для крупных промышленных клиентов, но и внедрять строгую систему контроля качества на каждом этапе: от входного контроля шихты до финальной приемки готовых изделий.
В арсенале «Нинго Люйша» — более семидесяти типоразмеров и модификаций литых шаров и поковок, включая низко-, средне- и высокохромистые серии. Для низкохромистых шаров ключевым преимуществом завода является использование проверенных литейных формул и точный контроль термических режимов. Квалифицированные инженеры компании понимают, что даже небольшое отклонение в температуре отпуска может критически сказаться на ударной вязкости изделия. Поэтому каждая партия проходит комплекс испытаний: химический анализ, определение твердости, проверку на ударную вязкость и микроструктурный анализ.
Такой подход полностью исключает риски, описанные ранее в разделе о термообработке. Продукция «Нинго Люйша Стройматериалы» экспортируется в страны СНГ, Юго-Восточной Азии и Латинской Америки, доказывая свою эффективность в реальных условиях эксплуатации на цементных и горно-обогатительных предприятиях. Философия компании, строящаяся на принципах «качество прежде всего» и «честность как основа дела», делает её надежным партнером для тех, кто стремится оптимизировать TCO (совокупную стоимость владения), а не просто сэкономить на цене за тонну.
Применение в различных отраслях: кейсы и цифры
Эффективность низкохромистых шаров сильно зависит от условий эксплуатации. Рассмотрим два реальных сценария, основанных на нашем опыте поставок в 2024-2025 годах.
Цементная промышленность: помол клинкера
Клиент: Цементный завод в Центральной России. Мощность линии: 100 тонн цемента в час. Мельница: трубная, диаметр 3.2 м, длина 13 м.
Проблема: Ранее использовались дешевые шары неизвестного происхождения с нестабильным качеством. Удельный расход колебался от 1.5 до 2.0 кг/тонну. Частые остановки на досыпку шаров.
Решение: Внедрение низкохромистых шаров (Cr 1.5%, C 0.9%) с контролируемой термообработкой. Диаметр шаров: 90 мм, 80 мм, 60 мм (градиентная загрузка).
Результаты через 6 месяцев:
- Средний удельный расход стабилизировался на уровне 0.95 кг/тонну.
- Производительность мельницы выросла на 4% за счет поддержания оптимального уровня загрузки и гранулометрического состава шаровой загрузки.
- Экономия на закупке мелющих тел составила 18% в годовом исчислении, несмотря на то, что цена за тонну новых шаров была выше предыдущих на 10%. Эффект достигнут за счет снижения объема потребления.
Ключевой фактор успеха: Правильный подбор диаметров и регулярная досыпка (раз в 2 недели небольшими порциями), а не полная замена раз в полгода.
Угольная энергетика: помол угля для ТЭЦ
Клиент: Теплоэлектростанция в Сибири. Измельчение угля марки Д (длиннопламенный) для пылеугольных горелок.
Особенности процесса: Уголь менее абразивен, чем клинкер, но требует высокой производительности. Важна безопасность: отсутствие искрообразования при ударах.
Решение: Использование низкохромистых шаров с повышенным содержанием марганца (до 1.2%) для повышения вязкости. Содержание хрома 1.0%.
Результаты:
- Удельный расход: 0.6-0.7 кг/тонну угля.
- Снижение зольности пыли за счет более стабильного гранулометрического состава продукта.
- Отсутствие случаев раскалывания шаров, что минимизирует риск повреждения оборудования и образования металлических примесей в топливе.
В этом случае низкохромистые шары показали себя лучше, чем высокохромистые, именно из-за лучшей ударной вязкости и отсутствия хрупкого разрушения при возможных попаданиях металлических предметов в мельницу вместе с углем.
Совет: Адаптируйте химический состав под ваш материал. Для абразивных материалов увеличивайте хром и углерод. Для ударных нагрузок увеличивайте марганец.
Как выбрать надежного поставщика: критерии оценки качества
Рынок Китая и других стран-производителей перенасыщен предложениями. Как отфильтровать ненадежных производителей? Вот чек-лист, который мы используем при аудите заводов.
1. Сертификация и стандарты
Поставщик должен работать в соответствии с международными или национальными стандартами. Для рынка РФ и СНГ ключевыми являются:
- ГОСТ 7524-2015 (Шары стальные мелющие для шаровых мельниц). Этот стандарт регламентирует размеры, предельные отклонения, твердость и методы испытаний.
- ISO 9001:2015. Наличие сертификата не гарантирует качество каждого шара, но подтверждает наличие системы менеджмента качества на заводе.
- EAC (Евразийское соответствие). Обязательно для таможенной очистки и легальной продажи в РФ, Беларуси, Казахстане.
Если поставщик не может предоставить протоколы испытаний по ГОСТ или ISO, не работайте с ним. Качество литья невозможно определить «на глаз».
2. Контроль литейного производства
Попросите видео или фотоотчет с производственной линии. Обратите внимание на:
- Наличие спектрального анализатора для контроля химического состава каждой плавки.
- Оборудование для термообработки (печи с контролем температуры и времени выдержки).
- Лабораторию неразрушающего контроля (УЗ-контроль на наличие внутренних раковин).
Заводы, которые покупают готовые шары у третьих лиц и просто перепродают их, не смогут предоставить эти данные в реальном времени.
3. Упаковка и логистика
Стальные шары весят много. Неправильная упаковка приводит к потерям при транспортировке и повреждению мешков. Стандартная упаковка: полипропиленовые мешки (big bags) по 1000-1200 кг или металлические бочки. Мешки должны быть усиленными, с четкой маркировкой (партия, диаметр, вес, дата производства).
Уточните условия Incoterms. Для импорта в РФ сейчас наиболее актуальны условия DAP (поставка до места) или FCA (Франко-перевозчик) с использованием надежных логистических партнеров, работающих с санкционными ограничениями.
4. Минимальный объем заказа (MOQ) и сроки
Типичный MOQ для прямого завода составляет 20-25 тонн (один 20-футовый контейнер или небольшая партия для автоперевозки). Меньшие объемы обычно продаются дистрибьюторами с наценкой 15-20%.
Срок производства: 15-25 дней после подтверждения заказа и получения предоплаты. Срок доставки зависит от логистического маршрута (ЖД или авто из Китая/Турции/Индии). Планируйте закупки с запасом в 1.5 месяца, чтобы избежать простоев.
Предупреждение: Избегайте поставщиков, которые обещают «чудо-низкую» цену на 20-30% ниже рынка. Скорее всего, они экономят на легирующих элементах или пропускают этап закалки. Вы заплатите за это двойным расходом шаров.
Расчет экономической эффективности и совокупной стоимости владения (TCO)
Цена за тонну шаров — это лишь верхушка айсберга. Реальная метрика — это стоимость измельчения одной тонны продукта. Формула расчета:
Стоимость измельчения = (Цена шара × Удельный расход) + Затраты на замену + Потери от простоя
Давайте сравним два варианта для условного завода, потребляющего 1000 тонн шаров в год.
Вариант А: Дешевые шары (неконтролируемое качество)
- Цена: $800/тонна
- Удельный расход: 1.6 кг/тонну продукта
- Годовой объем помола: 1 000 000 тонн
- Потребность в шарах: 1600 тонн
- Стоимость шаров: 1600 × $800 = $1,280,000
- Дополнительные простои на частую замену: $50,000
- Итого: $1,330,000
Вариант Б: Качественные низкохромистые шары (наш продукт)
- Цена: $950/тонна
- Удельный расход: 1.0 кг/тонну продукта
- Годовой объем помола: 1 000 000 тонн
- Потребность в шарах: 1000 тонн
- Стоимость шаров: 1000 × $950 = $950,000
- Простои минимальны: $10,000
- Итого: $960,000
Разница составляет $370,000 в год в пользу качественного продукта, несмотря на более высокую цену за тонну. Это пример того, почему профессиональные закупщики смотрят на TCO, а не на прайс-лист.
Кроме того, стабильный размер шаровой загрузки улучшает эффективность работы мельницы, что может дать дополнительную экономию электроэнергии на 2-5%. Для крупного завода это сотни тысяч киловатт-часов.
Часто задаваемые вопросы
Какой срок службы низкохромистых стальных шаров?
Срок службы зависит не от времени, а от объема переработанного материала. Обычно качественные низкохромистые шары служат от 3 до 6 месяцев в режиме непрерывной работы, прежде чем их диаметр уменьшится до критического значения (обычно менее 50-60% от первоначального), после чего они требуют замены или отсева. В цементной промышленности средний цикл досыпки составляет 2-4 недели.
Можно ли смешивать шары разных диаметров и производителей?
Смешивать шары разных диаметров необходимо для создания оптимальной гранулометрической загрузки (обычно используют 3-4 размера). Однако смешивать шары от разных производителей или разных партий с разным химическим составом не рекомендуется. Разная твердость и скорость износа приведут к нарушению баланса загрузки и снижению эффективности помола. Старайтесь использовать продукт одного завода-изготовителя.
Как хранить стальные шары на складе?
Стальные шары подвержены коррозии при хранении во влажной среде. Храните их в сухом, закрытом помещении на деревянных поддонах или бетонных площадках с уклоном для стока воды. Не храните мешки напрямую на земле. Если шары заржавели перед загрузкой, это не критично для первых часов работы, но глубокая коррозия может снизить поверхностную твердость. Используйте шары в течение 6-12 месяцев после производства.
Влияет ли температура внутри мельницы на износ шаров?
Да, влияет. Высокие температуры (выше 100°C) могут вызывать «отпуск» поверхности шара непосредственно в процессе работы, снижая его твердость. Низкохромистые стали имеют меньшую термическую стабильность, чем высоколегированные. Если ваша мельница работает с перегревом (плохая вентиляция), рассмотрите возможность улучшения охлаждения или перехода на сплавы с добавлением молибдена или ванадия, которые повышают жаропрочность.
Какой минимальный объем заказа для прямого импорта?
Для прямого сотрудничества с заводом минимальный заказ обычно составляет один 20-футовый контейнер (около 22-25 тонн) или одна автомобильная фура. Заказы меньшего объема экономически нецелесообразны из-за высоких логистических и таможенных издержек на единицу продукции. Для тестовых партий некоторые поставщики могут предложить образцы (несколько килограммов), но это не является коммерческой поставкой.
Заключение и следующие шаги
Низкохромистые стальные шары для шаровых мельниц в 2026 году остаются одним из самых рациональных решений для предприятий, стремящихся оптимизировать затраты без потери производительности. Их ключевое преимущество — предсказуемость. При соблюдении технологий производства и правильного подбора под ваш материал, они обеспечивают стабильный удельный расход и долгий срок службы.
Не позволяйте низкой входной цене вводить вас в заблуждение. Считайте стоимость владения. Требуйте сертификаты. Проверяйте твердость. Работайте с поставщиками, которые готовы взять на себя ответственность за качество своей продукции и предоставить техническую поддержку.
Мы готовы предоставить вам образцы для тестирования, полный пакет документации (ГОСТ, ISO, EAC) и расчет индивидуальной экономической модели для вашего предприятия. Наши низкохромистые шары проходят строгий контроль качества на каждом этапе — от плавки до отгрузки.
Запросить коммерческое предложение на низкохромистые стальные шары
Свяжитесь с нами сегодня, чтобы обсудить ваши потребности и получить персональный расчет стоимости с учетом логистики до вашего завода. Не откладывайте оптимизацию производства на потом — каждый день работы на неэффективных материалах стоит вам денег.