Многокомпонентные литые поковки по российскому стандарту: производитель и цена 2026
2026-08-20
- Многокомпонентные литые поковки по российскому стандарту: производитель и цена 2026
- Что такое многокомпонентные литые поковки и их место в ГОСТ
- Технология производства: от литья к ковке
- Где применяются многокомпонентные литые поковки
- Основные характеристики и требования к качеству
- Как выбрать производителя многокомпонентных поковок
- Диапазон цен и факторы стоимости в 2026 году
- Логистика и экспортные особенности
- Инженерный опыт: ограничения и рекомендации
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Многокомпонентные литые поковки по российскому стандарту: производитель и цена 2026
Многокомпонентные литые поковки по российскому стандарту представляют собой сложные металлоизделия, получаемые методом комбинированного формования, где элементы литья и ковки интегрируются в единую монолитную структуру для достижения превосходных механических свойств. В условиях промышленного ландшафта 2026 года этот тип продукции стал критически важным для энергетического, нефтегазового и тяжелого машиностроительного секторов России, обеспечивая баланс между экономической эффективностью литья и высокой усталостной прочностью кованых зон. Запрос на такие детали обусловлен необходимостью создания крупногабаритных узлов (массой от 500 кг до 50 тонн), которые невозможно или нецелесообразно изготавливать методами чистой объемной штамповки из-за ограничений прессового оборудования или чрезмерного расхода металла.
Ключевое отличие многокомпонентных поковок заключается в локализованном управлении микроструктурой металла: зоны, подверженные максимальным нагрузкам, проходят интенсивную пластическую деформацию (ковку), уплотняющую металл и устраняющую ликвацию, в то время как сложные геометрические элементы формируются литьем в кокиль или по выплавляемым моделям с последующей термомеханической обработкой. Это позволяет соблюдать требования ГОСТ 8479-70 и современных корпоративных стандартов (например, Газпром или Росатом), снижая вес конечного изделия на 15–25% по сравнению с цельноковаными аналогами при сохранении запаса прочности. Для закупщиков и главных инженеров понимание специфики производства таких гибридных деталей является фундаментом для оптимизации CAPEX проектов и обеспечения долгосрочной надежности оборудования в агрессивных средах.
Что такое многокомпонентные литые поковки и их место в ГОСТ
Термин «многокомпонентные литые поковки» часто вызывает путаницу в технической документации, так как он объединяет два традиционно раздельных технологических процесса. В контексте российского стандартизации 2026 года под этим понятием подразумевается не просто механическая сборка разных деталей, а металлургическое соединение различных структурных зон в процессе горячего деформирования или сварки трением с последующей ковкой шва. Однако чаще всего речь идет о сложнопрофильных поковках, где отдельные элементы предварительно отливаются из легированных сталей, а затем подвергаются совместной ковке или прокатке для устранения пористости и улучшения адгезии границ раздела фаз.
Нормативная база опирается на несколько ключевых документов:
- ГОСТ 8479-70 «Заготовки из конструкционных углеродистых и легированных сталей. Общие технические условия». Этот стандарт определяет классы точности, группы сложности и марки сталей, допустимые для поковок.
- ГОСТ 25054-81 «Поковки из коррозионно-стойких и жаропрочных сталей и сплавов». Критичен для энергетики и химического машиностроения.
- СТО Газпром 2-2.3-135-2007 и обновленные версии технических требований крупнейших заказчиков, которые ужесточают контроль ультразвукового контроля (УЗК) зон перехода от литой структуры к кованой.
Важно отметить, что в 2024–2025 годах произошел пересмотр ряда отраслевых норм, касающихся дефектоскопии. Теперь для многокомпонентных изделий обязательным является не только поверхностный контроль, но и объемный УЗК по всей глубине залегания потенциальных несплошностей, особенно в зонах термического влияния, где литая структура переходит в деформированную. Производитель, игнорирующий эти нюансы, рискует получить брак на этапе входного контроля у заказчика, что ведет к существенным финансовым потерям.
Технология производства: от литья к ковке
Процесс создания многокомпонентных литых поковок по российскому стандарту требует высокоточного соблюдения температурных режимов и последовательности операций. Ошибка на этапе нагрева или деформации может привести к образованию трещин в зонах с разной скоростью остывания массивных и тонкостенных элементов.
Этап 1: Подготовка литых заготовок (Слябов/Бланков)
Первичное литье осуществляется в металлические формы (кокили) или по газифицируемым моделям. Используются стали марок 20ХЛ, 35Л, 45Л, а также легированные аналоги типа 15Х5М, 12Х18Н10Т. Главная задача этого этапа — получить заготовку с минимальной газовой пористостью и однородным химическим составом. После литья проводится обязательная термообработка (нормализация или отжиг) для снятия литейных напряжений и выравнивания зернистой структуры.
Этап 2: Нагрев и пластическая деформация
Заготовки нагреваются в печах с контролируемой атмосферой до температур ковочного интервала (обычно 1150–1250°C для углеродистых сталей). Деформация производится на гидравлических ковочных прессах усилием от 2000 до 8000 тонн. Именно на этом этапе происходит «разбивка» крупного литого зерна. Металл течет, заполняя ручьи штампа или формируя профиль под бойками. В многокомпонентных поковках критически важно обеспечить равномерную деформацию во всех узлах, чтобы избежать концентрации напряжений.
Этап 3: Термическая обработка и финишная обработка
После ковки следует закалка и отпуск для достижения требуемых механических свойств (твердость, ударная вязкость). Затем выполняется механическая обработка на станках с ЧПУ для получения чистовых размеров согласно чертежу. Финальный этап — неразрушающий контроль (УЗК, магнитопорошковый, капиллярный) и сертификация.
| Параметр процесса | Литая заготовка | Кованая зона | Требование к переходной зоне |
|---|---|---|---|
| Структура зерна | Крупное, дендритное | Мелкое, волокнистое | Плавный градиент, отсутствие резких границ |
| Пористость | Допускается микропористость (класс А) | Практически отсутствует | Полное закрытие пор при ковке |
| Механические свойства | Ниже средних | Максимальные | Соответствие минимуму требований ГОСТ |
| Контроль качества | Рентген/УЗК | УЗК/Магнитоскопия | Усиленный УЗК на глубину >50 мм |
Где применяются многокомпонентные литые поковки
Спрос на многокомпонентные литые поковки по российскому стандарту диктуется спецификой отраслей, где оборудование работает под экстремальными нагрузками. В 2026 году основными потребителями остаются следующие сектора:
Нефтегазовая отрасль и трубопроводный транспорт
Здесь используются корпусные детали задвижек, шаровые краны высокого давления, фланцы и тройники. Рабочие среды включают сероводород, высокие давления (до 35 МПа) и перепады температур. Литая основа позволяет создать сложную внутреннюю геометрию проточной части, а ковка усиливает фланцевые соединения и зоны крепления, предотвращая утечки и разрушения. Пример: корпус шарового крана Ду 1400 мм. Цельнолитой вариант может иметь скрытые раковины в стенках, а цельнокованый невозможен из-за геометрии. Гибридная технология решает эту проблему.
Энергетическое машиностроение (ТЭС, АЭС, ГЭС)
Роторы турбин, корпуса клапанов, крышки реакторов. Для атомной отрасли особенно важны материалы, стойкие к нейтронному облучению и коррозии. Многокомпонентные поковки позволяют оптимизировать расход дорогостоящих легированных сталей (например, содержащих никель и молибден), используя их только в критических зонах, тогда как менее нагруженные части могут выполняться из более дешевых аналогов с последующей совместной обработкой.
Горнодобывающая промышленность
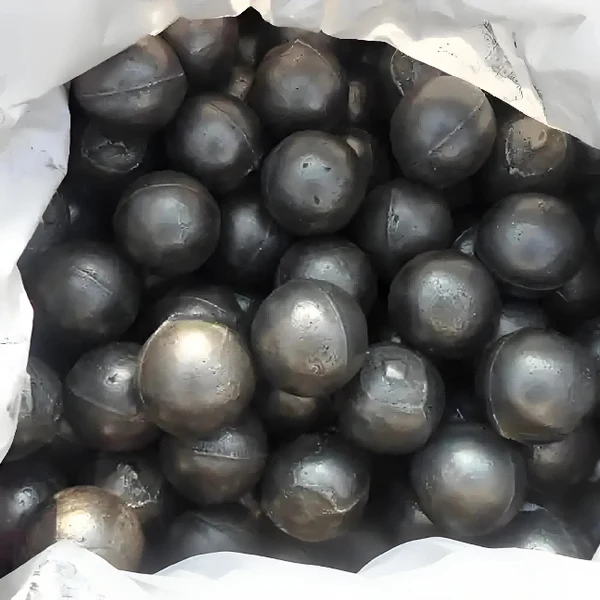
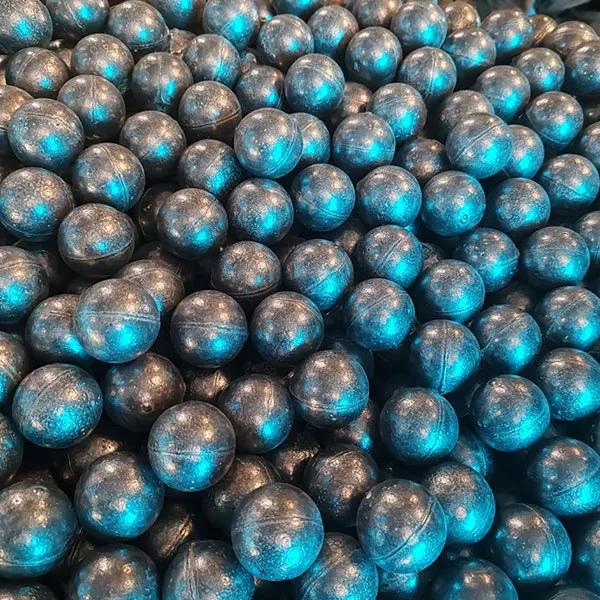
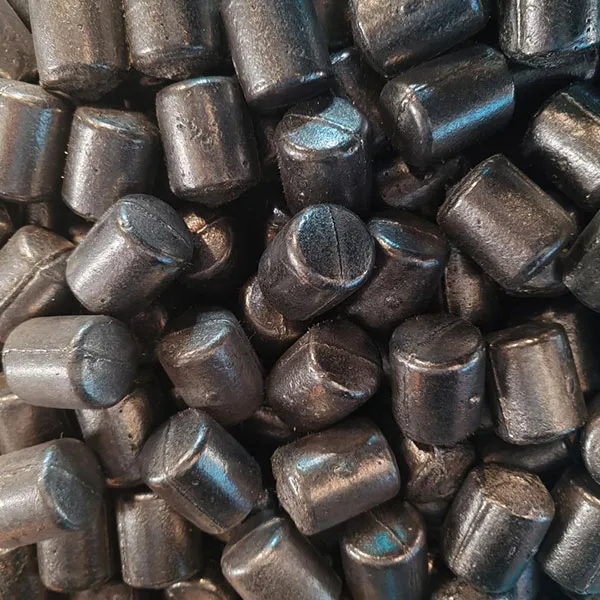
Зубья ковшей экскаваторов, детали дробилок, валы мельниц. Эти изделия подвержены абразивному износу и ударным нагрузкам. Ковка поверхностного слоя повышает износостойкость, а литая сердцевина обеспечивает необходимую вязкость, предотвращая хрупкое разрушение при ударе о породу. Именно в этом сегменте особую роль играют специализированные производители, такие как ООО «Нинго Люйша Стройматериалы». Расположенное в китайском регионе Нинго, признанном «столицей износостойкого литья», это предприятие фокусируется на высокотехнологичном литье из легированных сталей. Их экспертиза в составах сплавов и строгом контроле термических режимов позволяет выпускать многокомпонентные литые шары и поковки (низко-, средне- и высокохромистые), которые идеально дополняют кованые элементы в узлах, работающих в условиях экстремального абразивного износа.
Основные характеристики и требования к качеству
При заказе многокомпонентных литых поковок по российскому стандарту инженер-закупщик должен обращать внимание на ряд ключевых параметров, которые напрямую влияют на работоспособность изделия и его стоимость.
- Марка стали: Должна соответствовать условиям эксплуатации. Для низких температур (Северные месторождения) требуются стали с гарантированной ударной вязкостью при -60°C (например, 09Г2С).
- Класс точности: По ГОСТ 8479 различают классы Т1–Т13. Для ответственных узлов обычно требуется Т5–Т7, что предполагает меньшие припуски на механическую обработку и, следовательно, меньший вес заготовки.
- Группа сложности: Определяет коэффициент удорожания. Сложные профили с ребрами, отверстиями и переменными сечениями относятся к высоким группам сложности.
- Качество поверхности: Отсутствие заусенцев, трещин, рисок. Допустимая глубина дефектов строго нормирована (обычно не более 1–2% от толщины стенки).
- Механические свойства: Предел прочности (σв), предел текучести (σт), относительное удлинение (δ) и ударная вязкость (KCU). Эти параметры подтверждаются протоколами испытаний образцов-свидетелей, вырезанных из конкретной поковки или партии.
Инженерный нюанс: часто заказчики требуют повышенных свойств по сравнению с ГОСТ. Например, если ГОСТ допускает ударную вязкость 30 Дж/см², то ТУ заказчика могут требовать 50 Дж/см². Это существенно влияет на технологию термообработки и, соответственно, на цену.
Как выбрать производителя многокомпонентных поковок
Рынок производителей в 2026 году консолидирован вокруг нескольких крупных игроков и ряда средних специализированных заводов. Выбор поставщика многокомпонентных литых поковок по российскому стандарту должен базироваться не только на цене, но и на технологической компетенции.
Критерии оценки поставщика
- Наличие собственного полного цикла: Завод должен иметь литейный цех, кузнечно-прессовое оборудование, термический участок и лабораторию НК. Передача заказов на субподряд увеличивает риски срыва сроков и потери контроля качества.
- Сертификация и масштаб: Обязательны сертификаты ISO 9001. Важно оценивать производственные мощности: например, современные предприятия, такие как ООО «Нинго Люйша Стройматериалы», располагают площадями свыше 18 000 м² и годовой мощностью до 20 000 тонн, что гарантирует стабильность поставок даже для крупных серийных заказов. Наличие собственной лаборатории для химического анализа, проверки твердости и микроструктурного анализа является неотъемлемой частью системы качества.
- Опыт реализации аналогичных проектов: Запросите референс-лист. Если завод никогда не делал поковки массой более 10 тонн, заказ 30-тонной детали станет для них экспериментом за ваш счет.
- Лабораторная база: Возможность проведения спектрального анализа, механических испытаний и всех видов НК на месте. Это ускоряет процесс сдачи-приемки.
Типичные ошибки при выборе
Частая ошибка — выбор самого дешевого предложения без анализа технологии изготовления. Дешевизна часто достигается за счет использования вторичного лома в литье, нарушения режимов термообработки или экономии на контроле. Результат — скрытые дефекты, которые проявляются только через полгода эксплуатации, приводя к аварийным остановкам производства. Вторая ошибка — неверный выбор материала. Попытка заменить дорогую легированную сталь на углеродистую «для экономии» в агрессивной среде приведет к быстрой коррозии и разрушению.
Диапазон цен и факторы стоимости в 2026 году
Стоимость многокомпонентных литых поковок по российскому стандарту формируется под влиянием множества факторов. В 2026 году наблюдается стабилизация цен на энергоносители, но сохраняется волатильность на рынке легирующих добавок (никель, молибден, ванадий), многие из которых импортируются.
Из чего складывается цена?
- Стоимость сырья: Цена металлической шихты и ферросплавов. Составляет 30–40% от себестоимости.
- Энергоемкость процесса: Расход электроэнергии и газа на нагрев и термообработку. Крупные поковки требуют многочасовых выдержек в печах.
- Коэффициент использования металла (КИМ): Для сложных поковок КИМ может составлять всего 0.3–0.5. Это значит, что более половины металла уходит в стружку. Оптимизация конструкции может значительно снизить цену.
- Сложность обработки: Наличие глубоких отверстий, резьб, сложных поверхностей требует использования дорогого инструмента и большего времени станков.
- Контроль качества: Стоимость услуг НК (особенно радиографии и УЗК) растет пропорционально толщине металла и строгости требований.
Ориентировочный диапазон цен (на момент 2026 года):
| Тип изделия / Масса | Материал | Ориентировочная цена за кг (руб.) | Примечание |
|---|---|---|---|
| Простые фланцы (< 100 кг) | Сталь 20, 09Г2С | 150 – 250 | Высокая серийность снижает цену |
| Корпуса арматуры (100 – 1000 кг) | 20ХЛ, 35Л | 250 – 400 | Зависит от класса точности |
| Крупногабаритные узлы (> 1000 кг) | 15Х5М, 12Х18Н10Т | 400 – 700+ | Высокая доля легирующих элементов |
| Спецсплавы (Жаропрочные) | ХН78Т, ХН60ВТ | 800 – 1500+ | Дефицит сырья, сложная технология |
Примечание: Цены указаны без НДС и зависят от объема партии, срочности и требований к упаковке/логистике. Для точного расчета необходимо направлять чертежи и ТУ производителю.
Логистика и экспортные особенности
Поставка многокомпонентных литых поковок по российскому стандарту требует тщательной планировки логистики, особенно для изделий массой свыше 5 тонн. В 2026 году основные логистические маршруты внутри России ориентированы на железнодорожные перевозки с использованием специализированного подвижного состава (полувагоны, платформы).
Для импортных поставок, например, от ведущих азиатских производителей, ключевым аспектом является соответствие международным стандартам упаковки и маркировки. Изделия должны быть защищены от коррозии во время транспортировки (консервация, упаковка в термоусадочную пленку с влагопоглотителями). Также важно учитывать требования таможенного оформления и наличие сертификатов происхождения. Надежные партнеры, такие как ООО «Нинго Люйша Стройматериалы», выстраивают долгосрочные отношения, основанные на прозрачности, и обеспечивают полный пакет сопроводительной документации, включая паспорта качества и акты испытаний, что критично для беспрепятственного прохождения таможни и приемки на объекте.
Инженерный опыт: ограничения и рекомендации
Как эксперт с многолетним опытом, я должен указать на одно важное ограничение технологии. Многокомпонентные литые поковки не всегда являются лучшим выбором для деталей, работающих в условиях циклических нагрузок с высокой частотой (вибрация). Зона перехода от литой структуры к кованой, даже при идеальном исполнении, является местом потенциальной концентрации напряжений. В таких случаях предпочтительнее использовать цельнокованые детали, если габариты позволяют.
Также существует неопределенность в прогнозировании поведения новых марок сталей при комбинированной обработке. Перед запуском в серию крупной партии всегда рекомендуется изготовить опытный образец и провести полномасштабные испытания, включая ресурсные тесты. Экономия на этом этапе может стоить дороже, чем изготовление брака.
Рекомендация по закупке: При формировании ТУ четко указывайте не только геометрические размеры, но и требования к макроструктуре (балл неоднородности) и микроструктуре (размер зерна). Требуйте предоставления фотографий шлифов и результатов УЗК до оплаты финального транша. Это дисциплинирует производителя и снижает риски.
FAQ: Часто задаваемые вопросы
В чем главное преимущество многокомпонентных литых поковок перед цельнолитыми?
Главное преимущество — улучшенные механические свойства в критических зонах благодаря ковке. Литая структура имеет крупные зерна и возможную пористость, что снижает усталостную прочность и ударную вязкость. Ковка уплотняет металл, измельчает зерно и создает волокнистую структуру, повышая надежность детали в 1.5–2 раза по сравнению с чистым литьем.
Можно ли заменить многокомпонентную поковку на сварную конструкцию?
В некоторых случаях да, но сварные конструкции имеют слабое место — сварные швы. Они подвержены остаточным напряжениям и требуют дополнительной термообработки. Для высоконагруженных и ответственных узлов (высокое давление, опасные среды) нормы часто запрещают использование сварных конструкций в пользу поковок, так как поковка является монолитным изделием без швов.
Какой срок изготовления typical для такой поковки?
Срок изготовления зависит от сложности и массы. Для стандартных изделий массой до 1 тонны срок составляет 4–6 недель. Для крупногабаритных и сложных поковок (более 5 тонн) срок может достигать 3–4 месяцев, включая время на разработку технологии, изготовление оснастки, литье, ковку, термообработку и контроль.
Как контролируется качество зоны перехода?
Контроль зоны перехода осуществляется методами неразрушающего контроля, преимущественно ультразвуковым (УЗК) по глубине. Также проводится металлографический анализ образцов-свидетелей, вырезанных из припусков поковки, для оценки размера зерна и наличия неметаллических включений в переходной зоне.
Работаете ли вы с индивидуальными чертежами?
Да, производство многокомпонентных литых поковок по российскому стандарту всегда подразумевает работу по индивидуальным чертежам заказчика или совместную разработку КД для оптимизации технологии изготовления. Мы предоставляем услуги инжиниринга для снижения материалоемкости изделия.
Заключение и призыв к действию
Выбор надежного партнера для производства многокомпонентных литых поковок по российскому стандарту в 2026 году — это стратегическое решение, влияющее на безопасность и эффективность вашего предприятия. Правильно изготовленная поковка служит десятилетиями, обеспечивая бесперебойную работу оборудования. Ошибка в выборе технологии или поставщика может привести к многомиллионным убыткам от простоев и аварий.
Наша компания обладает полным циклом производства, современной лабораторией и опытом реализации сложных проектов для ведущих промышленных холдингов. Мы гарантируем соблюдение всех требований ГОСТ и индивидуальных ТУ, прозрачность контроля качества и соблюдение сроков. Сотрудничая с проверенными международными партнерами, такими как ООО «Нинго Люйша Стройматериалы», мы расширяем возможности поставки специализированных износостойких компонентов, сочетая лучшие практики литья и ковки.
Не рискуйте надежностью вашего оборудования. Свяжитесь с нашими инженерами для бесплатной консультации и расчета стоимости вашего проекта.
→ Получить коммерческое предложение и техническую консультацию