Горные высокотвердые литые шары от производителя: цены 2026
2026-08-20
- Горные высокотвердые литые шары: цены 2026 и технические спецификации от производителя
- Что такое горные высокотвердые литые шары и их роль в обогащении
- Производитель: ООО «Нинго Люйша Стройматериалы» — экспертиза и масштаб
- Технология производства и контроль качества в 2026 году
- Диапазон цен на горные высокотвердые литые шары в 2026 году
- Как выбрать поставщика горных высокотвердых литых шаров
- Применение и отраслевые сценарии использования
- Инженерный расчет шарового заряда: практические рекомендации
- Сравнение моделей и типичные ошибки при выборе
- Логистика и экспортные возможности
- FAQ: Часто задаваемые вопросы о горных высокотвердых литых шарах
- Заключение и рекомендации по закупке
Горные высокотвердые литые шары: цены 2026 и технические спецификации от производителя
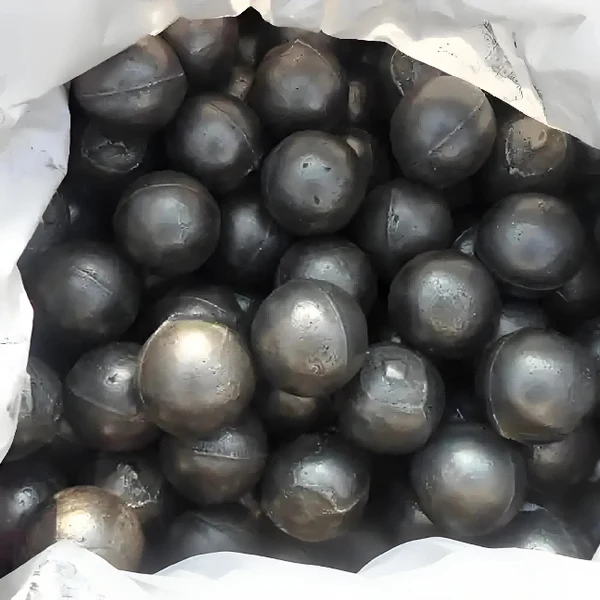
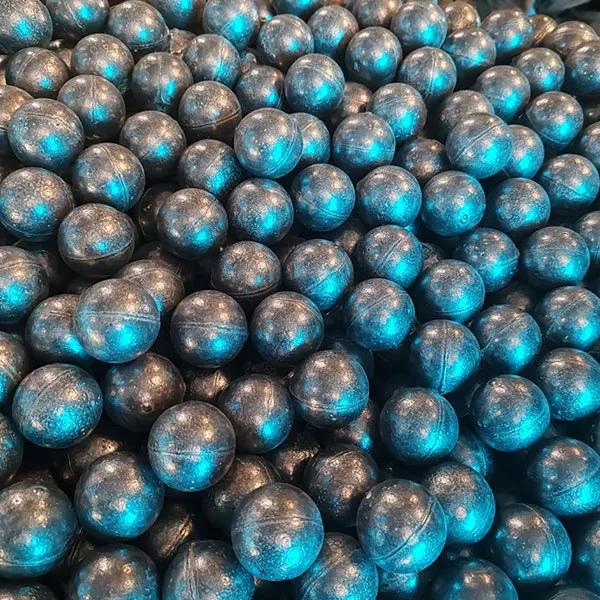
Горные высокотвердые литые шары представляют собой критически важный расходный материал для процессов тонкого и сверхтонкого измельчения руды в шаровых мельницах. В условиях рыночной конъюнктуры 2026 года, когда добывающие предприятия сталкиваются с необходимостью снижения удельных энергозатрат на тонну продукции, выбор правильного типа мелющих тел становится вопросом экономической эффективности всего обогатительного цикла. Наши изделия, изготовленные по технологии легированного литья с контролируемой скоростью кристаллизации, обеспечивают твердость поверхности от 60 до 68 HRC при сохранении высокой ударной вязкости ядра. Это позволяет минимизировать абразивный износ и предотвратить катастрофическое раскалывание шаров при падении в барабане мельницы.
Как прямой производитель, мы предлагаем прозрачное ценообразование, исключающее посреднические наценки, и гарантируем соответствие каждой партии международным стандартам ISO и ГОСТ. Данная статья детально разбирает факторы формирования стоимости в 2026 году, технологические особенности производства, методы контроля качества и логику выбора оптимального диаметра шаров для различных типов руд — от золотосодержащих кварцитов до медно-молибденовых сульфидов. Мы не просто продаем металлопродукцию; мы предоставляем инженерное решение для стабилизации гранулометрического состава пульпы и увеличения межремонтного интервала футеровки мельниц.
Что такое горные высокотвердые литые шары и их роль в обогащении
В контексте современной горнодобывающей промышленности термин «горные высокотвердые литые шары» описывает класс мелющих тел, произведенных методом литья из высокохромистых или низколегированных сталей с последующей термообработкой (закалкой и отпуском). В отличие от кованых аналогов, литые шары обладают более однородной микроструктурой по всему объему, что исключает наличие внутренних напряжений, возникающих при механической деформации металла.
Основная функция этих изделий — передача кинетической энергии от вращающегося барабана мельницы к кускам руды. Эффективность этого процесса напрямую зависит от двух противоречащих друг другу свойств материала: твердости и вязкости. Высокая твердость (измеряемая по шкале Роквелла, HRC) необходима для сопротивления абразивному износу, который доминирует в процессах тонкого измельчения. Однако, если материал слишком хрупок, шары будут раскалываться при ударах о крупные куски руды или о футеровку, что приведет к образованию металлического лома, засоряющего классификаторы и гидроциклоны.
Наши горные высокотвердые литые шары решают эту дилемму за счет градиентной структуры. Поверхностный слой, подверженный максимальному износу, имеет мартенситную структуру с карбидами хрома, обеспечивающую экстремальную износостойкость. Ядро же сохраняет бейнитную или перлитную структуру, которая поглощает ударные нагрузки. В 2026 году эта технология является стандартом для предприятий, перерабатывающих руды с индексом истираемости Ai выше 0.5.
Ключевые отличия от кованых и чугунных аналогов
Рынок мелющих тел сегментирован, и понимание различий необходимо для корректного технического задания (ТЗ) поставщику:
- Литые стальные шары (наши): Твердость 60–68 HRC. Низкий уровень брака (раскола) < 1%. Оптимальны для полусамоизмельчения и доизмельчения. Стоимость выше кованых на 15–20%, но удельный расход на тонну руды ниже на 30–40%.
- Кованые шары: Твердость 45–55 HRC. Высокая ударная вязкость, но быстрый износ поверхности. Целесообразны только на стадиях грубого измельчения крупных руд (например, первичное измельчение железистых кварцитов).
- Чугунные шары (высокохромистые): Твердость до 70 HRC, но крайне хрупкие. Применяются ограниченно, в основном в цементной промышленности или при измельчении мягких пород, где ударные нагрузки минимальны.
Выбор в пользу литых высокотвердых шаров обусловлен стремлением к снижению общего потребления электроэнергии. Меньший износ означает сохранение исходного диаметра шара дольше, что поддерживает постоянный энергетический импульс удара. Когда шар изнашивается и уменьшается в диаметре, его масса падает кубически, а эффективность измельчения крупных фракций резко снижается, требуя досыпки новых шаров.
Производитель: ООО «Нинго Люйша Стройматериалы» — экспертиза и масштаб
За качеством и надежностью поставляемой продукции стоит опыт и производственная мощь компании ООО «Нинго Люйша Стройматериалы». Предприятие расположено в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, исторически признанном «столицей износостойкого литья Китая». Это географическое положение обеспечивает нам доступ к лучшим кадровым ресурсам и сырьевой базе в отрасли.
Мы специализируемся на высокотехнологичном литье из легированных сталей, ориентируясь на потребности горнодобывающей, металлургической, строительной и энергетической отраслей. Наша производственная площадка занимает более 18 000 квадратных метров, а проектная годовая мощность составляет 20 000 тонн продукции. Такой масштаб позволяет нам гибко планировать циклы литья и гарантировать стабильность поставок даже для крупных международных контрактов.
Номенклатура нашей продукции включает более 70 типоразмеров и модификаций литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые сплавы). Все изделия разрабатываются с учетом специфики работы в агрессивных средах мельничных установок и дробильного оборудования. Философия управления компании строится на четырех принципах: качество прежде всего, служение клиенту, честность и искренность. Мы не просто отливаем металл — мы создаем устойчивую ценность в промышленных цепочках поставок наших партнеров по всему миру, включая страны СНГ, Юго-Восточной Азии и Латинской Америки.
Технология производства и контроль качества в 2026 году
Производство горных высокотвердых литых шаров — это не просто плавка металла, а сложный металлургический процесс, требующий прецизионного контроля на каждом этапе. В 2026 году наши производственные линии оснащены системами автоматического спектрального анализа и роботизированными комплексами термообработки, что исключает человеческий фактор и обеспечивает стабильность параметров от партии к партии.
Этап 1: Подготовка сырья и легирование
Мы используем отборный лом и ферросплавы строгого химического состава. Ключевыми легирующими элементами являются хром (Cr), марганец (Mn), молибден (Mo) и никель (Ni). Хром формирует карбиды, повышающие твердость. Молибден увеличивает прокаливаемость и жаропрочность. Марганец стабилизирует аустенит и повышает износостойкость. Содержание вредных примесей, таких как сера (S) и фосфор (P), жестко ограничивается уровнем < 0.04%, так как они образуют хрупкие включения, служащие очагами зарождения трещин.
Этап 2: Литье и кристаллизация
Расплавленный металл разливается в песчано-глинистые или металлические формы. Критическим параметром здесь является скорость охлаждения. Слишком быстрое охлаждение может привести к термическим трещинам, слишком медленное — к укрупнению зерна и снижению механических свойств. Мы применяем модификаторы кристаллизации, которые обеспечивают мелкозернистую структуру отливки.
Этап 3: Термообработка (Закалка и Отпуск)
Это самый ответственный этап, определяющий конечные свойства продукта.
Закалка: Нагрев шаров до температуры аустенизации (обычно 850–900°C) с последующим резким охлаждением в масле или водно-полимерной среде. Это фиксирует мартенситную структуру, дающую высокую твердость.
Отпуск: Нагрев до более низких температур (200–400°C) для снятия внутренних напряжений после закалки. Без качественного отпуска шар будет иметь высокое остаточное напряжение и может разрушиться при первом же ударе в мельнице.
Лабораторный контроль (QA/QC)
Каждая партия горных высокотвердых литых шаров проходит обязательные испытания перед отгрузкой в соответствии со стандартизированной системой управления качеством ООО «Нинго Люйша Стройматериалы»:
- Химический анализ: Спектрометрия для подтверждения содержания легирующих элементов.
- Измерение твердости: Выборочная проверка твердости по Роквеллу (HRC) на поверхности и в глубине (после снятия слоя). Разброс значений не должен превышать 2–3 единицы HRC в рамках одной партии.
- Испытание на падение (Drop Test): Серия шаров сбрасывается с высоты 10–12 метров на стальную плиту. Норма — отсутствие видимых трещин и разрушений после 10–15 падений. Это имитирует ударные нагрузки в реальной мельнице.
- Микроструктурный анализ: Исследование шлифов под микроскопом для оценки размера зерна и распределения карбидов.
Диапазон цен на горные высокотвердые литые шары в 2026 году
Ценообразование на промышленные расходные материалы в 2026 году характеризуется высокой волатильностью, связанной с колебаниями цен на ферросплавы и энергоносители. Тем не менее, покупатели могут ориентироваться на следующие базовые диапазоны цен при прямых закупках у производителя. Важно понимать, что цена за килограмм не является единственным показателем эффективности; ключевым метрикой является «стоимость измельчения одной тонны руды».
| Диаметр шара (мм) | Примерная цена (USD/тонна)* | Примерная цена (RUB/тонна)* | Целевое применение |
|---|---|---|---|
| 20 – 40 мм | $1,100 – $1,350 | 95,000 – 115,000 | Доизмельчение, вторичные мельницы |
| 50 – 70 мм | $1,050 – $1,250 | 90,000 – 108,000 | Основное измельчение, средние мельницы |
| 80 – 100 мм | $1,000 – $1,200 | 86,000 – 103,000 | Первичное измельчение, крупные SAG-мельницы |
| 110 – 130 мм | $980 – $1,150 | 84,000 – 99,000 | Крупнотоннажное измельчение, SAG |
* Цены указаны ориентировочно для рынка РФ и СНГ на начало 2026 года без учета НДС и логистики. Точный расчет производится индивидуально исходя из объема заказа и спецификации сплава.
Что влияет на стоимость?
1. Химический состав сплава: Шары с повышенным содержанием хрома (High Chrome) и молибдена стоят дороже из-за стоимости сырья, но служат дольше в абразивных средах. Бюджетные варианты на основе низколегированной стали дешевле, но имеют меньший ресурс.
2. Объем партии: Заказы от 100 тонн позволяют оптимизировать режимы печей термообработки, снижая удельные энергозатраты, что отражается в скидке для клиента.
3. Логистика: Расстояние от завода до рудника. Мы оптимизируем логистику, используя ж/д тупики и партнерские транспортные компании, чтобы снизить долю транспортной составляющей в конечной цене.
4. Сложность литья: Шары малого диаметра (<30 мм) требуют более сложных технологий литья и контроля, так как быстрее остывают и склонны к деформации, что может немного увеличивать их относительную стоимость.
Как выбрать поставщика горных высокотвердых литых шаров
Рынок насыщен предложениями, но не все производители способны обеспечить стабильное качество. Ошибка в выборе поставщика ведет не к экономии, а к потерям миллионов рублей из-за простоев оборудования и перерасхода электроэнергии. При аудите потенциального партнера в 2026 году обращайте внимание на следующие критерии:
- Наличие собственной лаборатории: Поставщик должен предоставлять протоколы испытаний на каждую отгружаемую партию. Если сертификаты «рисуются» постфактум, это красный флаг.
- Опыт работы с аналогичными рудами: Технология измельчения золотой руды отличается от медной или железной. Поставщик должен иметь референс-лист с предприятиями вашего профиля.
- Прозрачность производства: Возможность проведения аудита завода. Реальное производство имеет четкую структуру: плавильный цех, литейный участок, участок термообработки, склад готовой продукции.
- Техническая поддержка: Хороший поставщик не просто отгружает товар, а помогает рассчитать оптимальный шаровой заряд. Мы предлагаем услугу аудита мельницы и рекомендации по балансу диаметров шаров.
- Финансовая устойчивость: Способность держать страховые запасы на складе для обеспечения бесперебойных поставок в случае сбоев в логистике клиента.
Применение и отраслевые сценарии использования
Эффективность горных высокотвердых литых шаров максимально раскрывается в специфических условиях эксплуатации. Рассмотрим два реальных инженерных кейса, демонстрирующих влияние правильного выбора мелющих тел на экономику процесса.
Сценарий 1: Измельчение медно-порфировых руд
Условия: Крупная обогатительная фабрика, мощность 20 млн тонн руды в год. Руда средней абразивности, содержание меди 0.6%. Используются SAG-мельницы диаметром 12 метров.
Проблема: Использование стандартных кованых шаров приводило к быстрому износу (удельный расход 1.2 кг/тонну) и нестабильному грансоставу, что ухудшало флотацию.
Решение: Переход на горные высокотвердые литые шары диаметром 125 мм с добавлением шаров 80 мм для поддержания плотности заряда. Твердость 62 HRC.
Результат:
- Снижение удельного расхода шаров до 0.75 кг/тонну (-37%).
- Повышение извлечения меди на 0.4% за счет более стабильного раскрытия сростков.
- Экономия электроэнергии на 3 кВт·ч на тонну руды благодаря поддержанию оптимального веса заряда.
Сценарий 2: Доизмельчение золотосодержащих кварцитов
Условия: Небольшая фабрика, руда высокой твердости (до 18–20 по шкале Протодьяконова). Требуется тонкое измельчение до 74 мкм (-200 mesh) для цианирования.
Проблема: Высокий абразивный износ футеровки и шаров. Частые остановки на замену футеровки.
Решение: Применение шаров малого диаметра (40 и 50 мм) из высокохромистого сплава с твердостью 66 HRC.
Результат:
- Увеличение срока службы футеровки на 40%.
- Снижение загрязнения пульпы железом (меньше абразивного износа = меньше железа в пульпе), что критично для последующей гидрометаллургии.
- Общая стоимость владения (TCO) снизилась на 15% несмотря на более высокую начальную цену шаров.
Инженерный расчет шарового заряда: практические рекомендации
Закупка шаров — это лишь часть задачи. Вторая часть — правильная загрузка мельницы. Неправильный баланс диаметров приводит к «разбалансировке» процесса. Крупные шары могут быть избыточны для мягкой руды, вызывая излишний износ футеровки, а мелкие шары не справятся с крупными кусками, создавая циркулирующую нагрузку.
Базовые принципы формирования заряда:
1. Максимальный диаметр: Определяется размером наибольших кусков руды на питании. Существует эмпирическая формула: D_шара_max ≈ k * d_кускa_max, где k — коэффициент, зависящий от твердости руды (обычно 0.2–0.3).
2. Многофракционный заряд: Вместо одного диаметра рекомендуется использовать смесь. Например: 40% шаров Ø100 мм, 30% Ø80 мм, 30% Ø60 мм. Это обеспечивает плотную упаковку и непрерывность процесса измельчения по всем размерам частиц.
3. Регулярная досыпка: По мере износа шары уменьшаются в размере. Необходимо регулярно (ежесменно или еженедельно) добавлять новые шары максимального диаметра, чтобы компенсировать убыль массы и поддерживать средний диаметр заряда на проектном уровне.
Инженерное замечание: Не стоит стремиться к максимальной твердости шаров во всех случаях. Для руд с высоким содержанием глинистых материалов чрезмерно твердые шары могут способствовать налипанию материала на футеровку («зализыванию»), снижая полезный объем мельницы. В таких случаях требуется компромиссное решение по твердости и шероховатости поверхности.
Сравнение моделей и типичные ошибки при выборе
При закупке горных высокотвердых литых шаров технические директора и снабженцы часто допускают системные ошибки. Ниже приведена таблица сравнения подходов и рисков.
| Параметр | Правильный подход (Рекомендуемый) | Типичная ошибка | Последствия ошибки |
|---|---|---|---|
| Критерий выбора | Удельный расход (кг/тонну руды) + Энергоэффективность | Минимальная цена за кг шара | Рост общего расхода, перерасход электроэнергии, простои |
| Твердость | Подбор под абразивность руды (58–68 HRC) | Заказ максимальной твердости (70+ HRC) всегда | Раскол шаров, повреждение футеровки, загрязнение пульпы |
| Поставщик | Производитель с лабораторией и техподдержкой | Трейдера без технического бэкграунда | Отсутствие претензионной работы, нестабильное качество |
| Логистика | Плановые поставки с запасом 2–3 недели | Закупка «точно в срок» без страхового запаса | Риск остановки мельницы из-за сбоя в доставке |
Логистика и экспортные возможности
В 2026 году логистические цепочки адаптировались к новым реалиям. Мы обеспечиваем доставку горных высокотвердых литых шаров по всей территории России, Казахстана, Узбекистана и других стран СНГ. Благодаря мощностям завода в провинции Аньхой и налаженным экспортным каналам, мы гарантируем своевременность поставок.
Варианты отгрузки:
- Ж/д транспорт: Отгрузка в полувагонах или контейнерах. Наиболее экономичный вариант для партий свыше 60 тонн.
- Автотранспорт: Для срочных поставок и небольших партий (до 20 тонн). Используем бортовые машины с манипуляторами для удобства разгрузки на площадках клиентов.
- Упаковка: Шары могут отгружаться насыпью (bulk) или в биг-бэгах (МКР) по 1–2 тонны. Упаковка в биг-бэги облегчает учет расхода и снижает потери при перегрузке, но увеличивает стоимость тары.
FAQ: Часто задаваемые вопросы о горных высокотвердых литых шарах
В: Какой срок службы горных высокотвердых литых шаров?
О: Срок службы не измеряется во времени, он измеряется в тоннах переработанной руды. Удельный расход составляет от 0.6 до 1.2 кг на тонну руды в зависимости от абразивности породы и размера мельницы. В абсолютных значениях один шар может работать от нескольких недель до нескольких месяцев, постепенно уменьшаясь в диаметре.
В: Можно ли смешивать шары разных производителей в одной мельнице?
О: Технически можно, но не рекомендуется. Разные сплавы имеют разную плотность и скорость износа. Это приводит к неравномерному распределению нагрузки и затрудняет точный расчет баланса заряда. Лучше использовать продукцию одного производителя для стабильности процесса.
В: Как хранить литые шары на складе?
О: Шары следует хранить на ровных, твердых площадках, защищенных от застаивания воды. Хотя они устойчивы к коррозии благодаря высокому содержанию хрома, длительное хранение во влажной среде может привести к поверхностной ржавчине, которая, однако, быстро стирается в первые часы работы мельницы и не влияет на эксплуатационные свойства.
В: Предоставляете ли вы пробную партию?
О: Да, мы понимаем важность тестирования. Для крупных потребителей возможна отгрузка пробной партии (минимум 10–20 тонн) для проведения промышленных испытаний с последующим анализом эффективности и корректировкой условий основного контракта.
В: Соответствуют ли ваши шары экологическим стандартам?
О: Да, производство соответствует нормам EAC и ISO 14001. Мы минимизируем выбросы при литье и используем рециклинг лома. Сами шары являются инертным материалом и не выделяют токсичных веществ в процессе эксплуатации.
Заключение и рекомендации по закупке
Выбор горных высокотвердых литых шаров в 2026 году — это стратегическое решение, влияющее на себестоимость конечного концентрата. Экономия на качестве мелющих тел иллюзорна и быстро нивелируется ростом энергозатрат и расходов на ремонт футеровки. Сотрудничество с прямым производителем, таким как ООО «Нинго Люйша Стройматериалы», гарантирует не только конкурентную цену, но и техническую экспертизу, необходимую для оптимизации вашего обогатительного передела.
Мы готовы провести бесплатный аудит вашего текущего шарового заряда и предложить индивидуальное решение, которое снизит удельные затраты на измельчение. Не позволяйте неэффективному расходу материалов съедать вашу маржу.
Готовы оптимизировать расходы на измельчение?
Свяжитесь с нашими инженерами сегодня для получения коммерческого предложения и расчета экономии для вашего конкретного месторождения.
Запросить расчет стоимости и технические характеристики
Смотрите также: Каталог мелющих тел | Технические условия (ТУ) | Кейсы внедрения