Горные мелющие шары из сплавов: цены от производителя 2026
2026-08-20
- Горные мелющие шары из сплавов: цены от производителя и технические спецификации 2026
- Что такое горные мелющие шары из сплавов и их классификация
- Где применяются горные мелющие шары из сплавов: отраслевая специфика
- Основные технические характеристики и стандарты качества
- Как выбрать горные мелющие шары из сплавов: алгоритм подбора
- Производственные возможности и контроль качества: пример лидера отрасли
- Диапазон цен на горные мелющие шары из сплавов в 2026 году
- Логистика, экспорт и условия поставки
- Типичные ошибки при выборе и эксплуатации
- Сравнение технологий производства: Литье vs Ковка
- FAQ: Часто задаваемые вопросы о горных мелющих шарах
- Заключение и рекомендации по закупке
Горные мелющие шары из сплавов: цены от производителя и технические спецификации 2026
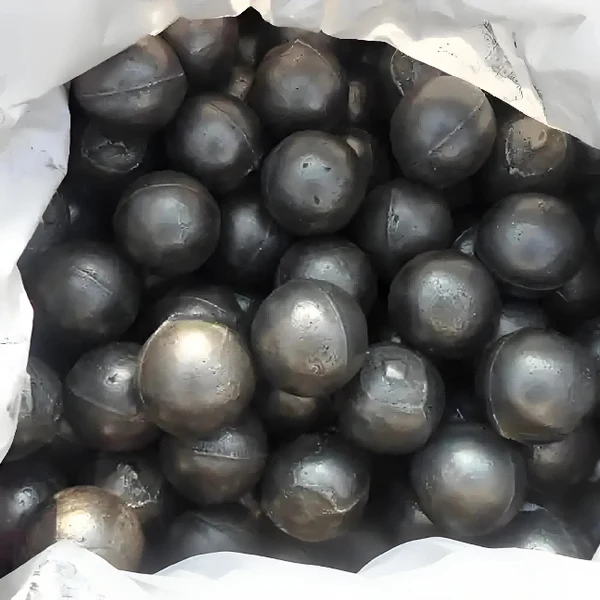
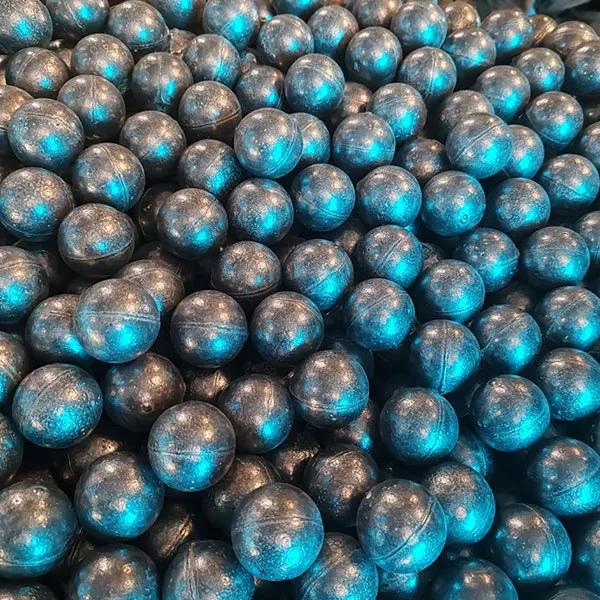
Горные мелющие шары из сплавов представляют собой высокотехнологичные расходные материалы, критически важные для процесса тонкого измельчения руды на обогатительных фабриках. В условиях роста энергозатрат и ужесточения требований к дисперсности конечного продукта в 2026 году, выбор правильного типа мелющих тел становится определяющим фактором рентабельности горнодобывающего предприятия. Данные изделия изготавливаются путем легирования чугуна или стали элементами such as хром (Cr), молибден (Mo), марганец (Mn) и никель (Ni), что позволяет достичь твердости поверхности до 60–65 HRC при сохранении ударной вязкости ядра.
Основная ценность использования легированных шаров заключается не только в их первоначальной стоимости, но и в совокупной стоимости владения (TCO). Правильно подобранный сплав снижает удельный расход мелющих тел с типовых 1.2–1.5 кг/тонну руды до 0.8–0.9 кг/тонну, одновременно повышая производительность мельниц на 15–20%. Для закупщиков и главных технологов понимание металлургических нюансов и ценообразования является ключом к оптимизации бюджета. Ниже представлен детальный анализ рынка, технических характеристик и стратегий закупки горных мелющих шаров из сплавов, актуальных для текущего производственного цикла.
Что такое горные мелющие шары из сплавов и их классификация
Мелющие шары — это не просто куски металла. Это результат сложного термохимического процесса, где микроструктура материала определяет его поведение внутри барабанной мельницы. В отличие от стандартных чугунных шаров, горные мелющие шары из сплавов обладают гетерогенной структурой. Внешний слой (обод) формируется с высокой концентрацией карбидов хрома, обеспечивая износостойкость, тогда как сердцевина сохраняет аустенитную или мартенситную структуру, способную поглощать ударные нагрузки без хрупкого разрушения.
В промышленной практике 2026 года принята следующая классификация по химическому составу и методу производства:
- Высокохромистые белые чугуны (Hi-Cr): Содержание хрома от 10% до 30%. Характеризуются наличием эвтектических карбидов Cr7C3. Идеальны для абразивного износа при низком уровне ударных нагрузок (например, в трубных мельницах).
- Низколегированные стали: Содержат до 3% легирующих элементов. Проходят закалку и отпуск. Обладают высокой ударной вязкостью, подходят для крупных шаров (диаметром >100 мм) в первичных стадиях измельчения.
- Многокомпонентные сплавы (Complex Alloys): Включают добавки молибдена, меди и редкоземельных металлов. Позволяют точно настраивать баланс между твердостью и вязкостью под конкретный тип руды (медная, золотосодержащая, железная).
- Биметаллические композиты: Инновационное решение, где оболочка из высокохромистого сплава наплавляется на сердцевину из мягкой стали. Это обеспечивает максимальную экономии материала при сохранении эксплуатационных свойств.
Выбор конкретного типа зависит от механизма износа в вашей мельнице. Если преобладает истирание (абразия), необходим высокий процент карбидов. Если преобладает удар (impact), критична вязкость матрицы. Ошибка в этом выборе приводит либо к быстрому стиранию шара («лысый» шар), либо к его раскалыванию, что может повредить футеровку мельницы.
Где применяются горные мелющие шары из сплавов: отраслевая специфика
Применение горных мелющих шаров из сплавов охватывает широкий спектр индустрий, однако требования к качеству продукции варьируются в зависимости от перерабатываемого сырья. Понимание этих различий необходимо для корректного технического задания поставщику.
Черная металлургия и обогащение железной руды
Железная руда характеризуется высокой абразивностью. Здесь используются шары диаметром от 40 до 120 мм. Основной вызов — постоянный контакт с твердыми минералами (магнетит, гематит). Сплавы с содержанием хрома 12–15% показывают наилучшие результаты. Важно отметить, что в автогенных мельницах (SAG mills) размер шаров может достигать 125–150 мм, и здесь на первый план выходит усталостная прочность сплава, чтобы предотвратить образование трещин от многократных ударов.
Цветная металлургия (Медь, Золото, Цинк)
Руды цветных металлов часто имеют более сложную минералогию и требуют более тонкого измельчения для вскрытия полезных компонентов. Медные руды могут содержать сульфиды, которые создают специфическую коррозионно-абразивную среду. В таких случаях рекомендуются сплавы с добавлением никеля и молибдена, которые повышают коррозионную стойкость. Диаметр шаров обычно меньше (20–60 мм) на стадии доизмельчения в шаровых мельницах.
Цементная промышленность и нерудные материалы
Хотя цемент не является «горной» отраслью в строгом смысле, технологии схожи. Измельчение клинкера требует экстремальной твердости. Здесь доминируют высокохромистые шары (Cr > 20%) с твердостью выше 60 HRC. Однако для горнодобывающих компаний, имеющих собственные цементные производства для инфраструктурных нужд, этот сегмент также актуален.
Энергетика и угольная пыль
Измельчение угля для ТЭС требует учета взрывобезопасности и специфики зольности. Шары должны обладать низким искрообразованием и устойчивостью к средним ударным нагрузкам. Часто используются среднехромистые сплавы.
Основные технические характеристики и стандарты качества
При закупке горных мелющих шаров из сплавов инженерно-технический отдел должен оперировать конкретными физико-механическими параметрами, а не общими фразами о «высоком качестве». В 2026 году рынок ориентируется на следующие ключевые метрики:
| Параметр | Описание и влияние на работу | Типичные значения (для Hi-Cr) |
|---|---|---|
| Химический состав (C, Cr, Si, Mn) | Определяет потенциал твердости и структуру карбидов. Углерод формирует карбиды, хром стабилизирует их. | C: 2.0–3.5%, Cr: 10–30% |
| Твердость (HRC) | Сопротивление поверхностному износу. Измеряется на поверхности и в глубине (для оценки прокаливаемости). | Поверхность: ≥ 58 HRC Центр: ≥ 45 HRC |
| Ударная вязкость (ak, Дж/см²) | Способность поглощать энергию удара без разрушения. Критично для крупных диаметров. | ≥ 12–15 Дж/см² |
| Износостойкость (g/kWh) | Количество граммов шара, стирающегося на 1 кВт·ч затраченной энергии. Главный экономический показатель. | < 15–20 g/kWh (зависит от руды) |
| Падение прочности (Drop Test) | Тест на целостность. Шар сбрасывают с высоты до разрушения. | > 15,000 падений для Ø 50мм |
| Микроструктура | Размер и распределение карбидов. Мелкие, равномерно распределенные карбиды лучше крупных игольчатых. | Карбиды типа M7C3 |
Важно требовать у производителя сертификаты соответствия ГОСТ или международным стандартам (ASTM A532 для белых чугунов). Отсутствие лабораторных данных по каждой партии — красный флаг. Качественный производитель предоставляет протоколы испытаний с указанием твердости каждого третьего шара из выборки и результатов металлографического анализа.
Как выбрать горные мелющие шары из сплавов: алгоритм подбора
Процесс выбора не должен быть интуитивным. Он базируется на аудите текущих условий эксплуатации. Следующий пошаговый алгоритм поможет минимизировать риски при смене поставщика или типа мелющих тел.
- Анализ входных данных руды: Определите индекс Бонда (Bond Work Index) вашей руды. Чем выше индекс, тем больше энергии требуется на измельчение, и тем важнее ударная прочность шаров. Также оцените абразивность (SiO2 content).
- Аудит мельницы: Каков диаметр мельницы? Какая скорость вращения? Какой тип футеровки используется? Высота подъема шаров определяет силу удара. В больших мельницах (SAG) ударная нагрузка максимальна.
- Определение размера шаров (Ball Charge): Не существует универсального размера. Обычно используется смесь шаров разных диаметров (например, 100 мм, 80 мм, 60 мм) для обеспечения плотной упаковки и эффективного захвата материала разного размера. Соотношение подбирается экспериментально или через моделирование.
- Выбор сплава:
- Для высокого удара: Низколегированная сталь или биметалл.
- Для высокой абразии: Высокохромистый чугун (Cr 15–28%).
- Для смешанного режима: Среднехромистые сплавы с модификаторами (Mo, Cu).
- Пилотные испытания: Никогда не заменяйте всю загрузку сразу. Загрузите тестовую партию (5–10% от общего объема) и мониторьте расход в течение 1–2 месяцев. Сравните удельный расход (кг/т) с базовой линией.
Инженерное примечание: Часто клиенты ошибочно выбирают шары с максимальной заявленной твердостью. Однако если твердость превышает 62–63 HRC для крупных шаров (>80 мм) без соответствующей вязкости, риск микротрещин возрастает экспоненциально. Лучше иметь шар с твердостью 58–60 HRC, который работает стабильно, чем 64 HRC, который крошится.
Производственные возможности и контроль качества: пример лидера отрасли
Теоретические знания о сплавах должны подкрепляться возможностями реального производства. Надежность поставок и стабильность качества напрямую зависят от технологической базы завода-изготовителя. Ярким примером предприятия, успешно интегрирующего передовые литейные технологии и строгий контроль качества, является ООО «Нинго Люйша Стройматериалы».
Расположенное в зоне экономического развития Чжунси (город Нинго, провинция Аньхой, Китай) — регионе, признанном «столицей износостойкого литья», это современное промышленное предприятие специализируется на производстве высокотехнологичных литых изделий из легированных сталей. Производственная площадка компании занимает более 18 000 квадратных метров, а проектная годовая мощность составляет 20 000 тонн, что позволяет оперативно выполнять крупные заказы для горнодобывающей, металлургической и энергетической отраслей.
Ключевым преимуществом ООО «Нинго Люйша Стройматериалы» является глубокая экспертиза в составах сплавов. Компания выпускает более 70 типоразмеров и модификаций продукции, дифференцированных по содержанию хрома: от низкохромистых до специальных высокохромистых литых шаров и поковок. Такая широкая номенклатура позволяет подобрать оптимальное решение для любых условий эксплуатации — будь то агрессивная среда медных рудников или высокие ударные нагрузки на железорудных фабриках.
Особое внимание на предприятии уделяется системе управления качеством. Каждая партия проходит комплекс испытаний, включающий химический анализ, проверку твердости, ударной вязкости и микроструктуры. Соблюдение строгих термических режимов обработки и контроль состава шихты гарантируют, что заявленные характеристики (такие как твердость 60+ HRC и высокая ударная вязкость) будут соответствовать реальным показателям каждой поставки. Этот подход полностью соответствует требованиям 2026 года к прозрачности и надежности цепочек поставок износостойких материалов.
Диапазон цен на горные мелющие шары из сплавов в 2026 году
Ценообразование на горные мелющие шары из сплавов в 2026 году подвержено влиянию нескольких макроэкономических и отраслевых факторов. Прямая зависимость от биржевых цен на феррохром, лом черных металлов и энергоносители делает цену динамичной. Тем не менее, можно выделить ориентировочные диапазоны для планирования бюджета.
Факторы, влияющие на стоимость
- Содержание хрома и легирующих добавок: Хром — самый дорогой компонент. Шары с 28% Cr будут значительно дороже шаров с 10% Cr. Добавки молибдена и никеля также существенно увеличивают цену, но могут окупиться за счет срока службы.
- Диаметр шара: Производство мелких шаров (<40 мм) требует более точного литья и контроля, что может увеличивать удельную стоимость за тонну по сравнению с крупными шарами, хотя сырьевой расход на тонну одинаков.
- Объем заказа: Оптовые контракты (от 500 тонн) позволяют фиксировать цены и получать скидки на логистику.
- Логистика и геолокация: Расстояние от завода-производителя до рудника. Транспортировка тяжелых грузов составляет значительную часть конечной цены.
- Качество контроля: Продукция с полным циклом лабораторного контроля (спектральный анализ, термообработка с регистрацией температурных графиков) стоит дороже, чем «гаражное» литье.
Ориентировочные цены (EXW / FCA)
Цены указаны в условных единицах для сравнения относительной стоимости различных типов продукции. Актуальные коммерческие предложения требуют запроса у производителя.
| Тип сплава | Содержание Cr (%) | Относительная цена | Ожидаемый срок службы (относительно) |
|---|---|---|---|
| Низкохромистый чугун | 2–5% | $ (Базовая) | 1.0x |
| Среднехромистый сплав | 8–12% | $$ (+20-30%) | 1.3x – 1.5x |
| Высокохромистый сплав | 15–20% | $$$ (+40-60%) | 1.8x – 2.2x |
| Супер-хром / Легированный Mo | 25–30% + Mo | $$$$ (+80-100%) | 2.5x – 3.0x |
Важно: Самая низкая цена за тонну не означает самую низкую стоимость измельчения. Если дорогие шары служат в 2.5 раза дольше и обеспечивают лучшую производительность мельницы, их использование экономически целесообразно. Расчет должен вестись по показателю Cost per Ton Ground (стоимость измельчения одной тонны руды), а не Cost per Ton of Balls.
Логистика, экспорт и условия поставки
При работе с производителями горных мелющих шаров из сплавов важно учитывать логистические нюансы. Мелющие тела — это тяжеловесный груз с низкой удельной стоимостью, поэтому логистика может составлять до 30–40% от итоговой цены для удаленных регионов.
- Упаковка: Стандартная отгрузка осуществляется в биг-бэгах (МКР) по 1–1.5 тонны или навалом в контейнерах/вагонах. Упаковка в биг-бэги предпочтительнее для удобства разгрузки на складе потребителя и снижения потерь при перевалке.
- Таможенное оформление: Коды ТН ВЭД для литых изделий из чугуна и стали требуют внимательного заполнения документов во избежание задержек на границе. Наличие сертификатов происхождения обязательно для льготного налогообложения в ряде стран.
- Сроки производства: Крупные партии (более 100 тонн) требуют времени на плавку, литье, термообработку (которая может длиться несколько суток для крупных партий в печах) и охлаждение. Стандартный срок исполнения заказа — 3–5 недель.
Типичные ошибки при выборе и эксплуатации
Анализ отказов на обогатительных фабриках выявляет ряд повторяющихся ошибок, которых следует избегать при закупке и использовании горных мелющих шаров из сплавов.
1. Игнорирование качества воды и пульпы.
Химический состав пульпы (pH, наличие хлоридов или сульфатов) влияет на коррозионный износ. В кислых средах обычные чугуны корродируют быстрее, теряя массу не из-за механического истирания, а из-за химической реакции. В таких случаях необходимы сплавы с повышенной коррозионной стойкостью.
2. Неправильная начальная загрузка.
Запуск мельницы с неправильным соотношением размеров шаров приводит к неэффективному использованию объема барабана. Слишком мелкие шары не обладают достаточной кинетической энергией для дробления крупных кусков руды, а слишком крупные оставляют много пустот, снижая вероятность контакта с материалом.
3. Отсутствие контроля твердости входящего потока.
Если руда становится тверже (например, при переходе на новый горизонт карьера), старые параметры шаров могут стать неэффективными. Необходимо регулярно проводить минералогический анализ руды и корректировать марку используемых шаров.
4. Покупка исключительно по цене.
Рынок насыщен продукцией низкого качества, где заявленный процент хрома не соответствует реальному. Экономия 10% на цене шаров может привести к росту расхода на 50% и простоям мельницы из-за частой досыпки. Требуйте независимую лабораторную экспертизу первой партии.
Сравнение технологий производства: Литье vs Ковка
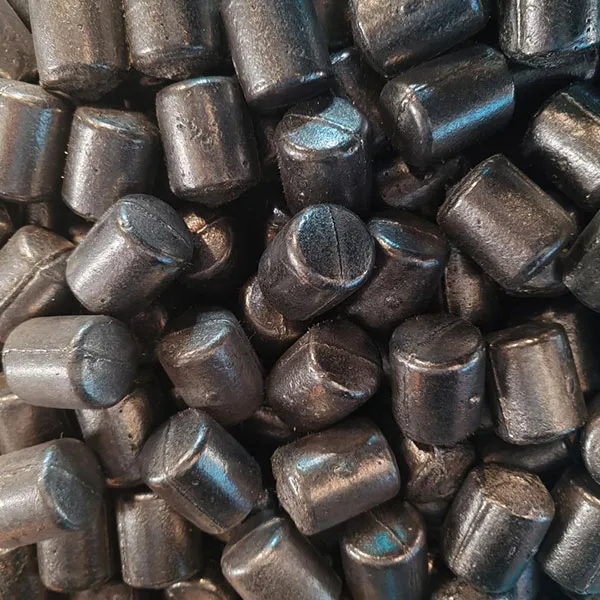
Хотя тема статьи посвящена сплавам (преимущественно литым), важно понимать место кованых шаров в общей картине. Кованые шары изготавливаются из стали методом горячей деформации.
| Критерий | Литые шары из сплавов (Cast) | Кованые шары (Forged) |
|---|---|---|
| Структура | Литая, возможна пористость, наличие карбидов | Волокнистая, плотная, однородная |
| Твердость | Очень высокая (до 65 HRC) | Средняя/Высокая (до 55–58 HRC) |
| Ударная вязкость | Ниже (хрупкость выше) | Очень высокая |
| Применение | Абразивный износ, тонкое измельчение | Высокоударные нагрузки, крупные диаметры |
| Стоимость | Зависит от легирующих элементов | Зависит от энергии ковки и стали |
Рекомендация: Для современных крупных SAG-мельниц часто используют гибридную загрузку: крупные кованые шары для основного удара и мелкие литые высокохромистые шары для доизмельчения. Это позволяет совместить преимущества обеих технологий.
FAQ: Часто задаваемые вопросы о горных мелющих шарах
Как долго служат горные мелющие шары из сплавов?
Срок службы измеряется не во времени, а в количестве переработанной руды или киловатт-часах. Типичный расход составляет от 0.5 до 1.5 кг на тонну руды. Временной интервал зависит от производительности мельницы. Высокохромистые шары служат в 2–3 раза дольше обычных чугунных.
Можно ли смешивать шары разных производителей?
Технически да, но не рекомендуется. Разные сплавы имеют разную твердость и плотность. Более твердые шары будут интенсивнее изнашивать более мягкие, а также футеровку мельницы неравномерно. Это затрудняет точный расчет расхода и оптимизацию загрузки. Лучше использовать продукцию одного проверенного поставщика.
Какой минимальный объем заказа?
Это зависит от политики производителя. Крупные заводы обычно работают с партиями от 50–100 тонн, так как одна плавка в печи составляет именно такой объем. Для небольших фабрик возможны сборные контейнерные поставки, но цена за тонну будет выше.
Влияет ли термообработка на цену?
Да, существенно. Закалка и отпуск требуют затрат энергии и времени, а также использования печей с контролируемой атмосферой. Однако именно термообработка переводит металл в нужное структурное состояние (мартенсит), обеспечивая заявленную твердость. Шары без правильной термообработки («сырые») быстро выйдут из строя.
Как проверить качество шаров при приемке?
1. Визуальный осмотр на наличие трещин, раковин, наплывов.
2. Замер твердости портативным твердомером (выборочно).
3. Проверка диаметра (допуски обычно ±2–3 мм).
4. Требование паспорта качества с результатами спектрального анализа плавки.
5. Выборочный краш-тест (разбивание нескольких шаров молотом для оценки хрупкости).
Заключение и рекомендации по закупке
Выбор горных мелющих шаров из сплавов в 2026 году — это стратегическое решение, влияющее на операционные расходы всего горнодобывающего предприятия. Переход от покупки «просто шаров» к управлению эффективностью измельчения через подбор оптимального сплава позволяет снизить энергопотребление и увеличить throughput (пропускную способность) фабрики.
Мы рекомендуем подход, основанный на данных: проводите регулярные аудиты износа, тестируйте новые марки сплавов на небольших партиях и выстраивайте долгосрочные отношения с производителями, способными обеспечить стабильность химического состава и логистики. Не гонитесь за самой низкой ценой за тонну; смотрите на стоимость владения и надежность поставок.
Для получения индивидуального расчета, подбора оптимального сплава под вашу руду и запроса актуальных цен на горные мелющие шары из сплавов, свяжитесь с нашими техническими специалистами. Мы предоставляем полный цикл поддержки: от лабораторного анализа образцов вашей руды до разработки схемы загрузки мельницы.
Готовы оптимизировать затраты на измельчение?
→ Запросить коммерческое предложение и техническую консультацию