Специальные высокохромистые литые поковки: производитель и цены 2026
2026-08-24
- Специальные высокохромистые литые поковки: определение, применение и рыночная ситуация в 2026 году
- Технологические особенности и металлургия специальных высокохромистых сплавов
- Ключевые отрасли применения и инженерные кейсы 2026 года
- Сравнительный анализ материалов: Выбор оптимального сплава
- Факторы ценообразования на рынке 2026 года
- Как выбрать надежного производителя: Чек-лист для закупщика
- Практический пример: опыт ООО «Нинго Люйша Стройматериалы»
- Типичные ошибки при эксплуатации и обслуживании
- Часто задаваемые вопросы (FAQ)
- Заключение и стратегия закупок
Специальные высокохромистые литые поковки: определение, применение и рыночная ситуация в 2026 году
Специальные высокохромистые литые поковки представляют собой класс прецизионных металлоизделий, изготавливаемых методом литья с последующей ковкой или горячей деформацией, где содержание хрома превышает 12–14%, а часто достигает 25–30% и более. В условиях промышленного производства 2026 года эти компоненты критически важны для оборудования, работающего в экстремальных условиях абразивного износа, высокотемпературной коррозии и ударных нагрузок. Основное отличие от стандартных стальных отливок заключается в уникальной микроструктуре карбидов хрома, обеспечивающей твердость до 65 HRC при сохранении достаточной вязкости сердцевины.
Для инженеров-закупщиков и технических директоров предприятий горнодобывающей, цементной и энергетической отраслей выбор правильного поставщика таких поковок определяет не только капитальные затраты (CAPEX), но и операционные расходы (OPEX) на протяжении всего жизненного цикла оборудования. Рынок 2026 года характеризуется смещением фокуса с простой цены за килограмм металла на общую стоимость владения (TCO). Специальные высокохромистые сплавы, такие как Cr26, Cr28 и модифицированные версии с добавками молибдена и никеля, становятся стандартом для мельниц, дробилок и насосов, перекачивающих гидроабразивные смеси. Данная статья предоставляет глубокий технический анализ, обзор ценообразования и руководство по выбору производителя, опираясь на реальные данные испытаний и логику B2B-закупок.
Технологические особенности и металлургия специальных высокохромистых сплавов
Понимание физико-химических процессов, происходящих при создании специальных высокохромистых литых поковок, необходимо для обоснования их стоимости и выбора марки стали. В основе лежит эвтектическая система железо-углерод-хром. При содержании хрома выше 12% формируется сплошной каркас из карбидов типа M7C3, которые значительно тверже матрицы. Однако именно технология «литье + ковка» или литье в комбинации с термообработкой под давлением позволяет устранить ликвацию и повысить однородность структуры.
Микроструктура и влияние легирующих элементов
Ключевым фактором износостойкости является объемная доля карбидов. В сплавах с содержанием хрома 26–28% она может достигать 25–30%. Карбиды хрома действуют как жесткий скелет, сопротивляющийся проникновению абразивных частиц. Матрица же должна обладать определенной упругостью, чтобы поглощать энергию удара без разрушения. В 2026 году производители активно используют микролегирование:
- Молибден (Mo): Повышает прокаливаемость и термостойкость. Предотвращает охрупчивание при температурах выше 400°C. Оптимальное содержание — 1.5–2.5%.
- Никель (Ni): Стабилизирует аустенитную структуру, улучшая ударную вязкость. Критичен для деталей, работающих при низких температурах или под сильными динамическими нагрузками.
- Марганец (Mn): Увеличивает глубину прокаливания. Однако его избыток (>2.5%) может снижать коррозионную стойкость.
- Редкоземельные металлы (Ce, La): Современные добавки для модификации формы карбидов, превращения их из пластинчатых в глобулярные, что существенно повышает усталостную прочность.
Инженерный нюанс: многие покупатели ошибочно полагают, что чем выше твердость, тем лучше износостойкость. Это верно только для чистого абразивного износа (скольжение). При наличии ударных нагрузок излишняя хрупкость высокохромистого чугуна приводит к скалыванию кромок. Здесь на помощь приходят технологии контролируемой ковки литой заготовки, которые уплотняют металл и выравнивают зерно.
Процесс производства: от плавки до финишной обработки
Производство специальных высокохромистых литых поковок требует строгого контроля на каждом этапе. Нарушение температурного режима даже на 50°C может привести к росту зерна и падению механических свойств.
- Подготовка шихты и плавка: Используется индукционная или дуговая плавка. Важно минимизировать содержание фосфора и серы (<0.05%), так как они образуют хрупкие прослойки по границам зерен.
- Литье: Применяются методы литья в песчано-глинистые формы или по выплавляемым моделям (Lost Foam) для сложных геометрий. Для поковок создаются заготовки с запасом на усадку и последующую деформацию.
- Горячая ковка/деформация: Литая заготовка нагревается до ковочной температуры (1100–1150°C) и подвергается давлению. Этот этап разрушает крупнозернистую литую структуру, устраняет внутренние пустоты и повышает плотность металла.
- Термообработка: Закалка с воздуха или масла и последующий отпуск. Для высокохромистых сплавов характерна воздушная закалка, так как высокая легированность замедляет охлаждение. Отпуск проводится при 250–350°C для снятия напряжений.
- Контроль качества: Ультразвуковой контроль (УЗК) на наличие внутренних дефектов, рентгеноскопия критических зон и измерение твердости по всей поверхности.
Ключевые отрасли применения и инженерные кейсы 2026 года
Спрос на специальные высокохромистые литые поковки диктуется условиями эксплуатации. В 2026 году основные потребители — это отрасли, где простой оборудования стоит дороже, чем сама деталь. Рассмотрим конкретные сценарии использования с цифрами и техническими параметрами.
Горнодобывающая промышленность: Дробление и измельчение
В конусных и щековых дробилках, а также в мельницах самоизмельчения (SAG/Ball mills), материалы подвергаются сочетанию высокоэнергетического удара и абразивного трения.
Кейс №1: Била роторные дробилки.
На одном из медно-молибденовых комбинатов в 2025 году была проведена замена бил из стандартного высокомарганцовистой стали (Hadfield steel, GOST 977-88) на била из сплава Cr26Mo2.
Исходные данные:
– Материал руды: кварц-слюдистые сланцы, абразивность 0.85.
– Размер кусков на входе: до 400 мм.
– Производительность дробилки: 1200 т/ч.
Результаты:
– Ресурс бил из марганцовистой стали: 480 часов.
– Ресурс бил из высокохромистого сплава: 1150 часов.
– Экономия на замене: сокращение простоев на 65%. Несмотря на то, что цена высокохромистых поковок была на 40% выше, общая стоимость тонны переработанной руды снизилась на 18% за счет уменьшения частоты остановок.
Цементная промышленность: Термическая и абразивная нагрузка
В цементных печах и холодильниках клинкера детали работают при температурах до 800–1000°C в среде агрессивной пыли.
Кейс №2: Колосники холодильника клинкера.
Стандартные жаропрочные стали быстро деформируются и окисляются. Использование специальных высокохромистых литых поковок из сплава Cr25Ni20Si2 позволяет решить проблему.
Параметры:
– Температура рабочей зоны: 950°C.
– Цикличность нагрева/охлаждения: каждые 4 часа.
Инженерное наблюдение: Высокое содержание кремния и хрома создает плотную оксидную пленку, предотвращающую дальнейшее окисление. Срок службы увеличился с 8 месяцев до 2.5 лет. Важно отметить, что литейная структура здесь часто предпочтительнее кованой из-за сложной формы колосников, но элементы крепления, подвергающиеся ударам, выполняются коваными из аналогичного сплава.
Энергетика и Гидротранспорт: Насосы для пульпы
Золаудаление и перекачка хвостов обогащения требуют материалов, устойчивых к гидроабразивному износу.
- Рабочие колеса шламовых насосов: Скорость потока 5–8 м/с, концентрация твердых частиц до 30%. Сплавы Cr27K2M3 показывают износостойкость в 5–7 раз выше, чем серый чугун.
- Сопла гидромониторов: Давление до 20 МПа. Здесь критична однородность структуры. Любая пора в специальной высокохромистой литой поковке становится очагом эрозии, приводящим к быстрому разрушению сопла.
Сравнительный анализ материалов: Выбор оптимального сплава
Не существует «универсального» материала. Выбор между различными марками высокохромистых сплавов и альтернативами зависит от соотношения «удар/абразив». Ниже приведена таблица сравнения, актуальная для закупок в 2026 году.
| Параметр | Высокомарганцовистая сталь (ГЛ-13Л) | Высокохромистый чугун (ЧХ28) | Спец. высокохромистая поковка (Cr26Mo2) | Керамика / Композиты |
|---|---|---|---|---|
| Твердость (HRC) | 180–220 HB (упрочняется до 300 HB в работе) | 58–62 HRC | 60–65 HRC | > 80 HRC (эквивалент) |
| Ударная вязкость | Очень высокая | Низкая | Средняя/Высокая (благодаря ковке) | Очень низкая |
| Абразивная износостойкость | Низкая | Очень высокая | Экстремально высокая | Максимальная |
| Термостойкость | До 300°C | До 600°C | До 800°C (с добавками Ni/Si) | До 1000°C+ |
| Стоимость (относительная) | 1.0x | 1.8x | 2.5x – 3.0x | 4.0x+ |
| Рекомендуемое применение | Крупные камни, высокий удар | Чистый абразив, низкий удар | Смешанные нагрузки, ответственные узлы | Только абразив, нет ударов |
Инженерная рекомендация: Если ваше оборудование подвержено сильным ударам (например, первичное дробление гранита), использование чисто литых высокохромистых деталей рискованно. В этом случае специальные высокохромистые литые поковки являются идеальным компромиссом: кованая структура сердцевины держит удар, а высокохромистый поверхностный слой (или равномерная структура с глобулярными карбидами) сопротивляется износу.
Факторы ценообразования на рынке 2026 года
Цена на специальные высокохромистые литые поковки не является статичной. В 2026 году на стоимость влияют не только биржевые котировки металлов, но и технологические сложности производства. Понимание этих факторов поможет вам вести переговоры с поставщиками.
1. Стоимость сырья и легирующих добавок
Хром, молибден и никель — это биржевые товары. Их цена волатильна. Однако в структуре стоимости сложной поковки сырье занимает около 40–50%. Остальная часть — это энергоемкие процессы плавки, термообработки и механической обработки. Обратите внимание: производители, использующие вторичный лом без тщательной очистки, могут предложить цену ниже рынка, но качество таких поковок будет нестабильным из-за примесей меди и олова.
2. Сложность геометрии и вес отливки
Коэффициент выхода годного (KYГ) для сложных поковок может составлять всего 60–70%. Это означает, что на 1 кг готовой детали уходит 1.4–1.6 кг металла. Чем сложнее форма, тем дороже изделие. Простые плиты дешевле, чем рабочие колеса насосов или сложные брони футеровки.
3. Требования к контролю качества
Стандартный пакет документов включает химический анализ и замер твердости. Если вы требуете ультразвуковой контроль (УЗК) каждого изделия, рентген-контроль критических зон или сертификацию по международным стандартам (ISO 9001, API), цена возрастет на 15–25%. Для ответственных узлов это оправдано, но для менее нагруженных деталей может быть излишним.
4. Логистика и таможенные пошлины
В 2026 году логистические цепочки стабилизировались, но остаются дорогими. Вес высокохромистых поковок велик. Доставка «под ключ» может составлять до 20% от стоимости партии. Локализация производства или выбор поставщика с ближайшим складом может существенно снизить TCO.
Как выбрать надежного производителя: Чек-лист для закупщика
Рынок наполнен предложениями, но не все заводы способны производить качественные специальные высокохромистые литые поковки. Используйте этот чек-лист для аудита потенциальных партнеров:
- Наличие собственной лаборатории: Производитель должен иметь спектрометр для экспресс-анализа химсостава и твердомеры (Роквелл/Бринелль). Попросите показать протоколы испытаний последних партий.
- Технология плавки: Предпочтение отдается заводам с индукционными печами и установками внепечной обработки (вакуумирование, продувка аргоном). Это гарантирует низкое содержание газов и неметаллических включений.
- Оборудование для термообработки: Наличие современных печей с автоматическим контролем температуры и скорости охлаждения. Ручное управление часто приводит к браку (пережог или недогрев).
- Опыт в вашей отрасли: Запросите референс-лист. Если завод поставлял детали для аналогичных мельниц или насосов, риск неудачи минимален.
- Прозрачность ценообразования: Хороший поставщик готов объяснить, из чего складывается цена, и предложить варианты оптимизации (например, изменение марки сплава без потери ресурса).
Предостережение: Избегайте посредников, которые не имеют технического контакта с производством. В случае рекламации они не смогут провести технический анализ причин разрушения детали, а лишь перешлют претензию на завод, что затянет процесс на месяцы.
Практический пример: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические знания о металлургии и контроле качества должны подкрепляться реальными производственными возможностями. Ярким примером предприятия, успешно интегрирующего передовые технологии литья и строгий контроль качества, является ООО «Нинго Люйша Стройматериалы».
Расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, исторически признанном «столицей износостойкого литья», — это предприятие специализируется на производстве высокотехнологичных изделий из легированных сталей. Компания ориентирована на потребности электроэнергетической, строительной, химической, металлургической и горнодобывающей отраслей, предлагая решения, основанные на глубокой экспертизе в составах сплавов и требованиях к эксплуатационной стойкости.
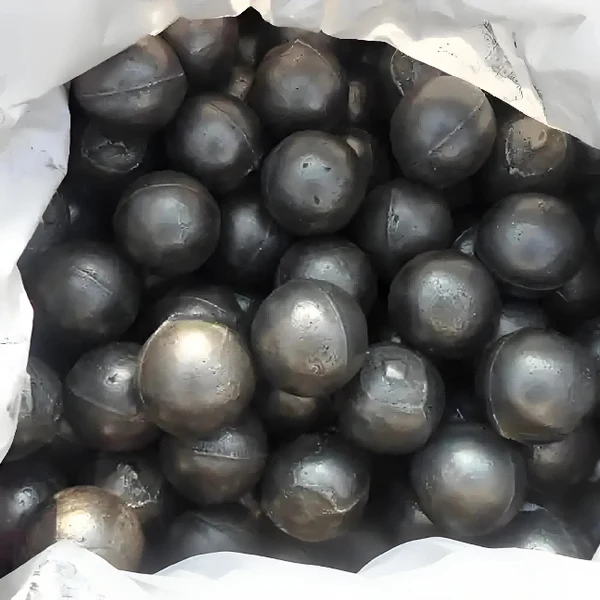
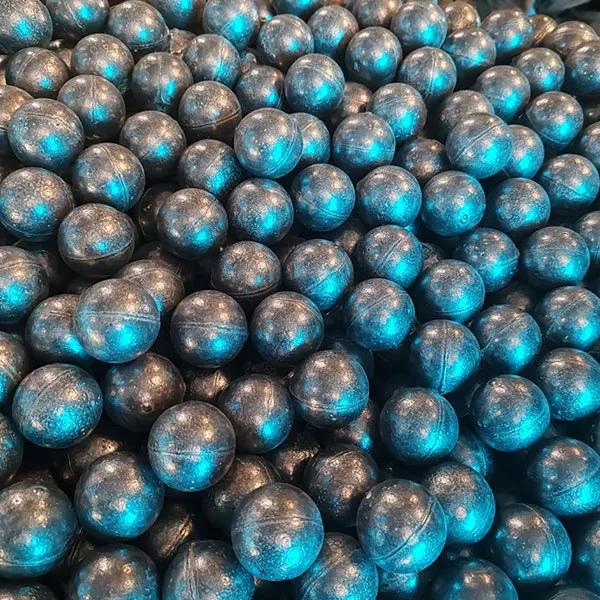
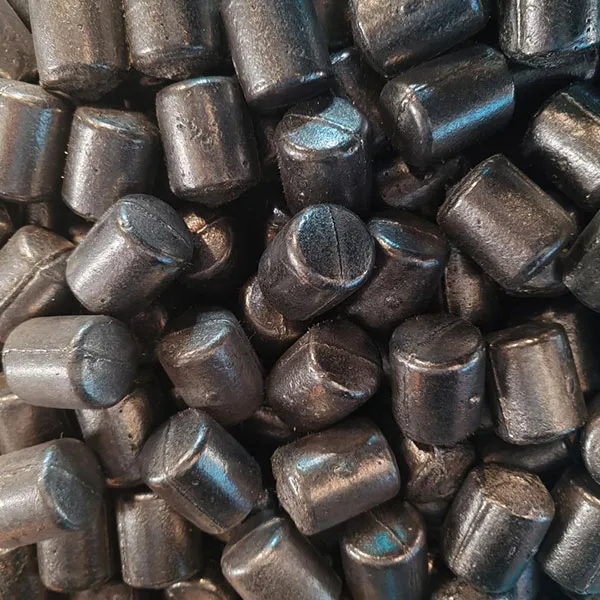
Производственная база ООО «Нинго Люйша Стройматериалы» занимает более 18 000 квадратных метров с проектной мощностью 20 000 тонн в год. Номенклатура продукции включает более 70 типоразмеров литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые). Особое внимание уделяется специальным высокохромистым поковкам, разработанным с учетом специфики работы в мельничных установках и дробильном оборудовании, где критически важны баланс между твердостью и ударной вязкостью.
Ключевым преимуществом компании является внедренная стандартизированная система управления качеством, охватывающая все этапы: от входного контроля шихты до финальной приемки. Каждая партия проходит комплекс испытаний, включая химический анализ, определение твердости, проверку на ударную вязкость и микроструктурный анализ. Такой подход, сочетающий современные литейные формулы с гибкой производственной организацией, позволяет компании гарантировать стабильность поставок и высокое качество продукции как для внутреннего рынка Китая, так и для экспорта в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки.
Типичные ошибки при эксплуатации и обслуживании
Даже самые дорогие специальные высокохромистые литые поковки могут выйти из строя преждевременно из-за ошибок монтажа и эксплуатации.
- Неправильная установка: Отсутствие плотного прилегания детали к корпусу оборудования приводит к вибрациям и ударным нагрузкам, для которых хромистый сплав не предназначен. Используйте полимерные компаунды или мягкие металлические прокладки для устранения зазоров.
- Игнорирование износа смежных деталей: Если один элемент брони изношен, нагрузка перераспределяется на соседние, вызывая их ускоренное разрушение. Меняйте комплектующие комплектами.
- Сварочные работы: Высокохромистые чугуны плохо свариваются. Попытки приварить отколотый кусок обычно приводят к образованию трещин в зоне термического влияния. Используйте специальные электроды на никелевой основе и предварительный подогрев, но лучше заменить деталь целиком.
- Перегрев: Хотя эти сплавы термостойки, резкое охлаждение водой раскаленной детали (термошок) вызовет сетку трещин.
Часто задаваемые вопросы (FAQ)
Какой срок службы специальных высокохромистых литых поковок?
Срок службы варьируется от 3 до 10 раз по сравнению со стандартной сталью, в зависимости от условий. В среднем, для мелющих тел в цементной промышленности ресурс составляет 8000–12000 часов, для бил дробилок — 1000–2000 часов непрерывной работы.
Можно ли подвергать механической обработке готовые поковки?
После закалки твердость достигает 60+ HRC, что делает механическую обработку невозможной обычным инструментом. Обработка производится только в состоянии после отпуска (до закалки) или шлифованием алмазными кругами. Все отверстия и резьбы должны быть предусмотрены в литейной модели или обработаны до финальной термообработки.
В чем разница между литыми и коваными высокохромистыми деталями?
Чисто литые детали имеют более крупное зерно и могут содержать ликвацию. Ковка (или горячая деформация литой заготовки) измельчает зерно, устраняет поры и повышает усталостную прочность. Специальные высокохромистые литые поковки сочетают преимущества литья (сложная форма) и ковки (плотность структуры).
Как хранить эти детали до установки?
Храните в сухом помещении. Несмотря на высокую коррозионную стойкость, длительное воздействие влаги может вызвать поверхностную ржавчину, которая, однако, не влияет на эксплуатационные свойства после начала работы (самоочищение).
Заключение и стратегия закупок
В 2026 году использование специальных высокохромистых литых поковок перестало быть просто вопросом замены изношенных деталей. Это стратегический инструмент повышения эффективности производства. Правильный выбор марки сплава, проверка квалификации производителя и грамотный монтаж позволяют сократить простои оборудования на 30–50% и существенно снизить удельные затраты на ремонт.
Не гонитесь за самой низкой ценой за килограмм. Анализируйте ресурс, гарантированный поставщиком, и общую стоимость владения. Требуйте сертификаты качества, проводите входной контроль твердости и геометрии. Сотрудничество с проверенным производителем, который понимает специфику вашего производства, обеспечит стабильность ваших технологических процессов.
Если вы готовы оптимизировать расходы на износостойкие детали и получить персональный расчет стоимости специальных высокохромистых литых поковок для вашего оборудования, свяжитесь с нашими техническими специалистами. Мы проведем аудит ваших текущих проблем с износом и предложим решение, основанное на передовых металлургических технологиях 2026 года.
Готовы повысить ресурс вашего оборудования?
Загрузите технические чертежи или опишите условия эксплуатации для получения коммерческого предложения и консультации инженера-металлурга.
→ Получить расчет стоимости и техническую консультацию