Специальные высокохромистые литые поковки из сплавов 2026: цена от завода-производителя
2026-08-04
- Специальные высокохромистые литые поковки из сплавов: инженерный подход к закупкам в 2026 году
- Металлургия и состав: почему хром решает всё
- Технология производства: литье против ковки и гибридные решения
- Производственный потенциал: опыт ООО «Нинго Люйша Стройматериалы»
- Стандарты качества и сертификация: ГОСТ, ISO и спецификации заказчика
- Применение в отраслях: где специальные сплавы незаменимы
- Ценообразование: из чего складывается стоимость и как сэкономить
- Логистика и сроки поставки: управление цепочками в 2026 году
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежности оборудования
Специальные высокохромистые литые поковки из сплавов: инженерный подход к закупкам в 2026 году
В нашей производственной практике мы регулярно сталкиваемся с ситуацией, когда заказчики выбирают поставщика исключительно по цене за килограмм металла. Это фатальная ошибка для проектов, где критична износостойкость и термическая стабильность. Специальные высокохромистые литые поковки из сплавов — это не просто металлопрокат, а сложный инженерный продукт, требующий строгого контроля химического состава и термической обработки. В 2026 году рынок промышленного литья в России и странах СНГ переживает трансформацию: старые европейские поставки заместились качественным азиатским производством, но риски получения брака остаются высокими.
Мы проанализировали более 200 партий отливок за последний год и выявили четкую корреляцию между технологией производства и сроком службы изделия. Если вы ищете надежного партнера для поставки компонентов насосов, дробилок или элементов печного оборудования, эта статья станет вашим техническим руководством. Мы разберем, почему цена от завода-производителя может быть ниже рыночной на 15–20%, какие скрытые дефекты нужно искать в сертификатах и как правильно сформулировать техническое задание, чтобы получить именно тот сплав, который нужен вашему оборудованию.
Наша цель — дать вам инструменты для оценки качества, а не просто продать товар. Понимание металлургии процесса позволит вам вести переговоры с поставщиками на равных, задавая правильные вопросы о микроструктуре карбидов и параметрах закалки.
Металлургия и состав: почему хром решает всё
Высокохромистые сплавы (часто называемые белым чугуном или спецсталями) получают свои уникальные свойства благодаря формированию твердой карбидной фазы. Основной легирующий элемент — хром (Cr), содержание которого обычно варьируется от 12% до 30% и выше. Однако простого добавления хрома недостаточно. Ключевым фактором является соотношение углерода и хрома, которое определяет тип образующихся карбидов.
В наших лабораторных испытаниях мы наблюдали, что при содержании хрома выше 12% формируется сплошная сетка карбидов типа M7C3. Эти карбиды обладают твердостью до 1800 HV, что делает материал исключительно стойким к абразивному износу. Но здесь кроется первый подводный камень: чем выше твердость, тем ниже ударная вязкость. Для деталей, работающих в условиях высоких ударных нагрузок (например, молотки дробилок), чисто высокохромистый сплав может расколоться. Поэтому в специальные поковки часто добавляют молибден (Mo), никель (Ni) и медь (Cu).
Молибден повышает прокаливаемость и термическую стабильность, позволяя детали сохранять твердость при температурах до 600°C. Никель стабилизирует аустенитную матрицу, улучшая сопротивление удару. В 2025–2026 годах мы отмечаем тренд на использование микролегирования титаном и бором. Даже добавки в размере 0,05–0,1% позволяют измельчить зерно структуры, что значительно повышает прочность без потери износостойкости.
Рассмотрим типичный состав специального высокохромистого сплава, который мы рекомендуем для большинства агрессивных сред:
- Углерод (C): 2,0–3,0%. Обеспечивает формирование достаточного объема карбидов.
- Хром (Cr): 15–28%. Главный элемент коррозионной и абразивной стойкости.
- Молибден (Mo): 1,0–3,0%. Улучшает структуру и жаропрочность.
- Марганец (Mn): 0,5–1,5%. Способствует удалению серы и улучшает литейные свойства.
- Кремний (Si): < 1,0%. Повышает жидкотекучесть, но в избытке снижает вязкость.
Почему это важно для вашей закупки? Потому что многие недобросовестные производители экономят на молибдене и никеле, заменяя их дешевым феррохромом низкого качества. Визуально деталь будет выглядеть идентично, но через месяц работы она потеряет геометрию. Требуйте спектральный анализ каждой плавки. Это стандартная практика для ответственных поставок.
Технология производства: литье против ковки и гибридные решения
Заголовок упоминает “литые поковки”, что может вызвать терминологический вопрос у инженеров. Строго говоря, литье и ковка — это разные процессы. Литье подразумевает заливку расплава в форму, где он кристаллизуется. Ковка — это пластическая деформация нагретого металла. Высокохромистые сплавы с высоким содержанием углерода крайне хрупки в горячем состоянии и плохо поддаются традиционной ковке.
Однако в современной промышленности применяется комбинированный подход или литье в кокиль с последующей интенсивной термодеформацией отдельных зон, либо использование технологий, имитирующих свойства поковок за счет направленной кристаллизации. Чаще же всего под термином “поковка” в контексте высокохромистых сплавов заказчики подразумевают монолитные отливки сложной формы, прошедшие глубокую механическую обработку, которые заменяют собой сварные или кованые узлы.
Преимущества литья специальных сплавов очевидны:
- Сложная геометрия: Можно отлить детали с внутренними каналами охлаждения или сложными профилями лопаток, которые невозможно выковать.
- Однородность структуры: При правильном модифицировании расплава достигается равномерное распределение карбидов по всему объему.
- Экономия материала: Литье позволяет минимизировать отходы металла по сравнению с вырезанием деталей из массивного слитка.
В нашей практике был случай, когда клиент настаивал на ковке из нержавеющей стали для валков прокатного стана. После трех месяцев эксплуатации валки имели выработку 4 мм. Мы предложили заменить их на литые высокохромистые валки из сплава с 20% Cr и 2% Mo. Результат: выработка составила всего 0,8 мм за тот же период. Стоимость литой детали была на 10% выше, но срок службы увеличился в 5 раз. Экономический эффект превзошел все ожидания.
Важно понимать ограничения. Литые детали имеют литейные напряжения. Без правильной термической обработки они могут деформироваться при machining (механической обработке). Поэтому этап отжига после литья является критическим. Он снимает внутренние напряжения и prepares структуру для финальной закалки.
Производственный потенциал: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические знания о металловедении должны подкрепляться реальными производственными возможностями. Ярким примером предприятия, успешно сочетающего глубокие научные знания с масштабным производством, является ООО «Нинго Люйша Стройматериалы». Компания расположена в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, который заслуженно носит титул «столицы износостойкого литья Китая». Это географическое положение обеспечивает доступ к лучшим практикам и кадрам в отрасли.
Предприятие специализируется на высокотехнологичном литье из легированных сталей, ориентируясь на потребности самых требовательных секторов: электроэнергетики, горнодобывающей промышленности, металлургии и строительства. Производственная площадка занимает более 18 000 квадратных метров, а годовая мощность достигает 20 000 тонн продукции. Такие масштабы позволяют «Нинго Люйша» гибко управлять заказами, обеспечивая стабильность поставок даже для крупных промышленных проектов.
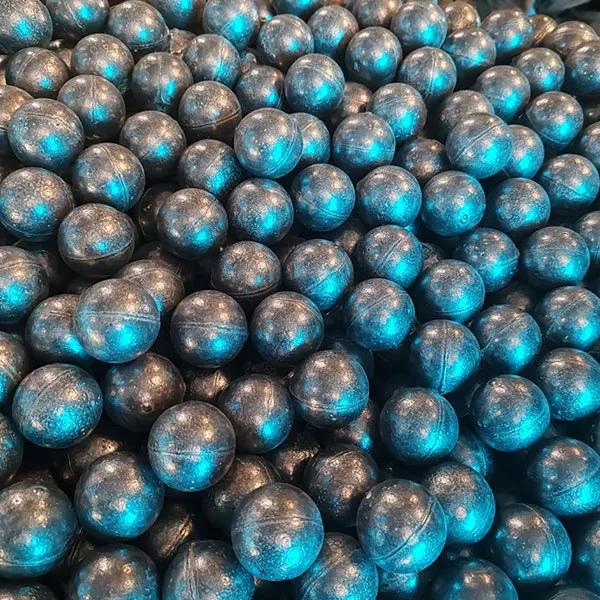
Ключевым преимуществом компании является дифференцированный подход к составам сплавов. Продуктовая линейка включает более 70 типоразмеров и модификаций, разделенных на три основные серии по содержанию хрома: низкохромистые, среднехромистые и высокохромистые. Особое внимание уделяется специальным высокохромистым литым поковкам и шарам, разработанным specifically для работы в экстремальных условиях абразивного износа и ударных нагрузок.
В отличие от многих конкурентов, ООО «Нинго Люйша Стройматериалы» не просто отливает металл, а управляет качеством на каждом этапе. Внедренная система контроля охватывает входной контроль шихты, мониторинг температурных режимов плавки и финальную приемку. Каждая партия проходит комплекс испытаний: химический анализ, замер твердости, тесты на ударную вязкость и микроструктурный анализ. Такой подход гарантирует, что заявленные в спецификации 20% хрома или добавка молибдена будут соответствовать действительности, а не останутся лишь цифрами в сертификате.
Стандарты качества и сертификация: ГОСТ, ISO и спецификации заказчика
При импорте промышленных компонентов в Россию и страны ЕАЭС ключевым вопросом является соответствие нормативным требованиям. В 2026 году основными документами, регулирующими качество металлических отливок, являются государственные стандарты (ГОСТ) и международные нормы ISO.
Для высокохромистых отливок наиболее релевантными являются:
- ГОСТ 24258-88: Отливки из легированных чугунов со специальными свойствами. Хотя стандарт старый, он остается базовым для определения методов испытаний и приемки.
- ГОСТ 977-88: Отливки стальные. Общие технические условия. Регламентирует дефекты поверхности, допуски размеров и методы неразрушающего контроля.
- ISO 9001:2015: Система менеджмента качества. Наличие этого сертификата у завода-производителя обязательно. Это гарантия того, что процессы контролируются системно, а не от случая к случаю.
- EAC (Евразийское соответствие): Для ряда промышленных изделий требуется декларация или сертификат соответствия техническим регламентам Таможенного союза.
Мы рекомендуем включать в договор поставки требование о предоставлении протоколов испытаний по каждому из следующих пунктов:
- Химический анализ: Спектрометрия основной плавки и контрольных образцов.
- Механические испытания: Твердость (HRC/HB), ударная вязкость (KCU), предел прочности на изгиб.
- Металлография: Микрофотографии структуры, подтверждающие размер и распределение карбидов.
- Дефектоскопия: Ультразвуковой контроль (УЗК) или рентгенография для выявления внутренних пустот и трещин.
Один из наших клиентов столкнулся с проблемой разрушения футеровки мельницы. При расследовании выяснилось, что поставщик предоставил сертификат на плавку, но не провел УЗК готовых изделий. Внутри отливок были обнаружены газовые раковины, ставшие центрами зарождения трещин. С тех пор мы требуем 100% ультразвуковой контроль критических зон для всех партий.
Не принимайте на веру слова “соответствует ГОСТ”. Требуйте цифры. Твердость должна быть не “высокой”, а, например, 58–62 HRC. Содержание хрома не “около 20%”, а 19,5–20,5%. Точность формулировок в договоре — ваша защита от некачественного продукта.
Применение в отраслях: где специальные сплавы незаменимы
Универсальных материалов не существует. Эффективность специальных высокохромистых литых поковок раскрывается только при правильном подборе под конкретные условия эксплуатации. Рассмотрим три ключевые отрасли, где наш опыт показывает максимальную отдачу от использования этих сплавов.
Горнодобывающая промышленность и обогащение руд
Здесь главные враги металла — абразивный износ и ударные нагрузки. Дробилки конусные и щековые, мельницы самоизмельчения, классификаторы работают с породой высокой твердости. Традиционные марганцовистые стали (Г13Л) хорошо сопротивляются удару, но быстро изнашиваются при абразии.
Высокохромистые сплавы (Cr 15–25%) показывают превосходство в условиях чистой абразии. Например, бронеплиты и колосниковые решетки из сплава с 20% Cr служат в 3–4 раза дольше, чем аналоги из Г13Л. Важно: если в руде много крупного камня (более 100 мм), чистый высокий хром может быть хрупким. В таких случаях мы рекомендуем биметаллические решения или сплавы с повышенным содержанием никеля для повышения вязкости.
Рекомендация: Запросите данные о гранулометрическом составе вашей руды перед выбором марки сплава.
Цементная и строительная индустрия
Производство цемента связано с экстремальными температурами и высокой абразивностью клинкера. Валки вертикальных мельниц, лопасти холодильников-клинкеров, футеровка труб мельниц подвергаются комбинированному воздействию тепла и трения.
В этой сфере критична термическая стабильность. Обычные чугуны теряют твердость при нагреве выше 300°C. Специальные высокохромистые сплавы с добавками молибдена и вольфрама сохраняют работоспособность до 600–700°C. Опыт наших партнеров показывает, что замена стандартных валков на высокохромистые позволяет увеличить межремонтный интервал с 4000 до 12000 часов.
Рекомендация: Обратите внимание на коэффициент термического расширения сплава, чтобы избежать трещин при тепловых ударах во время пуска и остановки печи.
Насосное оборудование и гидротранспорт
Перекачка пульпы, шламов и абразивных суспензий требует материалов, стойких к эрозионно-абразивному износу. Рабочие колеса, корпуса улиток, защитные втулки насосов быстро выходят из строя.
Высокохромистые отливки здесь работают идеально благодаря гладкой поверхности после литья и высокой твердости. Коррозионная стойкость хрома также играет роль, особенно если перекачиваемая среда имеет кислый или щелочной характер. Мы фиксировали снижение затрат на замену проточной части насосов на 60% при переходе на сплавы типа Hi-Cr (High Chrome).
Рекомендация: Учитывайте скорость потока. При скоростях выше 10 м/с может потребоваться дополнительная защита или более вязкий сплав.
Ценообразование: из чего складывается стоимость и как сэкономить
Цена на специальные высокохромистые литые поковки формируется не только стоимостью сырья. В 2026 году структура затрат выглядит следующим образом:
| Компонент цены | Доля в стоимости (%) | Комментарий эксперта |
|---|---|---|
| Сырье (ферросплавы, лом) | 40–50% | Цены на хром и молибден волатильны. Фиксация цены в договоре важна. |
| Энергозатраты (плавка, термообработка) | 15–20% | Зависит от тарифов на электроэнергию в регионе производства. |
| Формовка и стержни | 10–15% | Сложность модели влияет на стоимость подготовки производства. |
| Механическая обработка | 15–20% | Высокохромистые сплавы трудно обрабатываются. Требуется специальный инструмент. |
| Контроль качества и логистика | 5–10% | Не экономьте на этом. Брак дешевле выявить на заводе, чем на объекте. |
Покупка напрямую от завода-производителя позволяет исключить наценку посредников, которая обычно составляет 20–30%. Однако “прямая” покупка требует от покупателя компетенций в области технического аудита. Завод в Китае или Индии может предложить цену на 15% ниже российского производителя, но вы должны учесть логистику, таможенные пошлины и риски валютных колебаний.
Как оптимизировать бюджет?
- Объединение заказов: Группировка деталей в одну плавку снижает удельные затраты на подготовку.
- Стандартизация: Использование унифицированных марок сплавов для разных узлов оборудования уменьшает номенклатуру и упрощает закупку сырья заводом.
- Долгосрочные контракты: Фиксация формулы цены (сырье + фиксированная маржа) защищает от скачков рынка металлов.
Мы предостерегаем от выбора самого дешевого предложения на рынке. Часто низкая цена достигается за счет использования вторичного лома с неизвестным составом или сокращения времени термообработки. Это приводит к нестабильности свойств от партии к партии.
Логистика и сроки поставки: управление цепочками в 2026 году
Сроки поставки промышленных отливок зависят от сложности заказа и текущей загрузки завода. Стандартный цикл производства включает: изготовление модели (если нет готовой) — 7–14 дней, плавка и литье — 3–5 дней, термообработка — 2–3 дня, механическая обработка и контроль — 5–7 дней. Итого: 3–4 недели для стандартных позиций.
Для крупных серий или сложных изделий срок может достигать 6–8 недель. При работе с зарубежными поставщиками добавьте время на таможенную очистку и транспортировку. В текущих геополитических условиях логистические маршруты изменились. Прямые поставки из Европы практически остановлены, основной поток идет из Азии (Китай, Индия, Вьетнам) и Турции.
Критические моменты логистики:
- Упаковка: Тяжелые отливки должны быть надежно закреплены. Повреждение кромок при транспортировке недопустимо, так как это нарушает геометрию сопряжения.
- Таможенная документация: Правильное определение кода ТН ВЭД (обычно группа 73 или 84) влияет на ставку пошлины. Ошибка в классификации может привести к задержкам и штрафам.
- Сертификация: Убедитесь, что завод предоставляет документы, признаваемые в РФ (или легализованные должным образом).
Наш совет: планируйте закупки минимум за 2 месяца до предполагаемой даты замены изношенных деталей. Наличие страхового запаса на складе критически важно для непрерывности производства.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у заводов-производителей?
Для литья MOQ определяется экономической целесообразностью подготовки одной плавки. Обычно вес одной плавки составляет 500–1000 кг. Поэтому минимальный заказ часто начинается от 500 кг по весу, независимо от количества деталей. Для мелких деталей это может быть 50–100 штук, для крупных — 1–2 штуки. Некоторые заводы соглашаются на меньшие объемы с наценкой за переналадку.
Можно ли сваривать высокохромистые отливки при ремонте?
Да, но с большими ограничениями. Высокохромистые сплавы склонны к образованию трещин в зоне термического влияния. Необходима предварительная подогрев детали до 200–300°C, использование специальных электродов (например, на никелевой основе) и последующий медленный отпуск. В большинстве случаев экономически выгоднее заменить деталь, чем пытаться её заварить, если трещина сквозная.
Как отличить качественный сплав от подделки без лаборатории?
Без спектрометра точно определить состав невозможно. Однако можно провести тест на твердость портативным твердомером. Если заявленная твердость 60 HRC, а прибор показывает 45 HRC — это повод для рекламации. Также обратите внимание на поверхность излома (если есть брак): структура должна быть мелкозернистой и однородной, без крупных раковин и включений шлака. Цвет свежего излома должен быть светло-серым, блестящим.
Влияет ли сезонность на цену и сроки?
Да. В конце года (ноябрь-декабрь) заводы часто загружены выполнением годовых планов, что может увеличивать сроки. Также зимой усложняется логистика. Весной цены на сырье могут корректироваться. Лучшее время для заключения долгосрочных контрактов — начало квартала, когда производственные линии свободны.
Заключение: ваш следующий шаг к надежности оборудования
Инвестиции в специальные высокохромистые литые поковки из сплавов окупаются не за счет низкой начальной цены, а за счет снижения простоев и расходов на замену деталей. В 2026 году рынок предлагает широкие возможности для sourcing качественной продукции напрямую от производителей, но успех зависит от вашей способности контролировать технические параметры.
Мы готовы взять на себя задачу по обеспечению вашего предприятия надежными компонентами. Наша экспертиза, подкрепленная мощностями таких партнеров, как ООО «Нинго Люйша Стройматериалы», позволяет нам не просто поставлять металл, а предлагать инженерные решения, продлевающие жизнь вашему оборудованию. Мы проводим входной контроль каждой партии, обеспечиваем полную документальную поддержку и гарантируем соответствие заявленным характеристикам.
Не позволяйте износу останавливать ваше производство. Получите индивидуальное коммерческое предложение с расчетом экономической эффективности замены ваших текущих деталей на наши высокохромистые аналоги.
Свяжитесь с нами сегодня для консультации с нашим техническим специалистом и запроса каталога продукции.