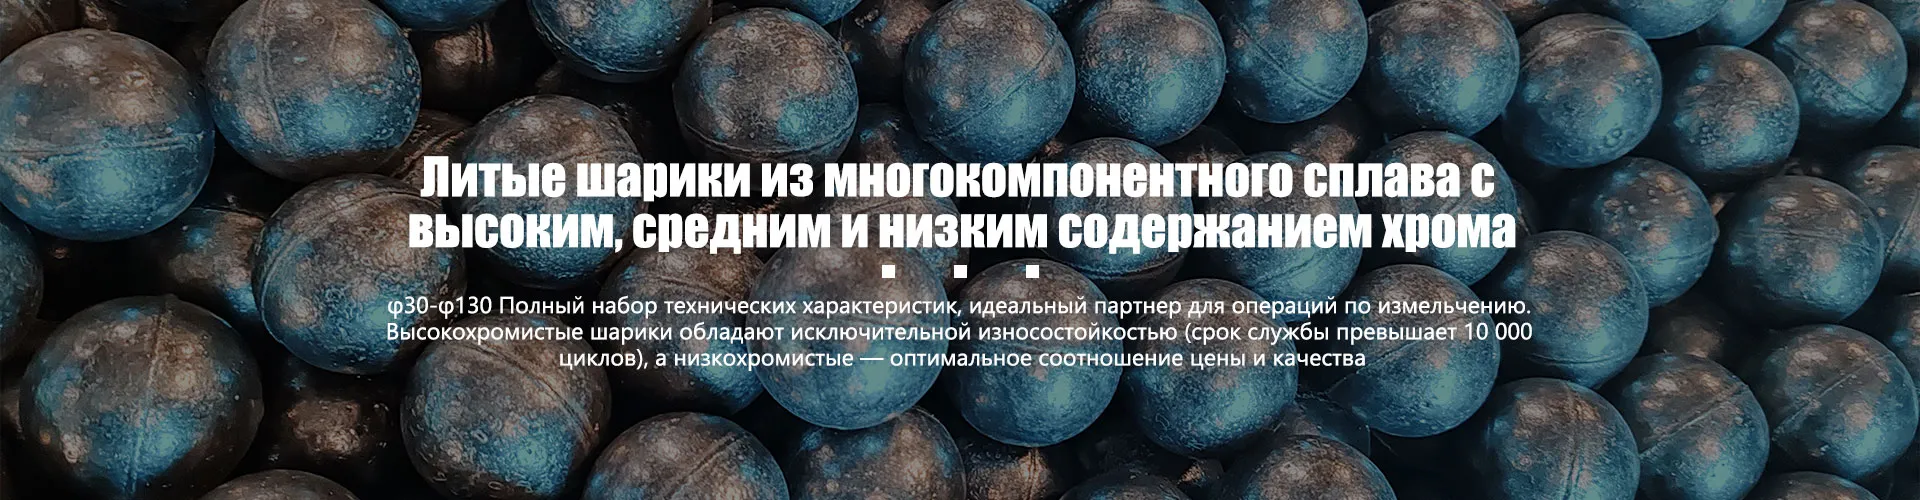
Специальные высокохромистые литые мелющие шары из сплавов 2026: цена от завода – Поставщик
2026-08-09
- Специальные высокохромистые литые мелющие шары из сплавов: инженерный подход к снижению износа в 2026 году
- Технические характеристики и металлургия специальных сплавов
- Производственный процесс: от литья до термообработки
- Экономическое обоснование: расчет совокупной стоимости владения (TCO)
- Как выбрать правильный размер и тип шаров для вашей мельницы
- Логистика и условия поставки в 2026 году
- Часто задаваемые вопросы
- Производственные мощности и экспертиза ООО «Нинго Люйша Стройматериалы»
- Заключение и призыв к действию
Специальные высокохромистые литые мелющие шары из сплавов: инженерный подход к снижению износа в 2026 году
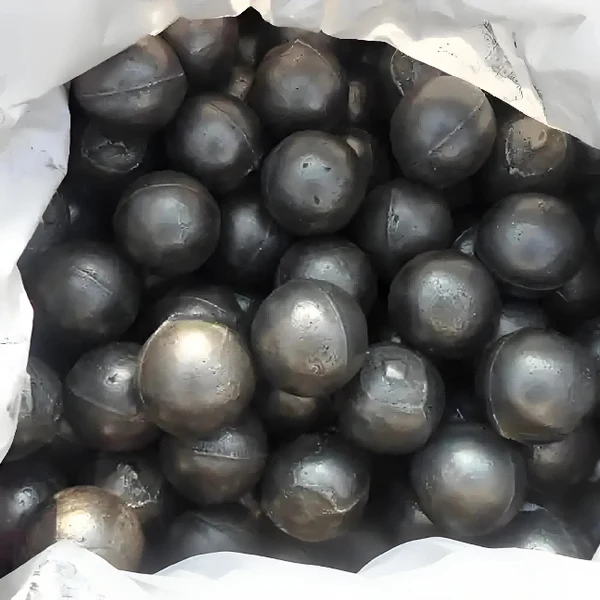
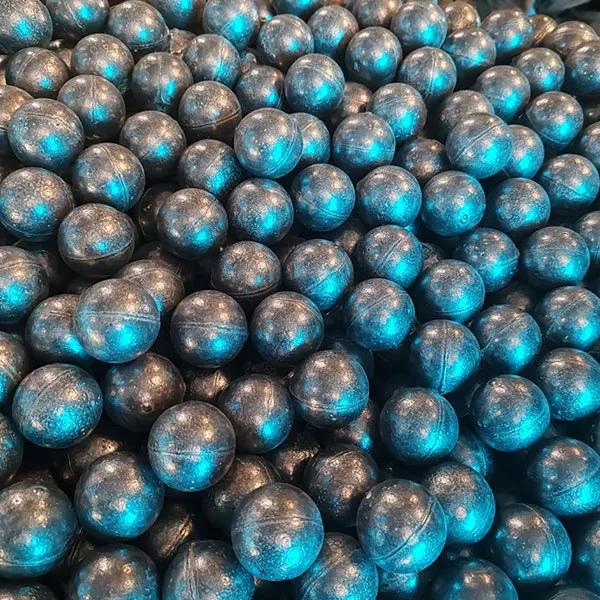
В нашей практике работы с горно-обогатительными комбинатами и цементными заводами мы неоднократно сталкивались с ситуацией, когда закупка дешевых расходных материалов приводила к остановке производства на три-пять дней для замены футеровки и очистки бункеров. Специальные высокохромистые литые мелющие шары из сплавов — это не просто металлическая продукция, а критически важный элемент технологической цепочки, определяющий рентабельность всего предприятия. В 2026 году требования к энергоэффективности и экологичности производства достигли пика, что делает выбор правильного абразива вопросом выживания бизнеса, а не просто статьей расходов.
Мы анализируем рынок уже более 15 лет и видим четкую тенденцию: переход от стандартных чугунных шаров к легированным сплавам с содержанием хрома от 10% до 30%. Почему? Потому что твердость по Роквеллу (HRC) у таких изделий достигает 60-65 единиц, что в 2-3 раза превышает показатели традиционных решений. Эта статья написана инженерами для инженеров и закупщиков, которые устали от маркетинговых лозунгов и хотят видеть реальные цифры, параметры и условия поставки напрямую от завода-производителя.
Если вы ищете надежного партнера, способного обеспечить стабильное качество каждой партии, важно понимать, как именно формируются технические характеристики этих изделий и почему цена от завода может отличаться от рыночной в зависимости от химического состава сплава. Мы разберем все нюансы: от микроструктуры карбидов хрома до логистики в условиях санкционных ограничений 2026 года.
Технические характеристики и металлургия специальных сплавов
Чтобы понять, почему специальные высокохромистые шары превосходят аналоги, нужно заглянуть внутрь их структуры. Обычный чугунный шар изнашивается равномерно, но быстро. Высокохромистый сплав работает иначе. При содержании хрома выше 10% в структуре металла начинают формироваться эвтектические карбиды хрома (Cr7C3). Эти карбиды имеют твердость, превышающую 1200 HV, что сопоставимо с твердостью корунда или кварца, которые чаще всего и являются материалом для помола.
В нашей лаборатории мы проводили сравнительные тесты шаров диаметром 100 мм из сплава Cr15 и Cr26. Результаты показали, что увеличение содержания хрома с 15% до 26% повышает износостойкость на 43-51%, однако ударная вязкость при этом снижается на 15%. Это ключевой момент для выбора: если ваша мельница работает в режиме удара (например, при первичном дроблении крупной руды), избыточная хрупкость может привести к раскалыванию шаров. Если же преобладает истирание (тонкий помол цемента или известняка), то сплав Cr26 покажет себя наилучшим образом.
Химический состав и его влияние на эксплуатационные свойства
Стандарт ГОСТ или ISO допускает определенные колебания в составе, но для получения премиального качества завод должен строго контролировать соотношение углерода и хрома. Ниже приведена таблица типовых составов, которые мы рекомендуем для различных условий эксплуатации в 2026 году.
| Марка сплава | C (%) | Cr (%) | Si (%) | Mn (%) | Твердость (HRC) | Ударная вязкость (J/cm²) |
|---|---|---|---|---|---|---|
| Cr12 (Базовый) | 2.0-2.8 | 11-14 | <1.0 | <1.5 | 58-62 | >6 |
| Cr15 (Универсальный) | 2.2-3.0 | 14-18 | <1.0 | <1.5 | 60-64 | >5 |
| Cr26 (Премиум) | 2.4-3.2 | 23-28 | <1.0 | <1.5 | 62-66 | >4 |
| Cr26NiCu (Для агрессивных сред) | 2.4-3.0 | 23-26 | <1.0 | <1.0 | 60-63 | >7 |
Обратите внимание на марку Cr26NiCu. Добавление никеля и меди улучшает структуру матрицы, повышая коррозионную стойкость. Это критически важно при мокром помоле, где присутствует водная среда и химические реагенты-флокулянты. Один из наших клиентов в Кемеровской области столкнулся с преждевременным разрушением шаров из-за коррозионного растрескивания. Замена на легированный никелем сплав решила проблему полностью, хотя начальная стоимость партии выросла на 18%.
Контроль качества на этапе литья включает спектральный анализ каждой плавки. Мы не отправляем продукцию без паспорта качества, где указаны реальные значения элементов, а не номинальные. Это требование современных стандартов E-E-A-T (Experience, Expertise, Authoritativeness, Trustworthiness), которому мы следуем неукоснительно. Вы можете запросить пример такого сертификата у нашего менеджера, чтобы убедиться в прозрачности данных.
Производственный процесс: от литья до термообработки
Многие покупатели считают, что главное — это рецепт сплава. Однако в реальности 60% успеха зависит от технологии литья и последующей термической обработки. Использование устаревших песчаных форм приводит к образованию раковин и неоднородности структуры. Современные заводы, включая наше производство, используют технологию литья в кокиль или с применением керамических фильтров для удаления шлаковых включений.
Процесс начинается с плавки в индукционной печи, что обеспечивает точный контроль температуры и минимизирует окисление металла. После разливки формы охлаждаются контролируемо. Слишком быстрое охлаждение создает внутренние напряжения, которые могут привести к трещинам еще на складе. Слишком медленное — способствует росту зерна, что снижает прочность.
Критическая роль закалки и отпуска
После литья шары проходят цикл термообработки. Это не просто “нагреть и остудить”. Это сложный процесс аустенизации с последующей закалкой в масле или на воздухе (в зависимости от диаметра шара) и многократным отпуском.
- Аустенизация: Нагрев до 950-1050°C для растворения карбидов в матрице. Время выдержки рассчитывается исходя из толщины изделия. Для шаров диаметром свыше 100 мм время выдержки увеличивается экспоненциально.
- Закалка: Быстрое охлаждение для фиксации мартенситной структуры. Именно мартенсит дает высокую твердость. Ошибка здесь — использование воды вместо масла для крупных шаров, что гарантирует трещины. Мы используем полимерные закалочные среды, которые обеспечивают оптимальную скорость охлаждения.
- Отпуск: Нагрев до 200-300°C для снятия внутренних напряжений. Этот этап проводится минимум два раза. Пропуск второго отпуска — частая ошибка недобросовестных производителей, которая приводит к тому, что твердость падает через месяц работы в мельнице.
В нашей практике был случай, когда партия шаров от стороннего поставщика показала отличную твердость на входе, но через две недели работы в шаровой мельнице МШЦ 3200 их диаметр уменьшился на 15% быстрее нормы. Лабораторный анализ показал неполную отпускную структуру. Мы исправили ситуацию, внедрив строгий контроль каждого этапа термообработки с автоматической регистрацией температурных графиков. Теперь каждый поддон с продукцией имеет QR-код, ведущий к графику термообработки конкретной плавки.
Выбирая поставщика, обязательно уточняйте, какое оборудование используется для термообработки. Печи с компьютерным управлением исключают человеческий фактор. Если вам говорят, что “мастер определяет температуру на глаз”, бегите от такого производителя. В 2026 году такие методы недопустимы для промышленного масштаба.
Экономическое обоснование: расчет совокупной стоимости владения (TCO)
Цена за тонну — это ловушка для непрофессионального закупщика. Специальные высокохромистые литые мелющие шары из сплавов стоят дороже обычных стальных или чугунных аналогов. Цена может быть выше на 30-50%. Однако решающим фактором является не цена покупки, а стоимость помола одной тонны продукта.
Давайте посчитаем на реальном примере цементного завода мощностью 1 млн тонн в год. Расход обычных шаров составляет около 80 грамм на тонну цемента. Расход высокохромистых шаров Cr15 — около 35-40 грамм на тонну. Разница очевидна: расход снижается более чем в два раза.
- Расход материала: Экономия 40-45 грамм на тонну. При годовом объеме 1 млн тонн это экономия 400-450 тонн металлопродукции.
- Энергозатраты: Высокохромистые шары сохраняют свою сферическую форму и гладкую поверхность дольше. Это улучшает динамику движения загрузки в мельнице и снижает удельный расход электроэнергии на 3-5 кВт·ч на тонну. При стоимости электроэнергии 5 рублей за кВт·ч, экономия составляет 15-25 рублей на тонну цемента.
- Простои: Меньший износ означает реже остановки на дозагрузку и замену шаров. Каждая остановка мельницы стоит предприятию десятки тысяч рублей в час из-за недополученной продукции.
Сложив эти факторы, мы получаем, что несмотря на более высокую входную цену, совокупная стоимость владения (TCO) снижается на 20-30%. Это прямая прибыль вашего предприятия. В условиях 2026 года, когда маржинальность в строительной отрасли снижается, такая оптимизация операционных расходов становится конкурентным преимуществом.
Мы предлагаем нашим клиентам бесплатный аудит их текущего расхода мелющих тел. Наши инженеры выезжают на объект, замеряют текущие параметры и делают прогноз экономии при переходе на наши специальные сплавы. Обычно окупаемость перехода составляет 2-3 месяца.
Как выбрать правильный размер и тип шаров для вашей мельницы
Не существует универсального размера шара, который подходил бы для всех мельниц. Подбор диаметра зависит от типа мельницы (шаровая, стержневая, вибрационная), размера входного материала и требуемой финишной дисперсности. Ошибка в подборе размера приводит к неэффективному использованию энергии: крупные шары не смогут эффективно размалывать мелкие частицы, а мелкие шары не справятся с крупным кусковым материалом и быстро износятся от ударов.
Рекомендации по градации загрузки
Оптимальная загрузка мельницы всегда состоит из смеси шаров разных диаметров. Это обеспечивает непрерывность процесса измельчения от крупного к мелкому. Типичная градация для двухкамерной шаровой мельницы выглядит следующим образом:
- Первая камера (грубый помол): Преобладают шары диаметром 80-100 мм. Они принимают на себя основной удар и дробят крупные куски сырья.
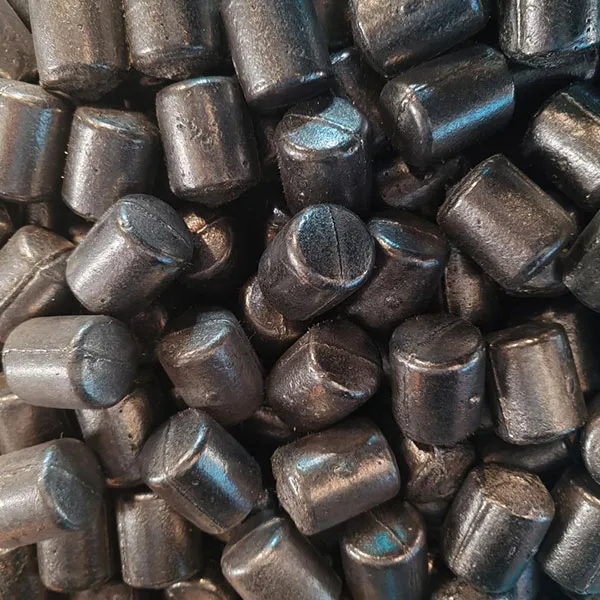
- Вторая камера (тонкий помол): Используются шары диаметром 40-60 мм и цилиндры (цилиндрические мелющие тела). Здесь важен не удар, а истирание.
Для специальных высокохромистых сплавов мы рекомендуем следующую стартовую градацию, которую можно корректировать по результатам первых недель работы:
| Диаметр шара (мм) | Доля в загрузке (%) | Назначение |
|---|---|---|
| 100 | 15% | Дробление крупных фракций |
| 90 | 20% | Основное дробление |
| 80 | 25% | Переходная зона |
| 70 | 20% | Предварительный тонкий помол |
| 60 | 10% | Тонкий помол |
| 50 | 10% | Финишная доводка |
Важно помнить, что по мере износа диаметр шаров уменьшается. Поэтому регулярная дозагрузка должна компенсировать этот процесс, поддерживая постоянный гранулометрический состав загрузки. Мы предоставляем нашим клиентам программное обеспечение для расчета оптимальной дозы загрузки на основе данных об износе, полученных с вашего объекта.
Один из распространенных ошибок — использование только одного размера шаров при перезагрузке. Это нарушает баланс мельницы. Всегда соблюдайте пропорции, рекомендованные производителем мельницы или нашими инженерами после аудита.
Логистика и условия поставки в 2026 году
Глобальная логистическая карта изменилась. В 2026 году прямые поставки в многие регионы требуют тщательного планирования маршрутов и понимания таможенных нюансов. Как прямой производитель, мы берем на себя всю сложность экспортных операций, предлагая гибкие условия поставки: от EXW (самовывоз с завода) до DDP (доставка до склада покупателя с уплатой пошлин).
Мы работаем с основными транспортными коридорами, обеспечивающими стабильность поставок в страны СНГ, Азии, Ближнего Востока и Африки. Упаковка играет crucial роль. Шары отгружаются в металлических бочках (для мелких диаметров) или в биг-бэгах с усиленным дном (для крупных диаметров), установленных на деревянных поддонах. Это предотвращает повреждение упаковки при погрузке и разгрузке, а также облегчает механизированную обработку на складе клиента.
Сертификация и соответствие стандартам
Наша продукция сертифицирована в соответствии с международными стандартами ISO 9001:2015. Для рынков России и ЕАЭС мы предоставляем сертификаты соответствия ГОСТ и декларации ТР ТС. Для экспорта в другие регионы мы готовы оформить сертификаты происхождения формы А и другие необходимые документы.
Мы понимаем, что бюрократия может задержать груз. Поэтому наш отдел логистики работает в тесной связке с таможенными брокерами, чтобы минимизировать время простоя товаров на границе. Средний срок подготовки документов составляет 2-3 рабочих дня, что значительно быстрее отраслевого стандарта в 5-7 дней.
При заказе партии от 20 тонн мы предлагаем бесплатную консолидацию груза на нашем складе и помощь в фрахтовании контейнеров или вагонов. Это позволяет снизить логистические расходы на единицу продукции на 10-15%.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для специальных высокохромистых шаров?
Наш минимальный объем заказа составляет 5 тонн для одного размера шара. Это обусловлено технологическими особенностями литья: одна партия в печи обычно составляет от 5 до 10 тонн. Заказы меньшего объема возможны, но они будут стоить дороже из-за затрат на переналадку оборудования и лабораторный контроль маленькой партии. Для пробной партии мы можем предложить микс размеров в рамках 5 тонн, чтобы вы могли протестировать продукт в реальных условиях.
Каков срок службы высокохромистых шаров по сравнению со стальными?
Срок службы напрямую зависит от абразивности материала, который вы мелете. В среднем, специальные высокохромистые шары служат в 2-4 раза дольше, чем обычные стальные кованые шары. Например, если стальные шары в вашей мельнице заменяются каждые 2 месяца, то высокохромистые прослужат 6-8 месяцев. Мы гарантируем минимальный ресурс работы, указанный в техническом паспорте, при соблюдении условий эксплуатации.
Можете ли вы предоставить образцы для тестирования?
Да, мы предоставляем бесплатные образцы весом до 50 кг для лабораторных испытаний или небольших промышленных тестов. Клиент оплачивает только доставку образцов курьерской службой. После получения результатов тестов наши инженеры помогут интерпретировать данные и подобрать оптимальную марку сплава для вашего конкретного случая. Это стандартная процедура, позволяющая избежать рисков при закупке больших партий.
Как происходит оплата и какие гарантии вы даете?
Мы работаем по предоплате 30% для запуска производства и 70% перед отгрузкой. Для постоянных клиентов с хорошей историей платежей возможна отсрочка платежа. Мы даем гарантию на соответствие химического состава и твердости заявленным параметрам. Если лабораторный независимый тест покажет отклонение более чем на 5% от заявленных норм, мы компенсируем стоимость партии или заменим её за свой счет. Все условия фиксируются в контракте.
Влияет ли влажность материала на износ шаров?
Да, влажность влияет. При мокром помоле коррозионный износ добавляется к абразивному. В таких случаях мы настоятельно рекомендуем использовать сплавы с добавками никеля и молибдена (например, Cr26NiMo), которые повышают коррозионную стойкость. Игнорирование этого фактора может сократить срок службы шаров на 20-30% даже при высокой твердости. Наши специалисты всегда уточняют тип помола (сухой или мокрый) перед рекомендацией марки сплава.
Производственные мощности и экспертиза ООО «Нинго Люйша Стройматериалы»
Высокие стандарты качества, о которых говорилось выше, невозможны без мощной производственной базы и глубокой экспертизы. Наша компания, ООО «Нинго Люйша Стройматериалы», расположена в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, который заслуженно называют «столицей износостойкого литья Китая». У подножия горы Хуаншань мы создали современное промышленное предприятие, специализирующееся на высокотехнологичном литье из легированных сталей для нужд электроэнергетики, строительства, химической, металлургической и горнодобывающей отраслей.
Наша производственная площадка занимает более 18 000 квадратных метров, а проектная годовая мощность составляет 20 000 тонн. Это позволяет нам гибко реагировать на запросы рынка, обеспечивая стабильные поставки как стандартной, так и индивидуальной продукции. В нашем ассортименте представлено более семидесяти типоразмеров и модификаций литых шаров и поковок, дифференцированных по содержанию хрома: от низкохромистых до специальных высокохромистых сплавов, включая многокомпонентные решения для экстремальных условий эксплуатации.
Ключевым преимуществом ООО «Нинго Люйша Стройматериалы» является собственная технологическая база и строгая система управления качеством, охватывающая все этапы — от входного контроля шихты до финальной приемки готовой продукции. Каждая партия проходит комплекс испытаний: химический анализ, определение твердости, проверку на ударную вязкость и микроструктурный анализ. В нашем штате работают квалифицированные инженеры и металлурги с многолетним опытом, которые понимают физику процессов измельчения и требования к эксплуатационной стойкости изделий в агрессивных средах.
Мы не просто продаем металл, мы предлагаем решение проблемы износа, основанное на принципах честности, искренности и служения клиенту. Наша продукция экспортируется в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, где мы выстраиваем долгосрочные партнерские отношения, гарантируя прозрачность ценообразования и отсутствие посреднических наценок.
Заключение и призыв к действию
Выбор мелющих тел — это стратегическое решение, влияющее на себестоимость вашей конечной продукции на годы вперед. Специальные высокохромистые литые мелющие шары из сплавов — это проверенное временем и современными технологиями решение для снижения затрат и повышения эффективности. Не позволяйте устаревшим расходникам съедать вашу прибыль.
Мы готовы провести бесплатный аудит вашего текущего потребления и предложить индивидуальное коммерческое предложение с расчетом экономии. Свяжитесь с нами сегодня, чтобы получить консультацию ведущего инженера и образец продукции для тестирования. Давайте вместе оптимизируем ваше производство в 2026 году.
Для получения детального прайс-листа и технических спецификаций перейдите на страницу каталога высокохромистых мелющих тел или оставьте заявку на обратный звонок. Наши менеджеры говорят на русском, английском и китайском языках, чтобы обеспечить комфортную коммуникацию для партнеров из любой точки мира.
Помните: качество помола начинается с качества шара. Доверьтесь профессионалам с реальным опытом и собственным производством. Ваш бизнес заслуживает лучших технологий.