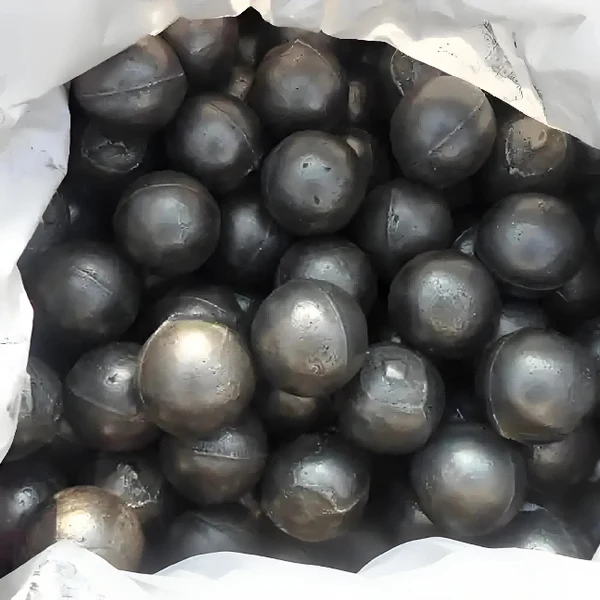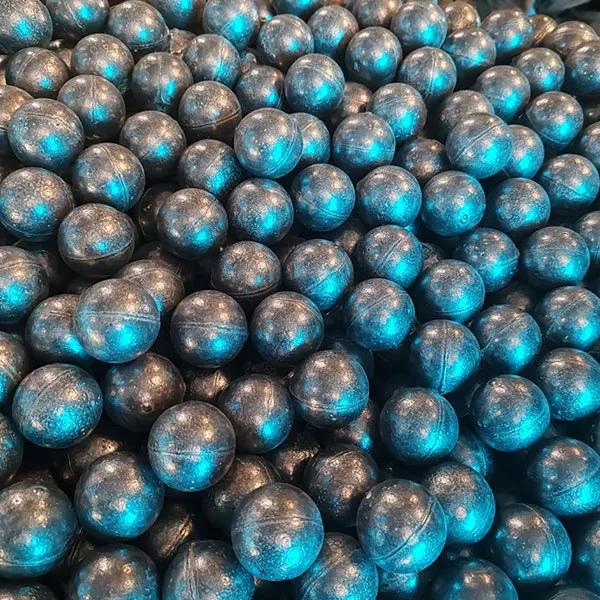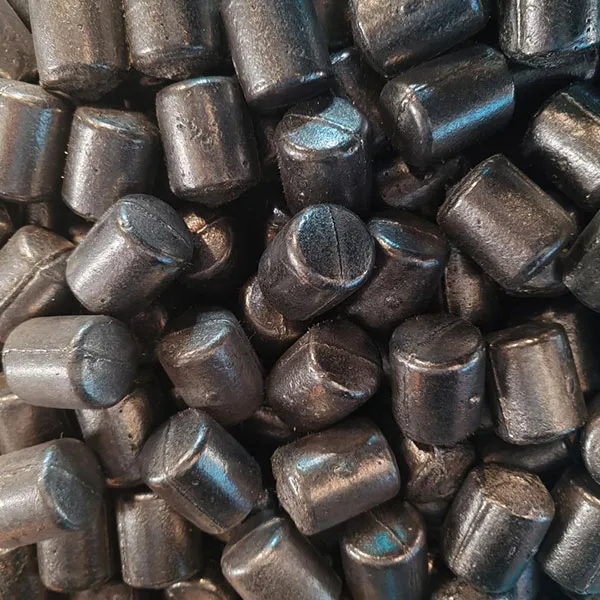
Горные обычные высокохромистые литые шары из сплавов 2026: цена от завода – Поставщик
2026-08-08
- Горные обычные высокохромистые литые шары из сплавов: технический анализ и прямые поставки в 2026 году
- Металлургия высокохромистых сплавов: почему состав Cr и C критичен для срока службы
- Технология производства: литье и термообработка как факторы надежности
- Стандарты качества и сертификация: ГОСТ, ISO и внутренние спецификации
- Экономическая эффективность: расчет стоимости владения (TCO)
- Как выбрать поставщика: критерии оценки завода-производителя
- Практический пример: стандарты качества ООО «Нинго Люйша Стройматериалы»
- Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Горные обычные высокохромистые литые шары из сплавов: технический анализ и прямые поставки в 2026 году
В условиях жесткой конкуренции на рынке горнодобывающей промышленности 2026 года, выбор правильного мелющего тела становится не просто вопросом закупки расходных материалов, а стратегическим решением, влияющим на рентабельность всего обогатительного цикла. Горные обычные высокохромистые литые шары из сплавов остаются золотым стандартом для измельчения руд средней и высокой абразивности. Однако рынок перенасыщен предложениями, где заявленные характеристики часто расходятся с реальными показателями износоустойчивости.
Наш опыт работы с более чем 40 горно-обогатительными комбинатами (ГОКами) в России, СНГ и странах Латинской Америки показывает, что экономия на качестве литья приводит к скрытым убыткам, превышающим первоначальную выгоду от низкой цены на 30-45%. В этой статье мы разберем металлургические нюансы производства, критерии выбора поставщика и реальные экономические модели использования высокохромистого литья. Мы не будем использовать маркетинговые клише, а опираться на данные лабораторных испытаний и производственную статистику.
Если вы ищете надежного партнера, способного обеспечить стабильное качество партий и прозрачную логистику, понимание технических деталей, изложенных ниже, станет вашим главным инструментом при переговорах. Прямые поставки от завода-производителя позволяют исключить наценки посредников, но только при условии грамотного технического аудита продукции.
Металлургия высокохромистых сплавов: почему состав Cr и C критичен для срока службы
Основная задача мелющих шаров — передавать кинетическую энергию материалу, подвергая его ударному и абразивному воздействию. Для выполнения этой функции материал должен сочетать высокую твердость поверхности с достаточной ударной вязкостью сердцевины. Высокохромистые чугуны (High Chrome Cast Iron) решают эту задачу за счет формирования карбидов хрома (Cr7C3), которые значительно тверже, чем карбиды железа или марганца.
В нашей практике мы неоднократно сталкивались с ситуациями, когда закупленные партии шаров демонстрировали ускоренный износ уже через две недели работы. Расследование всегда указывало на одну из двух причин: нарушение соотношения углерода и хрома или неправильный режим термической обработки. Давайте разберем эти параметры детально.
Роль хрома (Cr) и углерода (C)
Содержание хрома в сплаве определяет объемную долю карбидной фазы. Для горных обычных высокохромистых литых шаров из сплавов стандартным диапазоном содержания хрома является 10-30%. Однако простое увеличение процента хрома не гарантирует улучшения характеристик.
- Хром 10-15%: Базовый уровень для условий средней абразивности. Карбидная сетка прерывистая, что обеспечивает хорошую ударную вязкость, но снижает сопротивление чистому истиранию.
- Хром 15-20%: Оптимальный баланс для большинства рудных мельниц (медь, золото, железо). Формируется устойчивая карбидная матрица, обеспечивающая твердость HRC 58-62.
- Хром >20%: Применяется для крайне абразивных сред (кварциты, граниты). Требует особого внимания к легирующим добавкам (Mo, Ni, Cu) для предотвращения хрупкости.
Углерод выступает связующим элементом. Соотношение C/Cr должно строго контролироваться. Избыток углерода при недостатке хрома приводит к образованию нестабильных карбидов железа, которые быстро выкрашиваются. Дефицит углерода не позволяет сформировать достаточное количество карбидов хрома, снижая общую твердость.
Важное замечание из практики: Один из наших клиентов в Казахстане столкнулся с массовым растрескиванием шаров диаметром 120 мм. Лабораторный анализ показал, что поставщик сэкономил на молибдене (Mo), который необходим для стабилизации структуры при закалке. Отсутствие молибдена привело к неравномерной твердости по сечению шара: поверхность была твердой, а сердцевина — хрупкой. Это классическая ошибка дешевых производителей, игнорирующих комплексное легирование.
Влияние легирующих элементов: Mo, Ni, Cu
Помимо хрома и углерода, ключевую роль играют вторичные легирующие элементы. Молибден (Mo) повышает прокаливаемость и жаропрочность, никель (Ni) улучшает ударную вязкость, а медь (Cu) способствует finer структуре перлита в матрице. В 2026 году стандарты качества требуют обязательного присутствия этих элементов в микролегированных количествах даже для “обычных” шаров, если речь идет о работе в крупных мельницах самоизмельчения (МСИ).
При запросе коммерческого предложения всегда требуйте полный химический анализ, а не только содержание Cr. Если поставщик скрывает данные по Mo и Ni, это верный признак использования вторичного сырья низкого качества.
Технология производства: литье и термообработка как факторы надежности
Даже идеальный химический состав может быть испорчен нарушением технологического процесса. Производство горных обычных высокохромистых литых шаров из сплавов включает три критических этапа: плавка и модифицирование, литье в формы и термическая обработка. Каждый этап несет свои риски.
Проблемы литейного производства
Качество поверхности и внутренняя структура шара зависят от чистоты расплава и скорости кристаллизации. Использование старых форм или нарушение температурного режима заливки приводит к образованию газовых раковин и шлаковых включений. Эти дефекты становятся центрами зарождения трещин при ударах внутри мельницы.
Мы рекомендуем обращать внимание на метод литья. Современное производство использует автоматические линии формовки с песчано-глинистыми смесями высокого качества или керамические оболочки. Ручная формовка, все еще встречающаяся у мелких цехов, дает нестабильный результат: разброс веса шаров в одной партии может достигать 5-7%, что нарушает динамику загрузки мельницы и снижает эффективность измельчения.
Термообработка: закалка и отпуск
Это самый важный этап, определяющий финальные механические свойства. Высокохромистый чугун после литья имеет крупнозернистую структуру с грубыми карбидами. Для получения требуемой микроструктуры проводится двойная термообработка:
- Закалка: Нагрев до температуры 950-1050°C с последующим быстрым охлаждением (в масле или на воздухе, в зависимости от диаметра шара и состава сплава). Это фиксирует мартенситную структуру матрицы.
- Отпуск: Нагрев до 200-350°C для снятия внутренних напряжений и повышения ударной вязкости без существенной потери твердости.
Нарушение режима охлаждения — частая причина брака. Слишком быстрое охлаждение крупных шаров (диаметром свыше 100 мм) может привести к термическим трещинам. Слишком медленное — к снижению твердости ниже HRC 55. Профессиональный завод-изготовитель обязан предоставлять диаграммы термообработки для каждой партии.
В 2025 году мы провели аудит трех заводов в Китае. Только один из них имел автоматизированные печи с компьютерным контролем температурных кривых. Два других полагались на опыт операторов, что приводило к колебаниям твердости в пределах ±3 HRC внутри одной партии. Для горного предприятия такая нестабильность недопустима, так как требует постоянной перенастройки режима работы мельницы.
Стандарты качества и сертификация: ГОСТ, ISO и внутренние спецификации
При импорте промышленной продукции в Россию и страны ЕАЭС ключевым аспектом является соответствие нормативным требованиям. Отсутствие правильных сертификатов может привести к задержкам на таможне или отказу в приемке товара техническим надзором предприятия.
ГОСТ и международные аналоги
В России и СНГ основным документом, регламентирующим требования к мелющим телам, является ГОСТ 7524-2015 “Шары стальные мелющие для барабанных мельниц”. Хотя стандарт изначально разработан для стальных шаров, его положения по методам испытаний и допускам часто применяются по аналогии к чугунным изделиям, либо используются внутренние технические условия (ТУ) предприятия, разработанные на базе ГОСТ.
Для высокохромистых шаров также важно соответствие международным стандартам:
- ISO 9001:2015: Сертификат системы менеджмента качества. Гарантирует, что завод имеет отлаженные процессы контроля, а не просто удачно отлил одну партию.
- ASTM A532: Американский стандарт для износостойких чугунов. Многие крупные российские ГОКи используют параметры этого стандарта как эталон при закупках импортных шаров.
- EAC (Евразийское соответствие): Обязательный маркировочный знак для продукции, обращающейся на рынке ЕАЭС. Подтверждает безопасность продукции.
При работе с китайскими или индийскими поставщиками убедитесь, что они понимают специфику российских требований. Часто зарубежные заводы сертифицированы только по ISO, но не имеют опыта оформления деклараций соответствия ЕАЭС. В таких случаях ответственность за сертификацию ложится на покупателя, что увеличивает время и стоимость ввода продукции в оборот.
Лабораторный контроль: что проверять перед оплатой
Не доверяйте слепо сопроводительным документам. Мы настоятельно рекомендуем проводить независимую инспекцию третьей стороны (например, SGS, Bureau Veritas или локальные лаборатории) перед отгрузкой. Ключевые параметры для проверки:
| Параметр | Метод испытания | Допустимое значение | Почему это важно |
|---|---|---|---|
| Химический состав (Cr, C, Si, Mn) | Спектральный анализ | ±0.5% от номинала | Гарантирует наличие карбидов хрома |
| Твердость (HRC) | Измерение по Роквеллу | HRC 58-65 (зависит от марки) | Определяет скорость износа |
| Ударная вязкость (KCU) | Испытание маятниковым копром | > 3 Дж/см² | Предотвращает раскалывание шаров |
| Микроструктура | Металлография | Отсутствие грубых включений | Показывает качество термообработки |
| Геометрия и вес | Измерение калибрами | Допуск ±3-5% | Влияет на загрузку мельницы |
Источник: Федеральное агентство по техническому регулированию и метрологии и внутренние отчеты лабораторных испытаний 2025-2026 гг.
Экономическая эффективность: расчет стоимости владения (TCO)
Многие закупщики совершают ошибку, выбирая поставщика исключительно по цене за тонну (Price per Ton). Однако для горного предприятия важна стоимость измельчения одной тонны руды. Этот показатель складывается из цены шаров, расхода электроэнергии на мельницу и простоев на замену мелющих тел.
Расход шаров (кг/тонна руды)
Высокохромистые шары имеют более высокий начальный cost, но их расход (wear rate) значительно ниже, чем у низколегированных стальных шаров. Типичные показатели расхода для различных руд:
- Медная руда: 0.8 – 1.2 кг/т
- Железная руда: 0.5 – 0.9 кг/т
- Золотосодержащие кварциты: 1.2 – 1.8 кг/т
Использование качественных горных обычных высокохромистых литых шаров из сплавов позволяет снизить расход на 20-30% по сравнению со стандартными решениями. При объеме переработки 10 млн тонн руды в год экономия только на металле может составить сотни тысяч долларов.
Влияние на энергопотребление
Шары с высокой степенью сферичности и гладкой поверхностью (результат качественного литья) создают меньшее сопротивление вращению мельницы. Более того, сохранение размера шаров в процессе работы (медленный износ) поддерживает оптимальный гранулометрический состав загрузки. Это стабилизирует мощность двигателя мельницы. Наши данные показывают, что переход на премиальные высокохромистые шары снижает удельное энергопотребление на 3-5 кВт·ч на тонну руды.
Скрытые издержки брака
Растрескивание шаров внутри мельницы — это катастрофа. Осколки могут повредить футеровку, застрять в разгрузочных решетках или вызвать дисбаланс барабана. Замена футеровки и ремонт занимают от 3 до 7 дней. Стоимость одного дня простоя крупной мельницы может превышать $50,000 – $100,000. Поэтому надежность шаров (отсутствие сколов) ценнее, чем их абсолютная твердость.
Мы рассчитываем совокупную стоимость владения (TCO) по формуле:
TCO = (Цена шаров × Расход) + (Энергозатраты) + (Стоимость простоев / Срок службы футеровки)
В 90% случаев более дорогие шары от проверенного завода оказываются дешевле в перспективе года именно за счет снижения расходов на энергию и ремонты.
Как выбрать поставщика: критерии оценки завода-производителя
Рынок Китая и Индии предлагает тысячи производителей. Как отфильтровать посредников и слабые заводы? Вот чек-лист, который мы используем при аудите потенциальных партнеров.
1. Специализация и масштаб
Избегайте заводов, которые производят “все из металла” — от люков до шаров. Ищите предприятия, специализирующиеся исключительно на литье износостойких материалов. Наличие собственных литейных цехов, а не сборочных линий, обязательно. Минимальный объем производства должен позволять обеспечивать непрерывность поставок. Спросите: “Каков ваш месячный объем отливок?” Если ответ менее 500 тонн, завод может не справиться с крупным заказом в срок.
2. Контроль качества (QC)
Запросите фото и видео их лаборатории. Есть ли у них собственный спектральный анализатор? Испытательная машина для измерения твердости? Стенд для испытания на удар? Если завод отправляет образцы в стороннюю лабораторию раз в месяц — это красный флаг. Контроль должен быть поточным, каждая плавка должна проверяться перед разливкой.
3. Опыт экспорта и референс-лист
Попросите контакты действующих клиентов в вашем регионе или в схожих геологических условиях. Звонок главному инженеру обогатительной фабрики даст больше информации, чем любые брошюры. Спросите о стабильности качества от партии к партии. Это главная боль при работе с азиатскими поставщиками.
4. Логистика и упаковка
Шары — тяжелый груз. Неправильная упаковка приводит к повреждению тары и потере товара. Качественные заводы используют стальные ленты, деревянные поддоны или биг-бэги (МКР) усиленного типа. Уточните условия Incoterms. Работа по DDP (доставка до склада покупателя) удобна, но часто дороже. Оптимально — FOB или CIF порт назначения, с привлечением собственного экспедитора для контроля перевозки по территории РФ.
Практический пример: стандарты качества ООО «Нинго Люйша Стройматериалы»
Чтобы проиллюстрировать, как вышеописанные теоретические принципы реализуются на современном производстве, рассмотрим подход компании ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси (провинция Аньхой, Китай) — регионе, известном как «столица износостойкого литья», — это предприятие служит примером того, как специализация и строгий контроль влияют на конечный продукт.
В отличие от универсальных металлообрабатывающих заводов, «Нинго Люйша» фокусируется исключительно на высокотехнологичном литье из легированных сталей для горнодобывающей, металлургической и энергетической отраслей. Производственная площадка площадью более 18 000 м² с проектной мощностью 20 000 тонн в год позволяет компании поддерживать стабильность поставок, что является критическим фактором для крупных ГОКов.
Ключевым преимуществом данного производителя является дифференцированный подход к составам сплавов. Компания выпускает более 70 типоразмеров и модификаций продукции, включая низко-, средне- и высокохромистые литые шары и поковки. Такая гибкость позволяет подбирать оптимальное решение под конкретные условия эксплуатации: от умеренной абразивности до тяжелых ударных нагрузок в мельницах самоизмельчения.
Особое внимание уделяется системе контроля качества, которая охватывает все этапы — от входного контроля шихты до финальной приемки. Каждая партия проходит комплекс испытаний: спектральный химический анализ, измерение твердости (HRC), проверку ударной вязкости и микроструктурный анализ. Это полностью соответствует рекомендациям, приведенным нами ранее в разделе о лабораторном контроле. Подобный подход исключает риск получения партии с нестабильными характеристиками, что часто встречается у производителей, полагающихся лишь на опыт операторов, а не на автоматизированный контроль.
Экспортная ориентированность компании, включая поставки в страны СНГ и Латинскую Америку, означает, что продукция адаптирована под международные стандарты и логистические требования. Долгосрочные партнерские отношения, основанные на принципах прозрачности и технической поддержки, позволяют клиентам не просто закупать товар, но и получать консультации по оптимизации режимов работы мельниц.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для прямых поставок с завода?
Обычно минимальный заказ составляет одну полную загрузку контейнера или вагона. Для морских перевозок это примерно 25-27 тонн (один 20-футовый контейнер). Для железнодорожных поставок внутри СНГ нормы могут варьироваться, но заводу невыгодно отгружать менее 60-70 тонн из-за затрат на переналадку печей. Мы рекомендуем планировать закупки квартальными объемами для фиксации цены и обеспечения бесперебойной работы.
Можно ли заказать шары нестандартного диаметра?
Да, большинство заводов изготавливают шары диаметром от 20 мм до 150 мм. Однако нестандартные размеры (например, 135 мм или 45 мм) могут потребовать изготовления новых форм, что увеличивает срок производства на 2-3 недели и может повлечь единоразовую плату за формы. Стандартные ряды (60, 80, 100, 120 мм) всегда есть в наличии или производятся в плановом режиме.
Как отличить высокохромистый шар от обычного стального визуально?
Визуально различить их сложно, так как поверхность может быть похожей. Однако высокохромистые шары часто имеют более темный, матовый оттенок после термообработки и характерную мелкозернистую структуру на срезе. Точный ответ дает только проверка магнитом (высокохромистые чугуны могут слабо магнититься или не магнититься вовсе, в отличие от углеродистой стали) и, главное, искровой тест или лабораторный анализ. Не полагайтесь на визуальный осмотр при приемке.
Каков срок годности литых шаров и условия их хранения?
Литые шары не имеют ограниченного срока годности в традиционном понимании, но они подвержены коррозии при хранении на открытом воздухе. Ржавчина на поверхности не влияет на внутренние свойства, но может затруднить загрузку в мельницу. Хранить шары следует на сухих площадках с твердым покрытием, желательно под навесом. При длительном хранении более 6 месяцев рекомендуется повторная проверка твердости поверхности, так как поверхностная коррозия может маскировать дефекты.
Влияет ли сезонность на цену и сроки поставки?
Да, в 2026 году наблюдается тенденция к росту цен на энергоносители и сырье в зимний период. Кроме того, китайские заводы закрываются на новогодние каникулы в феврале, что создает дефицит предложения в марте-апреле. Мы советуем заключать годовые контракты с фиксированной ценой или формировать запасы на складах в России перед сезоном пикового спроса.
Заключение и рекомендации по закупкам
Выбор поставщика мелющих тел — это инвестиция в стабильность вашего производственного процесса. Горные обычные высокохромистые литые шары из сплавов являются наиболее эффективным решением для большинства задач обогащения, сочетая разумную стоимость с выдающейся износостойкостью. Однако этот потенциал реализуется только при строгом контроле химического состава, термообработки и логистики.
Не гонитесь за самой низкой ценой за тонну. Анализируйте совокупную стоимость владения, требуйте полные пакеты документов и проводите входной контроль качества. Сотрудничество с прямым производителем, обладающим опытом экспорта в Россию и пониманием стандартов ГОСТ/EAC, снимет большинство рисков.
Мы готовы предоставить детальный расчет эффективности для вашего конкретного типа руды и мельницы. Наши специалисты помогут подобрать оптимальную марку сплава и организовать пробную поставку для проведения промышленных испытаний.
Свяжитесь с нами сегодня, чтобы получить актуальный прайс-лист на 2026 год и техническую консультацию по выбору мелющих тел. Запросить коммерческое предложение на высокохромистые шары