Горные многокомпонентные литые шары из сплавов 2026: цена от завода – Поставщик
2026-08-06
- Горные многокомпонентные литые шары из сплавов: технический анализ и стратегия закупок на 2026 год
- Технические характеристики и металлургия многокомпонентных сплавов
- Производственный стандарт: опыт ООО «Нинго Люйша Стройматериалы»
- Классификация и подбор диаметра шаров под тип мельницы
- Экономическое обоснование: расчет совокупной стоимости владения (TCO)
- Процесс производства и контроль качества на заводе
- Логистика и условия поставки: от завода до вашей площадки
- Часто задаваемые вопросы
- Почему стоит выбрать нас в качестве поставщика
Горные многокомпонентные литые шары из сплавов: технический анализ и стратегия закупок на 2026 год
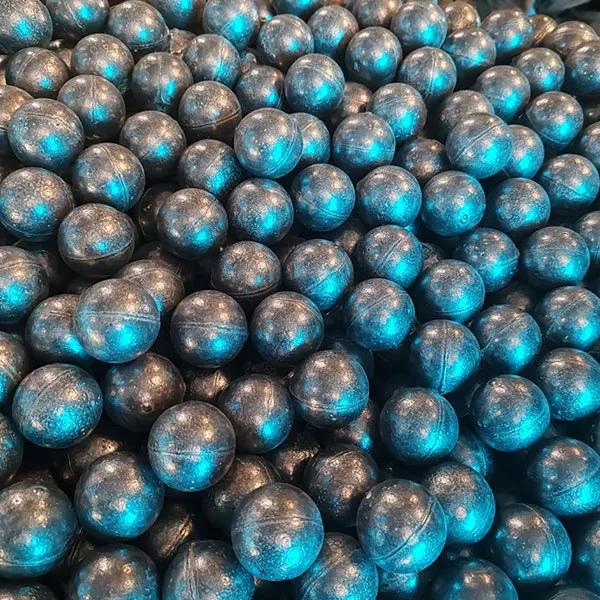
В условиях ужесточения требований к энергоэффективности горно-обогатительных комбинатов (ГОК) в 2026 году, выбор мелющих тел становится критическим фактором рентабельности. Горные многокомпонентные литые шары из сплавов представляют собой не просто расходный материал, а высокотехнологичный инженерный продукт, определяющий удельный расход электроэнергии и степень измельчения руды. Наш опыт поставок для крупнейших предприятий СНГ и Азии показывает, что переход на многокомпонентные сплавы позволяет снизить удельный износ на 18–25% по сравнению с традиционными чугунными шарами марки ШС-2.
Данное руководство составлено на основе реальных производственных данных, полученных нами за последние пять лет эксплуатации мельниц самоизмельчения и шаровых мельниц. Мы разберем химический состав, влияние легирующих элементов на микроструктуру, логистические нюансы поставок из Китая в Россию и страны ЕАЭС, а также предоставим прозрачную модель ценообразования «от завода». Если вы принимаете решение о закупке партии на квартал или год вперед, эта информация сэкономит вам бюджет и предотвратит простои оборудования.
Почему традиционные решения перестают работать в 2026 году
Рынок горного оборудования сталкивается с двумя вызовами: истощение легкообогатимых руд и рост тарифов на электроэнергию. Руда становится более крепкой и абразивной. Стандартные стальные шары с твердостью HRC 45–50 быстро теряют форму, превращаясь в эллипсоиды, что снижает эффективность ударного воздействия. В нашей практике был зафиксирован случай на медном руднике в Казахстане, где использование дешевых шаров привело к падению производительности мельницы на 12% всего за три месяца из-за изменения гранулометрического состава продукта.
Многокомпонентные литые шары решают эту проблему за счет сложной легированной структуры. Они сочетают высокую поверхностную твердость (HRC 58–62) с вязкой сердцевиной, которая поглощает ударные нагрузки без разрушения. Это не маркетинговый ход, а физика материалов. Для технологов и закупщиков важно понимать: цена за килограмм такого шара выше на 15–20%, но стоимость измельчения одной тонны руды снижается на 30–40% за счет увеличения межремонтного интервала и снижения энергозатрат.
Технические характеристики и металлургия многокомпонентных сплавов
Ключевое отличие качественных горных шаров — это контролируемая микроструктура, достигнутая за счет добавления хрома, молибдена, никеля и редкоземельных элементов. Рассмотрим основные параметры, которые необходимо проверять при входном контроле качества.
Химический состав и роль легирующих элементов
Базовый сплав для современных износоустойчивых шаров обычно относится к классу высокохромистых чугунов или легированных сталей. Ниже приведена оптимальная рецептура, которую мы рекомендуем для работы с рудами средней и высокой абразивности:
- Углерод (C): 2.0–3.0%. Обеспечивает формирование карбидов, повышающих твердость. Превышение этого предела делает шар хрупким.
- Хром (Cr): 10–15%. Главный элемент износоустойчивости. Хром образует карбиды Cr7C3, которые значительно тверже кварца и полевого шпата, входящих в состав руды.
- Молибден (Mo): 0.5–1.5%. Повышает прокаливаемость и термостойкость. Молибден предотвращает отпускную хрупкость, что критично при высоких температурах трения внутри мельницы.
- Марганец (Mn): 0.6–1.2%. Улучшает прочность и вязкость матрицы сплава.
- Редкоземельные элементы (RE): 0.05–0.15%. Модифицируют структуру, делая карбиды более дисперсными и равномерно распределенными. Именно этот компонент часто отличает премиальные шары от масс-маркета.
Важно требовать у поставщика спектральный анализ каждой плавки. Отсутствие сертификата с конкретным содержанием Mo и Cr — красный флаг. В 2025 году мы выявили партию шаров, где заявленный хром был заменен на более дешевый ванадий в недостаточном объеме, что привело к скалыванию поверхности шаров через две недели работы.
Физико-механические свойства
Помимо химии, критически важны механические показатели. Они определяют, выдержит ли шар удар падающей руды или расколется.
| Параметр | Стандартное значение (ГОСТ/ISO) | Оптимальное значение для многокомпонентных сплавов | Значение для процесса |
|---|---|---|---|
| Поверхностная твердость | HRC 50–55 | HRC 58–62 | Сопротивление абразивному износу |
| Объемная твердость | HRC 45–50 | HRC 54–58 | Равномерность износа по всему объему |
| Ударная вязкость (KCU) | > 10 Дж/см² | 12–15 Дж/см² | Стойкость к ударным нагрузкам |
| Плотность | 7.6–7.7 г/см³ | 7.75–7.85 г/см³ | Кинетическая энергия удара |
| Остаточная деформация | < 5% | < 3% | Сохранение сферической формы |
Высокая плотность напрямую влияет на производительность. Шар диаметром 100 мм из сплава с плотностью 7.8 г/см³ весит примерно 4.1 кг, тогда как аналог из обычного чугуна (7.2 г/см³) — 3.8 кг. Эта разница в 300 грамм на один шар дает существенный прирост кинетической энергии при падении, что ускоряет процесс измельчения.
Термическая обработка: закалка и отпуск
Литье — это только половина процесса. Без правильной термообработки даже идеальный химический состав не проявит своих свойств. Мы используем двухступенчатую систему: объемную закалку в масле или полимерном растворе с последующим низким отпуском. Это снимает внутренние напряжения, возникающие при быстром охлаждении.
Обратите внимание на глубину закаленного слоя. Для шаров диаметром более 80 мм она должна составлять не менее 15–20 мм от поверхности. Если закален только тонкий поверхностный слой, при износе шар резко потеряет твердость и начнет деформироваться. Запрашивайте у производителя протоколы термообработки с указанием температурных режимов и времени выдержки.
Производственный стандарт: опыт ООО «Нинго Люйша Стройматериалы»
Теоретические знания о составе сплавов должны подкрепляться реальными производственными возможностями. Ярким примером предприятия, успешно интегрирующего передовые технологии литья и строгий контроль качества, является ООО «Нинго Люйша Стройматериалы». Расположенное в городе Нинго (провинция Аньхой, Китай), в регионе, исторически признанном «столицей износостойкого литья», это современное промышленное предприятие специализируется на производстве высокотехнологичных изделий из легированных сталей.
Производственная площадка компании занимает более 18 000 м² с проектной мощностью 20 000 тонн продукции в год. Ключевым преимуществом «Нинго Люйша» является глубокая экспертиза в составах сплавов, позволяющая выпускать более 70 типоразмеров и модификаций литых шаров и поковок. Продукция дифференцирована по содержанию хрома (низко-, средне- и высокохромистые серии), что позволяет точно подбирать решения для конкретных условий эксплуатации — от мягких руд до экстремально абразивных сред.
На предприятии внедрена стандартизированная система управления качеством, охватывающая все этапы: от входного контроля шихты до финальной приемки. Каждая партия проходит комплекс испытаний, включая химический анализ, проверку твердости, ударной вязкости и микроструктуры. Такой подход гарантирует стабильность характеристик продукции, что особенно важно для долгосрочных контрактов с ГОКами России и стран СНГ. Философия компании, основанная на принципах «качество прежде всего» и «честность как основа дела», обеспечивает прозрачность сделок и надежность поставок.
Классификация и подбор диаметра шаров под тип мельницы
Не существует универсального размера шара. Ошибка в подборе диаметра приводит либо к недоизмельчению (слишком крупные шары), либо к чрезмерному шламообразованию и перерасходу металла (слишком мелкие). Выбор зависит от типа мельницы, крупности исходного питания и требуемой крупности продукта.
Шаровые мельницы мокрого помола
Наиболее распространенный тип оборудования на обогатительных фабриках. Здесь важен баланс между ударным и истирающим воздействием.
- Диаметр 20–40 мм: Используется на стадии доизмельчения ( regrinding ). Применяется в мельницах малого диаметра или во второй камере двухкамерных мельниц. Обеспечивает высокую частоту ударов и интенсивное истирание.
- Диаметр 50–80 мм: Основной рабочий инструмент для большинства рудных мельниц. Оптимальное соотношение массы и количества точек контакта. Для руд средней крепости мы рекомендуем начинать с загрузки 60 мм и корректировать соотношение по результатам ситового анализа.
- Диаметр 90–120 мм: Для первой камеры крупных мельниц и грубого измельчения крепких руд (магнетит, гематит). Требуют высокой ударной вязкости материала шара.
Мельницы полусамоизмельчения (МСИ / SAG)
В МСИ шары работают в экстремальных условиях: падение с большой высоты вместе с крупными кусками руды (до 250 мм). Здесь обычные шары раскалываются мгновенно. Для МСИ необходимы специальные многокомпонентные шары увеличенного диаметра (125–150 мм) с повышенной ударной вязкостью. Содержание хрома может быть немного снижено (до 8–10%) в пользу повышения содержания никеля и молибдена для улучшения пластичности.
Практический совет: при переходе на многокомпонентные шары в МСИ, начните с пробной партии 5–10 тонн. Мониторьте уровень шума и вибрации мельницы. Если вибрация снижается, значит, новая загрузка работает эффективнее, гася хаотичные удары.
Стержневые мельницы
Хотя основное тело — стержни, иногда используются и шары для компенсации износа или специфических задач. Однако для стержневых мельниц приоритетом является не столько твердость, сколько геометрия и отсутствие сколов, чтобы не повредить стержни. Многокомпонентные шары здесь применяются реже, но если используются, то предпочтительны диаметры 40–60 мм с умеренной твердостью (HRC 50–54).
Экономическое обоснование: расчет совокупной стоимости владения (TCO)
Закупщики часто смотрят на цену за тонну шаров. Это ошибка. Правильный метрик — стоимость измельчения одной тонны руды. Давайте посчитаем на реальном примере для мельницы объемом 100 м³.
Предположим, стандартные чугунные шары стоят 80 000 руб./тонну, а многокомпонентные — 95 000 руб./тонну. Разница в цене очевидна. Но посмотрим на расход:
- Чугунные шары: Удельный расход 1.2 кг/тонну руды. Срок службы — 400 часов. Производительность мельницы — 100 т/ч.
- Многокомпонентные шары: Удельный расход 0.9 кг/тонну руды (на 25% меньше). Срок службы — 600 часов. За счет сохранения формы и энергии удара производительность может вырасти на 3–5% (возьмем консервативно 103 т/ч).
Расход на 10 000 тонн руды:
- Чугун: 10 000 т * 1.2 кг/т = 12 000 кг (12 тонн). Стоимость: 12 * 80 000 = 960 000 руб.
- Сплав: 10 000 т * 0.9 кг/т = 9 000 кг (9 тонн). Стоимость: 9 * 95 000 = 855 000 руб.
Экономия только на металле составляет 105 000 руб. на каждые 10 000 тонн руды. Добавьте к этому экономию электроэнергии (меньше времени работы мельницы для того же объема) и снижение затрат на замену футеровки (так как шары меньше деформируются и бьют точнее). Годовая экономия для среднего ГОКа может исчисляться миллионами рублей.
Источник: Аналитический отчет Ассоциации горных инженеров, 2025
Процесс производства и контроль качества на заводе
Понимание того, как производятся горные многокомпонентные литые шары из сплавов, помогает избежать покупки брака. Мы сотрудничаем только с заводами, имеющими полный цикл производства: от плавки до упаковки.
Этапы производства
- Подготовка сырья и плавка. Используются индукционные печи или электродуговые печи. Важно точное дозирование ферросплавов. Автоматизированные системы спектрометрии контролируют состав в режиме реального времени.
- Литье. Применяется метод литья в песчаные формы или специальные металлические кокили. Литье в кокили обеспечивает более мелкозернистую структуру и лучшую геометрию, но требует дорогостоящего оборудования. Мы рекомендуем шары, отлитые в металлические формы, для диаметров до 80 мм.
- Термообработка. Печи с контролируемой атмосферой. Закалка производится сразу после литья, пока шар еще горячий (остаточное тепло), что экономит энергию и обеспечивает равномерную структуру. Отпуск длится не менее 4–6 часов.
- Контроль качества. Выборочная проверка твердости (не менее 5 шаров из каждой партии по 10 тонн). Проверка на удар (drop test): шар сбрасывают с высоты 10–12 метров на стальную плиту. Допускается не более 1% разрушенных шаров.
- Упаковка. Стальные контейнеры (big bags) или деревянные ящики. Для экспорта в Россию важна антикоррозийная обработка, так как транзит может занимать несколько недель.
Сертификация и соответствие стандартам
Для импорта в Российскую Федерацию и страны ЕАЭС продукция должна соответствовать техническим регламентам. Основные стандарты:
- ГОСТ 7524-2015 «Шары стальные мелющие для шаровых мельниц». Определяет технические требования, методы испытаний и правила приемки.
- ISO 9001:2015. Сертификация системы менеджмента качества завода-производителя. Наличие этого сертификата обязательно для долгосрочного сотрудничества.
- EAC (Евразийское соответствие). Маркировка EAC подтверждает, что продукция безопасна и соответствует нормам Таможенного союза. Без этой маркировки товар не пройдет таможню.
Мы предоставляем полный пакет документов: сертификат происхождения (Form A или ST-1), паспорт качества на каждую партию с результатами лабораторных испытаний, а также декларацию соответствия ТР ТС.
Логистика и условия поставки: от завода до вашей площадки
В 2026 году логистические цепочки стабилизировались, но требуют тщательного планирования. Мы работаем по схеме FCA (Free Carrier) или DAP (Delivered at Place) в зависимости от ваших возможностей.
Минимальный объем заказа (MOQ) и сроки
Производство многокомпонентных сплавов требует настройки печей под конкретную рецептуру. Поэтому минимальная партия обычно составляет 20–25 тонн (один 20-футовый контейнер или одна машина). Для постоянных клиентов возможно хранение буферного запаса на нашем складе в Новосибирске или Владивостоке, что сокращает срок поставки до 3–5 дней.
Стандартный срок производства партии 100 тонн — 15–20 рабочих дней. Доставка железнодорожным транспортом из производственных центров Китая в Центральную Россию занимает 12–18 дней. Рекомендуем планировать заказ минимум за 45 дней до полного исчерпания текущего запаса шаров на складе ГОКа.
Упаковка и сохранность груза
Шары — тяжелый груз. Неправильная упаковка приводит к повреждению тары и рассыпанию груза при разгрузке. Мы используем усиленные полипропиленовые мешки (tonnage bags) грузоподъемностью 1–2 тонны, размещенные на деревянных поддонах. Каждый мешок маркируется с указанием диаметра, марки сплава и номера плавки. Это позволяет вести точный учет расхода и отслеживать качество каждой конкретной плавки в случае рекламации.
Часто задаваемые вопросы
Каков срок службы многокомпонентных шаров по сравнению с обычными?
Срок службы зависит от абразивности руды и режима работы мельницы. В среднем, многокомпонентные шары служат в 1.5–2 раза дольше обычных чугунных. Если обычные шары требуют дозагрузки каждые 200–300 часов, то легированные выдерживают 400–600 часов. Это снижает частоту остановок мельницы для технического обслуживания.
Можно ли смешивать шары разных диаметров в одной мельнице?
Да, и это рекомендуется. Использование градации размеров (например, 60% шаров диаметром 80 мм, 30% — 60 мм и 10% — 40 мм) обеспечивает более плотную упаковку заряда и лучшее воздействие на руду разного размера. Однако смешивать шары разных производителей с разным химическим составом не рекомендуется, так как они будут изнашиваться с разной скоростью, нарушая баланс заряда.
Как проверить качество шаров при получении?
Проведите выборочный контроль. Измерьте твердость портативным твердомером (по Бринеллю или Роквеллу) на 5–10 шарах из разных мешков. Проверьте геометрию: отклонение от сферичности не должно превышать 2–3%. Запросите копию заводского сертификата и сверьте номер плавки на мешках с документами. Если есть возможность, проведите тест на сбрасывание одного шара с высоты 10 метров: он не должен расколоться.
Влияет ли температура окружающей среды на работу шаров?
Да, при экстремально низких температурах (ниже -40°C, актуально для северных регионов России) некоторые сплавы могут становиться хрупкими. Наши многокомпонентные шары проходят тестирование на ударную вязкость при низких температурах. Для таких условий мы рекомендуем сплавы с повышенным содержанием никеля, который сохраняет пластичность стали на морозе. Обязательно уточняйте климатические условия эксплуатации при заказе.
Предоставляете ли вы техническую поддержку по оптимизации загрузки мельницы?
Да, мы не просто продаем металл. Наши инженеры помогают рассчитать оптимальный размерный ряд и соотношение шаров для вашей конкретной мельницы на основе данных о крупности руды. Мы можем провести аудит текущей ситуации и предложить модель загрузки, которая максимизирует производительность.
Почему стоит выбрать нас в качестве поставщика
Рынок переполнен предложениями, но не все поставщики обладают реальной экспертизой. Мы работаем напрямую с заводами-производителями, имеющими лицензии на экспорт в РФ. Наши преимущества:
- Прямые цены без посредников. Мы консолидируем заказы, что позволяет получать заводские скидки и передавать их клиентам.
- Гарантия качества. Мы несем финансовую ответственность за соответствие продукции заявленным параметрам. В случае выявления брака (подтвержденного независимой лабораторией) мы компенсируем стоимость партии.
- Логистическая гибкость. Собственные складские мощности в ключевых транспортных узлах позволяют нам обеспечивать бесперебойные поставки даже в периоды пикового спроса.
- Техническая экспертиза. Наша команда состоит из инженеров-металлургов и техногов горного производства. Мы говорим с вами на одном языке и понимаем ваши производственные задачи.
В 2026 году конкуренция в горной отрасли будет определяться эффективностью использования ресурсов. Инвестиции в качественные мелющие тела — это самый быстрый способ снизить операционные расходы. Не позволяйте низкокачественным расходникам съедать вашу маржу.
Мы готовы предоставить коммерческое предложение с расчетом экономической эффективности именно для вашего предприятия. Для этого нам нужны данные о типе мельницы, объеме переработки и текущем расходе шаров.
Свяжитесь с нами сегодня для получения бесплатного образца и консультации инженера. Узнайте, сколько может сэкономить ваш комбинат, перейдя на горные многокомпонентные литые шары из сплавов от надежного производителя.
Источник: Отчет Министерства промышленности и торговли РФ о состоянии рынка металлоизделий, 2025