Горные многокомпонентные литые шары из сплавов: цена от производителя 2026
2026-08-20
- Горные многокомпонентные литые шары из сплавов: цена от производителя 2026
- Что такое горные многокомпонентные литые шары из сплавов и их металлургическая суть
- Производственные возможности и контроль качества: опыт ООО «Нинго Люйша Стройматериалы»
- Где применяются горные многокомпонентные литые шары из сплавов
- Основные технические характеристики и стандарты качества 2026
- Как выбрать горные многокомпонентные литые шары из сплавов: инженерный подход
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение моделей и типов сплавов
- Логистика и экспорт: особенности поставок в 2026 году
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о горных многокомпонентных шарах
- Рекомендации по покупке и заключению контракта
- Заключение
Горные многокомпонентные литые шары из сплавов: цена от производителя 2026
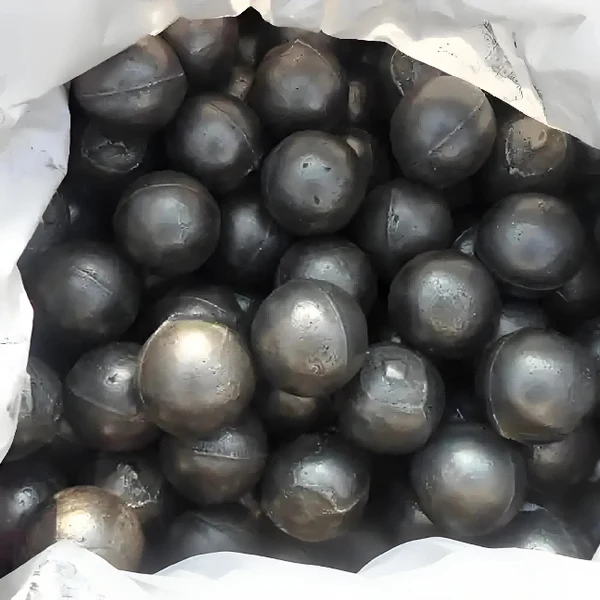
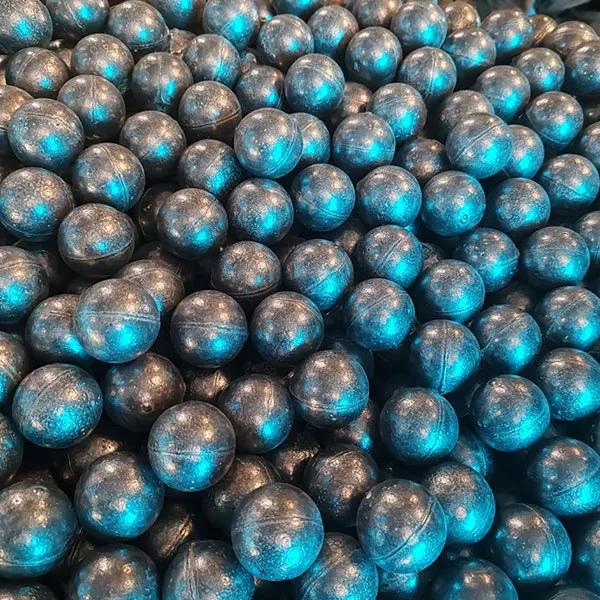
Горные многокомпонентные литые шары из сплавов представляют собой высокотехнологичные мелющие тела, разработанные для экстремальных условий работы в рудно-обогатительных комбинатах. В отличие от традиционных стальных шаров, их структура формируется за счет легирования хромом, молибденом, никелем и редкоземельными элементами, что обеспечивает твердость поверхности до 65 HRC при сохранении ударной вязкости ядра. Основной задачей таких изделий является максимизация коэффициента измельчения при минимальном удельном расходе металла на тонну переработанной руды. Для закупщиков и главных инженеров обогатительных фабрик в 2026 году ключевым фактором становится не просто стоимость единицы продукции, а совокупная стоимость владения (TCO), включающая логистику, срок службы и влияние на энергопотребление мельниц. Прямые поставки от производителя позволяют оптимизировать эти затраты, исключая посреднические наценки и гарантируя соответствие химического состава заявленным спецификациям ГОСТ и международным стандартам ISO.
Что такое горные многокомпонентные литые шары из сплавов и их металлургическая суть
Термин «многокомпонентные» в контексте литейного производства означает сложный химический состав сплава, где каждый легирующий элемент выполняет строго определенную функцию. Базовая матрица обычно состоит из высокохромистого чугуна или легированной стали, но именно добавки определяют финальные эксплуатационные характеристики. В 2026 году стандарты качества требуют прецизионного контроля микроструктуры:
- Хром (Cr): Основной карбидообразующий элемент. Содержание хрома в диапазоне 10–30% обеспечивает формирование карбидов типа M7C3 и M23C6, которые значительно превосходят по твердости цементит. Это напрямую влияет на абразивную износостойкость шара.
- Молибден (Mo): Повышает прокаливаемость и термостойкость. Молибден предотвращает отпускную хрупкость и стабилизирует структуру при высоких температурах, возникающих в зоне контакта шар-руда.
- Никель (Ni) и Марганец (Mn): Отвечают за аустенитную стабилизацию и ударную вязкость. Без достаточного количества этих элементов высокохромистый шар будет хрупким и может раскалываться при падении с высоты в барабанной мельнице.
- Редкоземельные элементы (Ce, La): Современные добавки, очищающие расплав от неметаллических включений и серы. Они улучшают форму карбидов, делая их более дисперсными и равномерно распределенными в матрице.
Процесс производства таких шаров отличается от обычной штамповки или простого литья. Используется метод литья в песчано-глинистые формы с последующей контролируемой термообработкой. Критическим этапом является закалка и отпуск, параметры которых подбираются индивидуально под диаметр шара. Например, для шаров диаметром 100 мм и 120 мм скорость охлаждения сердцевины различается, что требует разных режимов выдержки в печи. Нарушение технологии на этом этапе приводит к появлению внутренних напряжений, которые могут вызвать разрушение шара уже в первые часы работы.
Производственные возможности и контроль качества: опыт ООО «Нинго Люйша Стройматериалы»
Реализация описанных выше сложных металлургических требований возможна только на предприятиях с развитой технологической базой. Ярким примером такого подхода является ООО «Нинго Люйша Стройматериалы» — специализированное предприятие, расположенное в городе Нинго (провинция Аньхой, Китай), регионе, признанном «столицей износостойкого литья». Компания фокусируется на производстве высокотехнологичных литых изделий для горнодобывающей, металлургической и энергетической отраслей, объединяя традиционный опыт литейного дела с современными стандартами контроля.
Производственная площадка компании занимает более 18 000 квадратных метров, а годовая мощность достигает 20 000 тонн продукции. Ключевым преимуществом ООО «Нинго Люйша Стройматериалы» является глубокая экспертиза в составах сплавов: компания выпускает более 70 типоразмеров и модификаций литых шаров и поковок, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые серии). Это позволяет подбирать оптимальное решение для конкретных условий эксплуатации, будь то мягкие руды или высокоабразивные кварцевые породы.
Особое внимание уделяется системе управления качеством, которая охватывает все этапы — от входного контроля шихты до финальной приемки. Каждая партия проходит комплекс испытаний, включая спектральный химический анализ, проверку твердости, ударной вязкости и микроструктуры. Такой строгий контроль гарантирует, что горные многокомпонентные литые шары из сплавов, поставляемые компанией, полностью соответствуют заявленным спецификациям и международным стандартам, обеспечивая стабильность работы мельничного оборудования.
Где применяются горные многокомпонентные литые шары из сплавов
Сфера применения данных мелющих тел ограничена задачами, где требуется грубое и среднее измельчение твердых пород с высокой абразивностью. Использование многокомпонентных сплавов экономически оправдано не везде, а только там, где износ стандартных стальных шаров происходит катастрофически быстро.
Цветная металлургия: Медь и Золото
На медно-молибденовых комбинатах руда часто содержит кварц и пирит, обладающие высокой твердостью по шкале Мооса (7 и выше). Здесь горные многокомпонентные литые шары из сплавов показывают преимущество в сроке службы на 40–60% по сравнению со стальными аналогами марки 70Г2Л. Снижение частоты остановок мельницы для дозагрузки шаров увеличивает коэффициент использования оборудования (КИО).
Железорудная промышленность
При переработке магнетитовых и гематитовых руд важнее не только износостойкость, но и устойчивость к ударным нагрузкам. В первичных шаровых мельницах (МШЦ 3600х4000 и крупнее) используются шары диаметром 80–120 мм. Многокомпонентный сплав позволяет сохранить целостность шара при ударах о броню и другие шары, минимизируя образование металлического шлама, который загрязняет пульпу.
Цементная промышленность и угольная пыль
Хотя основной фокус — на горной добыче, подобные сплавы применяются и в цементных мельницах сырьевых материалов. Однако здесь требования к чистоте сплава выше, так как примеси железа могут влиять на цвет конечного продукта. В угольной промышленности такие шары используются для помола антрацита, где важна искробезопасность и стойкость к истиранию.
Основные технические характеристики и стандарты качества 2026
При закупке мелющих тел необходимо опираться на конкретные физико-механические показатели. Рынок 2026 года ужесточил требования к сертификации. Продукция должна сопровождаться паспортом качества, где указаны результаты лабораторных испытаний каждой партии.
| Параметр | Стандартные стальные шары | Многокомпонентные легированные шары | Высокохромистые белые чугуны |
|---|---|---|---|
| Твердость поверхности (HRC) | 45–50 | 58–62 | 63–67 |
| Ударная вязкость (Дж/см²) | 12–15 | 8–12 | 3–5 |
| Износ (г/т руды) | 800–1200 | 400–600 | 300–450 |
| Коэффициент дробления | Низкий | Средний/Высокий | Высокий |
| Склонность к раскалыванию | Низкая | Низкая | Средняя (зависит от термообработки) |
Важно отметить, что твердость не должна быть равномерной по всему объему. Идеальный профиль твердости для шаровой мельницы — это градиент: высокая твердость на поверхности (для сопротивления абразиву) и постепенное снижение к центру (для поглощения ударной энергии). Горные многокомпонентные литые шары из сплавов премиум-класса демонстрируют перепад твердости не более 3–5 HRC от поверхности к центру на глубину до 15 мм, после чего сохраняется вязкое ядро.
Геометрическая точность и овальность
Отклонение от сферической формы (овальность) не должно превышать 2–3% от номинального диаметра. Неправильная геометрия приводит к неравномерному износу брони мельницы и снижению эффективности измельчения из-за проскальзывания шаров. Современные линии литья с автоматической формовкой обеспечивают допуск ±1 мм для шаров диаметром до 100 мм.
Как выбрать горные многокомпонентные литые шары из сплавов: инженерный подход
Выбор мелющих тел — это не просто покупка товара, это инженерная задача по оптимизации технологического процесса. Ошибка в выборе сплава может стоить предприятию миллионов рублей в виде простоев и перерасхода электроэнергии. Ниже приведен алгоритм выбора, основанный на анализе условий эксплуатации.
Шаг 1: Анализ измельчаемого материала
Необходимо определить индекс работоспособности руды (Bond Work Index). Для руд с высоким содержанием кварца и твердых силикатов требуются сплавы с максимальным содержанием карбидов. Если руда мягкая, но абразивная (например, некоторые виды бокситов), можно использовать сплавы с меньшим содержанием дорогих легирующих элементов, таких как молибден.
Шаг 2: Определение диаметра мельницы и скорости вращения
Кинетическая энергия удара шара зависит от диаметра мельницы и критической скорости вращения.
- Для мельниц малого диаметра (до 2.5 м) скорость удара ниже, поэтому можно применять более хрупкие, но износостойкие высокохромистые сплавы.
- Для крупных мельниц (свыше 3.5 м) ударные нагрузки критичны. Здесь горные многокомпонентные литые шары из сплавов должны иметь повышенное содержание никеля и марганца для предотвращения хрупкого разрушения.
Шаг 3: Расчет оптимального диаметра шара
Существует эмпирическая зависимость между размером кусков руды на входе и диаметром шара. Слишком крупные шары будут неэффективно измельчать мелкую фракцию, а слишком мелкие — быстро изнашиваться и не справляться с крупными кусками. Обычно используется полибаллонная загрузка (смесь шаров разных диаметров), где многокомпонентные шары занимают нишу среднего и крупного класса (80–120 мм), обеспечивая основное дробление.
Инженерное мнение: ловушка максимальной твердости
Часто закупщики требуют максимальную твердость (65+ HRC), считая это показателем качества. Это ошибка. В условиях ударного нагружения шар с твердостью 65 HRC и низкой вязкостью будет работать как керамический: он не сотрется, он расколется. Куски расколотого шара застревают в решетке мельницы, повреждают разгрузочную цапфу и требуют аварийной остановки. Оптимальный выбор — баланс: 60–62 HRC при ударной вязкости не менее 8 Дж/см². Именно этот баланс обеспечивают правильно легированные многокомпонентные сплавы.
Диапазон цен и факторы стоимости в 2026 году
Цена на горные многокомпонентные литые шары из сплавов формируется под воздействием нескольких макроэкономических и производственных факторов. В 2026 году наблюдается стабилизация цен на сырье после колебаний предыдущих лет, однако логистические издержки остаются значимыми.
Из чего складывается цена?
- Стоимость ферросплавов: Цены на феррохром, ферромолибден и никель являются биржевыми. Их колебания напрямую влияют на себестоимость литья. Молибден и никель — наиболее дорогие компоненты, поэтому их содержание жестко нормируется.
- Энергоемкость производства: Плавка, термообработка и закалка требуют огромных затрат электроэнергии и газа. Региональные тарифы на энергию создают разницу в цене у производителей из разных стран.
- Сложность термообработки: Многокомпонентные сплавы требуют точного контроля температурных режимов. Использование печей с компьютерным управлением и закалочных машин повышает качество, но увеличивает амортизационные отчисления.
- Объем заказа: Прямые контракты от производителя на объемы от 500 тонн в год позволяют снизить цену на 15–20% за счет оптимизации партий плавки.
Ориентировочный ценовой диапазон (FOB/CPT)
Цены варьируются в зависимости от химического состава и диаметра. Усредненные рыночные показатели на 2026 год:
- Стальные литые шары (бюджетный сегмент): $900 – $1,100 за тонну.
- Низколегированные шары: $1,200 – $1,400 за тонну.
- Многокомпонентные легированные шары (премиум): $1,600 – $2,100 за тонну.
- Высокохромистые шары (специальные сплавы): $2,200 – $2,800 за тонну.
Важно понимать, что более высокая цена за тонну многокомпонентных шаров компенсируется их сроком службы. Если стальной шар служит 3 месяца, а легированный — 6 месяцев, то с учетом затрат на замену, логистику и простои, экономия составляет до 30% в годовом исчислении.
Сравнение моделей и типов сплавов
Для облегчения выбора ниже приведено сравнение популярных типов сплавов, используемых в производстве горных шаров. Это поможет определить, какой именно тип горных многокомпонентных литых шаров из сплавов подходит для вашего конкретного случая.
| Тип сплава | Основное применение | Преимущества | Недостатки | Рекомендация |
|---|---|---|---|---|
| Низколегированная сталь (Cr < 3%) | Мягкие руды, цемент | Низкая цена, высокая ударная вязкость | Быстрый износ в абразивных средах | Для бюджетных проектов с мягкой рудой |
| Среднелегированный сплав (Cr 5-10%, Mo, Ni) | Полиметаллические руды | Баланс цены и износостойкости | Требует тщательной термообработки | Универсальный выбор для большинства фабрик |
| Высокохромистый чугун (Cr 15-30%) | Абразивные руды, кварц | Максимальная износостойкость | Хрупкость, риск раскалывания | Только для мельниц с низким ударным воздействием |
| Многокомпонентный модифицированный сплав | Тяжелые условия, крупные мельницы | Высокая вязкость + высокая твердость | Высокая стоимость сырья | Для максимизации производительности крупных МШЦ |
Логистика и экспорт: особенности поставок в 2026 году
Поставка мелющих тел — это логистически сложная операция из-за большого веса продукции. Транспортировка осуществляется железнодорожным транспортом или морскими контейнерами. При работе с производителем важно учитывать следующие аспекты:
- Упаковка: Шары отгружаются либо навалом в вагоны, либо в биг-бэгах (МКР) по 1–2 тонны. Упаковка в биг-бэги предпочтительнее для точного учета и удобства разгрузки на складе потребителя, но увеличивает стоимость на $10–15 за тонну.
- Таможенное оформление: Код ТН ВЭД для стальных литых шаров обычно относится к группе 7326. Необходимо наличие сертификатов происхождения и соответствия техническим регламентам (ТР ТС или аналоги).
- Сроки производства: Цикл производства партии от 500 тонн составляет 3–4 недели. Планирование закупок должно осуществляться с запасом, чтобы избежать остановки мельницы.
Прямой контракт с заводом-производителем позволяет контролировать график отгрузок и получать приоритет в производстве в периоды высокого спроса. Кроме того, производители, такие как ООО «Нинго Люйша Стройматериалы», часто предоставляют техническую поддержку на месте, помогая настроить режим загрузки мельницы под новые шары, что особенно важно при переходе на новые типы сплавов.
Типичные ошибки при выборе и эксплуатации
Даже самый качественный продукт может показать плохие результаты при неправильном использовании. Вот наиболее частые ошибки, которые допускают технические специалисты и закупщики:
- Игнорирование состояния брони. Новая броня имеет другой профиль подъема шаров, чем изношенная. Замена шаров без учета износа брони может привести к изменению каскада падения шаров и снижению эффективности помола.
- Смешивание шаров разных производителей. Шары от разных заводов могут иметь разную плотность и твердость даже при одинаковом диаметре. Это приводит к сегрегации (расслоению) заряда в мельнице: более твердые шары концентрируются в одной зоне, более мягкие — в другой, что вызывает неравномерный износ.
- Неправильная начальная загрузка. Резкая замена всех шаров на новые многокомпонентные может вызвать перегрузку двигателя мельницы из-за изменения массы заряда. Рекомендуется постепенная замена (вымывание) старых шаров новыми в течение 2–3 циклов.
- Отсутствие контроля размера кусков на входе. Подача в мельницу кусков руды крупнее расчетного максимума ведет к мгновенному разрушению даже самых прочных легированных шаров.
FAQ: Часто задаваемые вопросы о горных многокомпонентных шарах
Какой срок службы у горных многокомпонентных литых шаров из сплавов?
Срок службы зависит от абразивности руды и режима работы мельницы. В среднем, для среднеабразивных руд срок службы составляет 4–6 месяцев непрерывной работы. Для высокоабразивных руд — 2–3 месяца. Это в 1.5–2 раза дольше, чем у стандартных стальных шаров.
Можно ли использовать эти шары в стержневых мельницах?
Нет, конструкция и принцип действия стержневых мельниц требуют использования стальных стержней. Шары в стержневой мельнице будут неэффективны и быстро разрушатся из-за специфики движения заряда.
Влияет ли диаметр шара на его износостойкость?
Да, существует обратная зависимость. Шары меньшего диаметра (например, 40–60 мм) имеют большее отношение площади поверхности к объему, поэтому они изнашиваются быстрее в абсолютном выражении (грамм на тонну), но могут обеспечивать более тонкий помол. Крупные шары (100–120 мм) служат дольше в часах наработки, но требуют больше энергии для вращения.
Предоставляет ли производитель гарантию на продукцию?
Ответственные производители дают гарантию на соответствие химического состава и твердости заявленным параметрам. Гарантия на срок службы в тонах переработанной руды обычно обсуждается индивидуально и зависит от возможности проведения промышленных испытаний на стороне заказчика.
Как хранить горные многокомпонентные литые шары из сплавов на складе?
Шары следует хранить в сухом помещении или под навесом, чтобы исключить коррозию. Хотя легирующие элементы повышают коррозионную стойкость, длительное воздействие влаги может привести к появлению поверхностной ржавчины, которая ухудшает сцепление шара с рудой в первые часы работы. Не рекомендуется хранить шары непосредственно на земле; используйте поддоны или бетонные площадки.
Рекомендации по покупке и заключению контракта
При выборе поставщика горных многокомпонентных литых шаров из сплавов в 2026 году обратите внимание на следующие критерии:
- Наличие собственной лаборатории: Завод должен иметь возможность проводить спектральный анализ и тесты на твердость каждой плавки. Запросите примеры протоколов испытаний.
- Опыт в вашей отрасли: Попросите референс-лист с похожими обогатительными фабриками. Опыт работы с вашим типом руды критически важен.
- Гибкость производства: Возможность корректировать химический состав под ваши конкретные условия (например, увеличить содержание молибдена для особо тяжелых условий).
- Прозрачность ценообразования: Избегайте поставщиков, которые не могут объяснить, из чего складывается цена. Честный партнер подробно распишет стоимость сырья, обработки и логистики.
Мы рекомендуем начинать сотрудничество с пробной партии. Загрузите тестовую партию шаров в одну из мельниц и проведите сравнительные испытания с текущими мелющими телами. Фиксируйте расход электроэнергии, производительность по тоннажу и фактический износ шаров. Только такие данные позволят принять обоснованное решение о переходе на многокомпонентные сплавы.
Заключение
Использование горных многокомпонентных литых шаров из сплавов является стратегическим шагом для современных горно-обогатительных предприятий, стремящихся к снижению операционных расходов и повышению эффективности. В условиях 2026 года, когда требования к экологии и энергоэффективности растут, переход на долговечные мелющие тела становится не просто опцией, а необходимостью. Правильный выбор сплава, учет условий эксплуатации и партнерство с надежным производителем позволяют достичь существенной экономии и стабильности технологического процесса.
Не позволяйте качеству мелющих тел быть слабым звеном в вашей производственной цепи. Инвестиции в качественные многокомпонентные шары окупаются за счет снижения простоев, экономии электроэнергии и увеличения объема переработанной руды.
Готовы оптимизировать затраты на измельчение?
Получите индивидуальное коммерческое предложение и техническую консультацию по подбору сплава для вашей руды. Наши инженеры готовы провести расчет эффективности перехода на многокомпонентные шары.
→ Связаться с отделом продаж и запросить прайс-лист 2026
→ Скачать техническую спецификацию и примеры кейсов