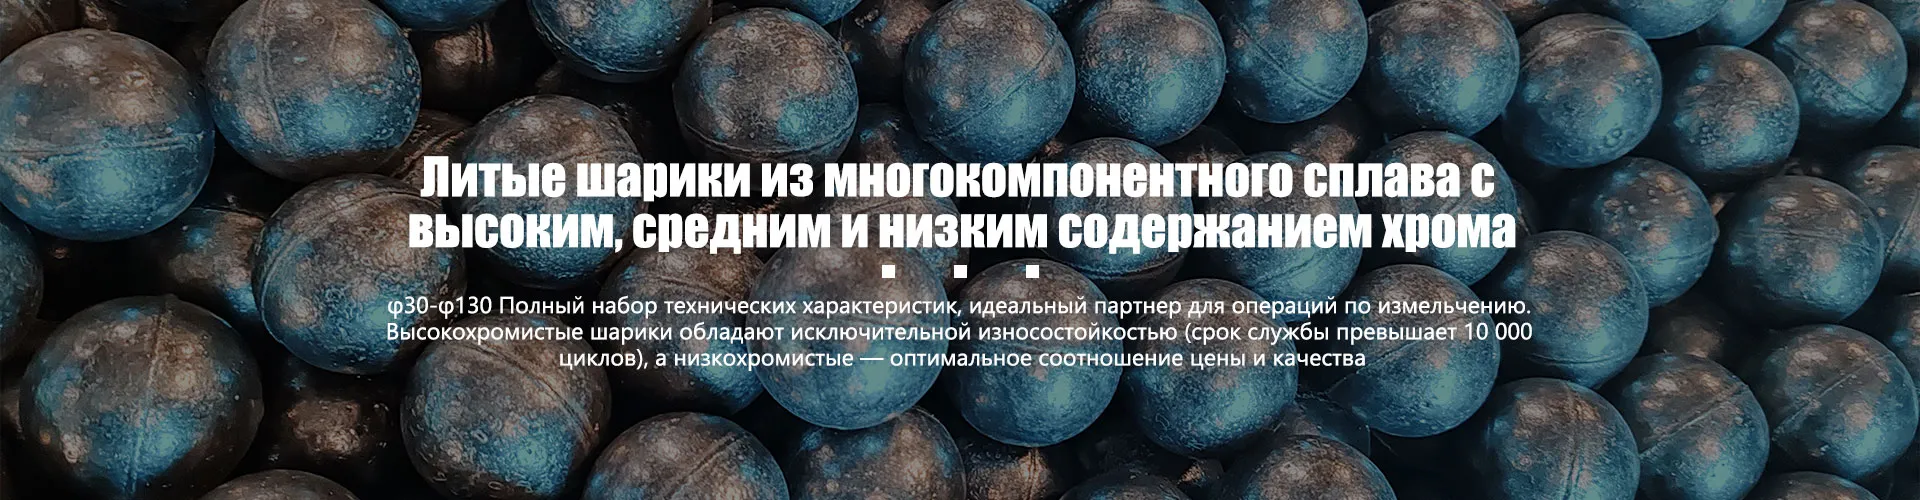
Горные мелющие поковки из сплавов: цены от производителя 2026
2026-08-21
- Горные мелющие поковки из сплавов: цены от производителя 2026
- Что такое горные мелющие поковки из сплавов и их отличие от литья
- Где применяются горные мелющие поковки из сплавов
- Основные технические характеристики и стандарты качества
- Как выбрать горные мелющие поковки из сплавов: руководство для инженера
- Лидеры рынка: опыт ООО «Нинго Люйша Стройматериалы»
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, экспорт и условия поставки
- Сравнение моделей и типов сплавов
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Горные мелющие поковки из сплавов: цены от производителя 2026
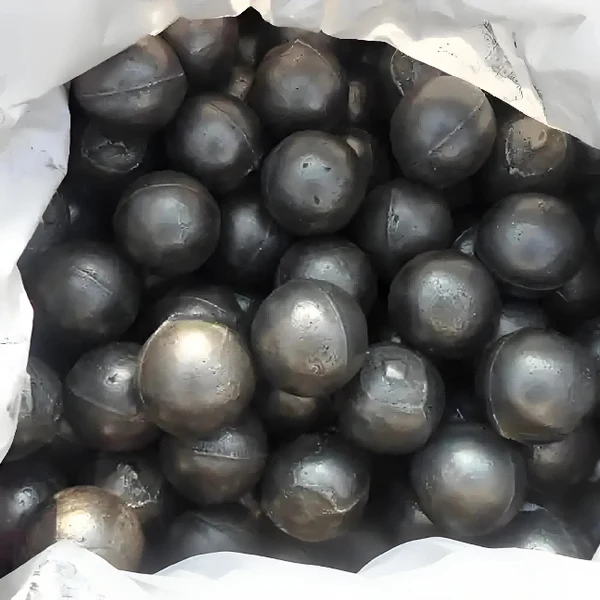
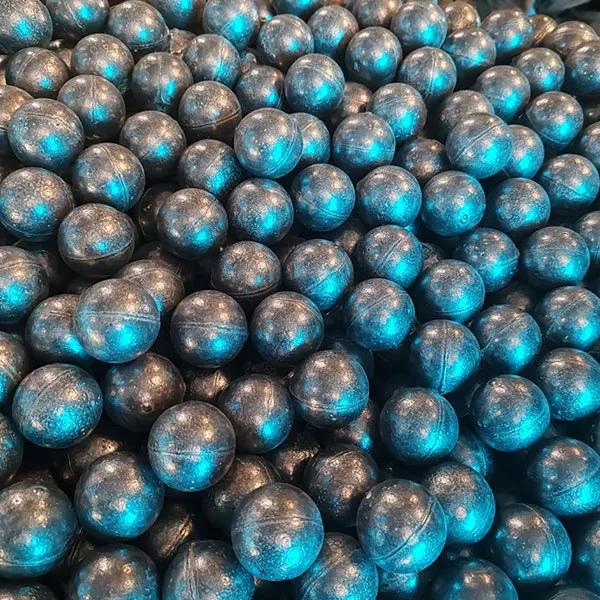
Горные мелющие поковки из сплавов представляют собой высокотехнологичные расходные материалы, критически важные для эффективной работы обогатительных фабрик и цементных заводов. В 2026 году рынок промышленного измельчения столкнулся с необходимостью повышения износостойкости рабочих органов при одновременном снижении удельного энергопотребления. Покованные мелющие тела, изготовленные из легированных сталей (хром-молибденовые, марганцовистые сплавы), демонстрируют превосходство над литыми аналогами в условиях ударно-абразивного износа. Прямые поставки от производителя позволяют оптимизировать логистические цепочки и фиксировать конкурентные цены, исключая посреднические наценки. Данный материал предназначен для технических директоров, инженеров-технологов и руководителей отделов закупок, которые принимают решения о модернизации парка мельниц или перезаключении контрактов на поставку расходных материалов. Мы рассматриваем не просто стоимость единицы продукции, а совокупную стоимость владения (TCO), включающую срок службы, степень помола и частоту остановок оборудования на замену футеровки.
Что такое горные мелющие поковки из сплавов и их отличие от литья
В основе производства горных мелющих поковок из сплавов лежит метод горячей объемной штамповки или свободной ковки с последующей термической обработкой. В отличие от литья, где структура металла формируется при кристаллизации расплава, ковка обеспечивает направленную деформацию зерен металла. Это приводит к уплотнению внутренней структуры, устранению микропор и раковин, которые часто становятся очагами зарождения трещин при динамических нагрузках.
Ключевое технологическое преимущество поковок заключается в однородности механических свойств по всему сечению изделия. Для шаровых мельниц диаметром более 3 метров и стержневых мельниц, работающих в режиме каскадного измельчения, это свойство является определяющим. Литые шары, особенно большого диаметра (свыше 80 мм), часто имеют неоднородную твердость: поверхностный слой может быть закален до 60 HRC, тогда как ядро остается вязким, но менее износостойким. Покованные изделия, прошедшие сквозную закалку и отпуск, сохраняют стабильную микроструктуру мартенсита или бейнита по всему объему.
Сплавная система, используемая в производстве, обычно базируется на железе с добавлением хрома (Cr), молибдена (Mo), никеля (Ni) и марганца (Mn). Хром отвечает за формирование карбидов, повышающих абразивную стойкость. Молибден улучшает прокаливаемость и термостойкость, что критично при работе в мельницах самоизмельчения (МСИ), где температура поверхности шаров может локально повышаться из-за трения. Марганец увеличивает ударную вязкость, предотвращая скалывание краев при падении шаров с высоты разгрузки.
Металлургические преимущества кованой структуры
- Отсутствие литейных дефектов: Технология ковки исключает газовые поры и шлаковые включения, характерные для литья в песчаные формы.
- Направленная текстура: Волокна металла ориентируются вдоль линий течения, создавая «каркас», сопротивляющийся ударным нагрузкам.
- Высокая усталостная прочность: Поковки выдерживают большее количество циклов нагружения до разрушения, что напрямую влияет на срок службы в непрерывном режиме работы мельницы.
- Предсказуемость износа: Равномерное истирание поверхности позволяет точнее прогнозировать момент загрузки новой партии мелющих тел, оптимизируя складские запасы.
Где применяются горные мелющие поковки из сплавов
Сфера применения горных мелющих поковок из сплавов охватывает широкий спектр отраслей тяжелой промышленности, где требуется тонкое и сверхтонкое измельчение руд и минералов. Выбор конкретного типа сплава и размера поковок зависит от характеристик исходного материала (твердость по шкале Мооса, абразивность, влажность) и требуемой гранулометрии конечного продукта.
Цветная и черная металлургия
В обогащении медных, золотосодержащих и полиметаллических руд используются мельницы большого объема. Здесь ключевым фактором является устойчивость к высокоударным нагрузкам. Крупные поковки (диаметром 100–120 мм) работают в первой камере двухкамерных мельниц, осуществляя грубый помол. Использование высоколегированных кованых шаров снижает удельный расход металла на тонну переработанной руды на 15–20% по сравнению со стандартными литыми аналогами. Для железных руд, характеризующихся высокой твердостью (магнетит, гематит), применяются поковки из сталей с повышенным содержанием хрома (до 10–12%), что обеспечивает сопротивление абразивному износу.
Цементная промышленность
В производстве цемента мелющие тела работают в условиях экстремальных температур и высокой абразивности клинкера. Хотя здесь чаще используют чугунные шары, для предварительного помола сырья и некоторых видов шлака применяются кованые стальные шары. Их преимущество проявляется в устойчивости к термоударам при запуске и остановке печей. Сплавы, легированные никелем, показывают лучшую стойкость к термической усталости, предотвращая образование сетки микротрещин на поверхности.
Энергетика и угольная промышленность
При подготовке угольной пыли для ТЭС используются трубчатые шаровые мельницы. Уголь, особенно с высоким содержанием кварца, обладает высокой абразивностью. Поковки из среднеуглеродистых легированных сталей обеспечивают оптимальный баланс между твердостью (для сопротивления истиранию) и вязкостью (для предотвращения разрушения при падении крупных кусков породы, случайно попавших в мельницу).
Производство строительных материалов и керамики
Измельчение полевого шпата, кварцевого песка и глины требует получения продукта высокой чистоты. Поковки из специальных низколегированных сталей минимизируют загрязнение продукта частицами износа самого мелющего тела. Это критично для производства высококачественной керамики и стекла, где наличие примесей железа недопустимо.
Основные технические характеристики и стандарты качества
При закупке горных мелющих поковок из сплавов технические специалисты должны опираться на строгие параметры, регламентируемые государственными стандартами (ГОСТ) и международными нормами (ISO, ASTM). Отклонение от этих параметров ведет к быстрому выходу оборудования из строя или снижению эффективности помола.
| Параметр | Значение / Диапазон | Метод контроля | Влияние на эксплуатацию |
|---|---|---|---|
| Химический состав (C) | 0.40 – 0.70 % | Спектральный анализ | Определяет базовую твердость и прокаливаемость |
| Химический состав (Cr) | 0.50 – 12.0 % | Спектральный анализ | Повышает износостойкость и коррозионную стойкость |
| Твердость (HRC) | 45 – 62 HRC | Роквелл (поверхность и ядро) | Сопротивление абразивному износу |
| Ударная вязкость (KCU) | > 10 Дж/см² | Испытания на маятниковом копре | Стойкость к ударным нагрузкам, предотвращение раскалывания |
| Остаточная деформация | < 5 % | Геометрические измерения после испытаний | Сохранение сферичности, равномерность износа |
| Микроструктура | Мартенсит, Бейнит | Металлографический анализ | Однородность свойств по сечению |
| Диаметральный допуск | ± 2 мм (для D > 80 мм) | Штангенциркуль, калибры | Плотность загрузки мельницы, эффективность соударений |
Важным аспектом является контроль глубины закаленного слоя. Для поковок диаметром свыше 60 мм глубина зоны с твердостью не менее 50 HRC должна составлять не менее половины радиуса. Это гарантирует, что даже после значительного износа (уменьшения диаметра на 20–30%) шар сохранит свои рабочие характеристики. Производители, соблюдающие стандарты ISO 9001, предоставляют паспорта качества на каждую партию, где указаны результаты лабораторных испытаний образцов-свидетелей.
Как выбрать горные мелющие поковки из сплавов: руководство для инженера
Выбор оптимального типа горных мелющих поковок из сплавов — это многофакторная задача, требующая анализа конкретных условий эксплуатации вашей мельницы. Универсального решения не существует: то, что идеально работает на медной руде, может быстро выйти из строя при переработке кварца.
Шаг 1: Анализ измельчаемого материала
Определите твердость руды по шкале Мооса и индекс Bond Work Index (Wi). Для руд с Wi > 15 кВт·ч/т требуются поковки с максимальной ударной вязкостью. Если руда мягкая, но абразивная (например, известняк с примесями песка), приоритет отдается максимальной поверхностной твердости (HRC > 58).
Шаг 2: Оценка параметров мельницы
Диаметр мельницы определяет высоту падения шаров. В мельницах диаметром более 4 метров кинетическая энергия удара настолько велика, что использование хрупких высокохромистых материалов без достаточной вязкости приведет к катастрофическому разрушению шаров. Здесь необходимы кованые шары из легированных сталей с содержанием молибдена и никеля. Для малых мельниц (диаметр до 2.5 м) можно применять более твердые, но менее вязкие сплавы.
Шаг 3: Расчет градации загрузки
Эффективность помола зависит от правильного соотношения шаров разных диаметров. Типовая градация для двухкамерной мельницы:
- Первая камера (грубый помол): 80% шаров диаметром 80–100 мм, 20% — 60 мм.
- Вторая камера (тонкий помол): 60% шаров диаметром 40–50 мм, 40% — 30 мм.
Использование поковок позволяет точно выдерживать геометрические размеры, что важно для плотной упаковки мелющих тел в барабане.
Шаг 4: Проверка поставщика на соответствие E-E-A-T
При выборе партнера обращайте внимание на наличие собственной лаборатории неразрушающего контроля, опыт работы с аналогичными типами руд и возможность предоставления тестовой партии. Производитель должен быть готов провести аудит вашего технологического процесса и предложить рекомендации по оптимизации загрузки.
Лидеры рынка: опыт ООО «Нинго Люйша Стройматериалы»
Выбор надежного поставщика является столь же важным этапом, как и технический подбор материалов. Ярким примером предприятия, успешно сочетающего традиции литейного производства с современными технологиями обработки металлов, является ООО «Нинго Люйша Стройматериалы». Расположенное в зоне экономического развития Чжунси города Нинго (провинция Аньхой, Китай) — регионе, признанном «столицей износостойкого литья», — компания специализируется на производстве высококачественных износоустойчивых изделий для горнодобывающей, энергетической и строительной отраслей.
Несмотря на историческую специализацию региона на литье, «Нинго Люйша» интегрировала в свою производственную линию технологии изготовления поковок из сплавов, понимая растущий спрос на изделия с улучшенной ударной вязкостью. Производственная площадка компании занимает более 18 000 квадратных метров, а проектная годовая мощность достигает 20 000 тонн. Такой масштаб позволяет оперативно выполнять крупные заказы и обеспечивать стабильность поставок на рынки СНГ, Юго-Восточной Азии и Латинской Америки.
Ключевым преимуществом подхода «Нинго Люйша» является глубокая экспертиза в металлургии сплавов. Компания выпускает более 70 типоразмеров продукции, дифференцированных по содержанию хрома (низко-, средне- и высокохромистые серии). Это включает как классические литые шары, так и гибридные решения — поковки из легированных сталей, прошедшие строгий контроль термических режимов. Внедренная система управления качеством охватывает все этапы: от входного контроля шихты до финального металлографического анализа. Каждая партия сопровождается сертификатами, подтверждающими химический состав, твердость и ударную вязкость, что полностью соответствует требованиям международных стандартов ISO и ГОСТ.
Философия компании, основанная на принципах «качество прежде всего» и «честность как основа дела», делает ее привлекательным партнером для долгосрочного сотрудничества. Инженеры «Нинго Люйша» не просто отгружают продукцию, но и оказывают техническую поддержку на этапе подбора оптимального сплава под конкретные условия эксплуатации мельниц, помогая клиентам минимизировать совокупную стоимость владения (TCO).
Диапазон цен и факторы стоимости в 2026 году
Ценообразование на горные мелющие поковки из сплавов в 2026 году характеризуется высокой волатильностью, обусловленной стоимостью сырья (ферросплавы, лом) и энергоемкостью производства. Однако покупка напрямую у производителя, такого как «Нинго Люйша Стройматериалы», позволяет зафиксировать цену на уровне, близком к себестоимости плюс маржа, избегая наценок дистрибьюторов.
Что влияет на стоимость?
- Легирующие элементы: Цена на молибден и никель является основным драйвером стоимости. Сплавы с высоким содержанием хрома (High Chrome) дороже низколегированных сталей, но их срок службы может быть в 2–3 раза выше, что снижает общую стоимость владения.
- Объем заказа: Крупные оптовые партии (от 500 тонн) позволяют производителю оптимизировать режимы термопечей и снизить удельные затраты на энергию.
- Сложность термической обработки: Закалка с ТВЧ (токами высокой частоты) или объемная закалка в масляных ваннах требуют дорогостоящего оборудования и контроля, что отражается на цене.
- Логистика: Расстояние от завода до обогатительной фабрики. Доставка тяжеловесных грузов железнодорожным транспортом обычно дешевле автомобильной на дальние расстояния.
Ориентировочные цены (EXW, завод-изготовитель)
Ниже приведены среднерыночные диапазоны цен на 2026 год. Обратите внимание, что это оценочные данные, и точный расчет возможен только после запроса коммерческого предложения с учетом спецификации сплава.
| Тип сплава | Диаметр (мм) | Цена за тонну (USD, ориентир) | Срок службы (относительный) |
|---|---|---|---|
| Низколегированная сталь (45Г) | 60–100 | $900 – $1,100 | 1.0 (база) |
| Среднеуглеродистая легированная (Cr-Mo) | 60–100 | $1,200 – $1,500 | 1.5 – 1.8 |
| Высокохромистая кованая (Cr > 8%) | 40–80 | $1,600 – $2,100 | 2.5 – 3.0 |
| Специальные сплавы (Ni-Mo-Cr) | Любой | $2,200+ | 3.5+ |
Инженерное замечание: Не гонитесь за самой низкой ценой за тонну. Дешевые поковки часто имеют скрытые дефекты термической обработки (пережог, недогрев), которые проявляются только через 2–3 недели работы, приводя к простое мельницы. Простой одной часовой остановки крупной мельницы может стоить дороже, чем годовая экономия на расходниках.
Логистика, экспорт и условия поставки
Поставка горных мелющих поковок из сплавов требует тщательной планировки логистических цепочек. Продукция относится к категории тяжеловесных грузов, что накладывает ограничения на выбор транспорта.
- Упаковка: Поковки поставляются навалом в большегрузных автомобилях или железнодорожных полувагонах. Для экспортных поставок возможна упаковка в биг-бэги (МКР) по 1–2 тонны для удобства перегрузки в портах.
- Таможенное оформление: Код ТН ВЭД обычно соответствует 7326 (прочие изделия из черных металлов). Необходимо наличие сертификатов происхождения (СТ-1 или форма А) для получения тарифных преференций в странах-импортерах.
- Сроки производства: Стандартный цикл производства партии 500 тонн составляет 3–4 недели, включая плавку, ковку, термообработку и лабораторный контроль. Срочные заказы могут выполняться за 2 недели с наценкой.
- Экспортная документация: Производитель обязан предоставить полный пакет документов: инвойс, упаковочный лист, сертификат качества, паспорт безопасности материалов (MSDS, если применимо для покрытий).
Сравнение моделей и типов сплавов
Для наглядности сравним три наиболее популярных типа материалов, используемых в производстве мелющих тел. Это поможет принять обоснованное решение при выборе между бюджетными и премиальными вариантами.
| Критерий | Литые чугунные шары | Кованые низколегированные шары | Кованые высоколегированные шары (Cr-Mo-Ni) |
|---|---|---|---|
| Стоимость покупки | Низкая | Средняя | Высокая |
| Износостойкость | Средняя | Высокая | Очень высокая |
| Ударная вязкость | Низкая (хрупкие) | Высокая | Очень высокая |
| Риск раскалывания | Высокий | Низкий | Минимальный |
| Применение | Мягкие руды, малые мельницы | Средние нагрузки, универсальное | Твердые руды, крупные МСИ, высокие удары |
| TCO (Стоимость владения) | Высокая (частая замена) | Оптимальная | Низкая (при правильном подборе) |
Рекомендация: Для большинства современных обогатительных фабрик, перерабатывающих руды средней и высокой твердости, кованые высоколегированные шары являются экономически наиболее оправданным выбором. Несмотря на высокую начальную цену, они обеспечивают стабильность технологического процесса и минимизируют риски аварийных остановок.
Типичные ошибки при выборе и эксплуатации
Даже качественные горные мелющие поковки из сплавов могут показать низкие результаты при неправильном использовании. Ниже перечислены ошибки, которые часто допускают закупщики и технологи.
- Игнориров gradation (градации): Загрузка мельницы только шарами одного диаметра снижает эффективность измельчения. Необходим микс размеров для заполнения пустот и обеспечения каскадного эффекта.
- Неправильный выбор сплава под руду: Использование хрупких высокохромистых шаров в мельницах с высоким падением (высокая ударная нагрузка) приводит к их быстрому разрушению. И наоборот, использование мягких шаров для абразивных руд ведет к быстрому истиранию и загрязнению продукта.
- Отсутствие контроля качества воды: В мокром помоле химический состав пульпы влияет на скорость износа. Высокая кислотность или наличие хлоридов могут вызывать коррозионно-механический износ, для которого нужны специальные нержавеющие или защищенные сплавы.
- Нерегулярная догрузка: Работа мельницы с недогрузом мелющих тел снижает производительность и увеличивает износ футеровки. Допгрузка должна производиться регулярно, исходя из данных учета расхода шаров на тонну руды.
FAQ: Часто задаваемые вопросы
Какой средний срок службы кованых мелющих шаров?
Срок службы зависит от твердости руды и режима работы мельницы. В среднем, для руд средней твердости срок службы составляет 800–1200 часов непрерывной работы. Для высокоабразивных руд этот показатель может снижаться до 500–600 часов. Кованые шары изнашиваются более равномерно, чем литые, что позволяет точнее планировать закупки.
Можно ли использовать горные мелющие поковки из сплавов в стержневых мельницах?
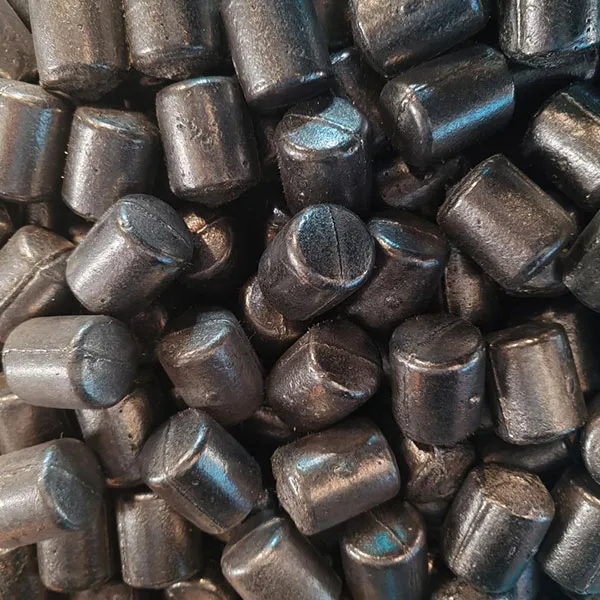
Да, но с ограничениями. Для стержневых мельниц требуются специальные удлиненные цилиндрические поковки (стержни). Они изготавливаются по той же технологии ковки, но требуют особой ориентации волокон металла вдоль оси стержня для предотвращения излома. Обычные шары в стержневых мельницах не применяются.
Как проверить качество партии при приемке?
Визуальный осмотр не дает полной картины. Необходимо отобрать представительную выборку (согласно ГОСТ или ISO) и провести лабораторные испытания: замер твердости (как минимум в 3 точках на каждом образце), химический анализ спектрометром и, при наличии сомнений, металлографический анализ шлифа. Требуйте у поставщика протоколы испытаний партии-свидетеля.
Влияет ли диаметр шара на его цену?
Да, но незначительно в рамках одной тонны. Основная статья расходов — это материал и термообработка. Однако производство мелких шаров (менее 30 мм) может быть немного дороже из-за больших потерь металла при обрезке облоя и более сложной механизации подачи в печи. Крупные поковки (свыше 100 мм) требуют более мощного кузнечного оборудования, что также может влиять на цену.
Почему стоит покупать напрямую у производителя, а не у дилера?
Покупка у производителя (см. наш каталог) гарантирует прозрачность происхождения сырья, возможность технического аудита производства и гибкость в настройке химического состава сплава под ваши нужды. Дилеры часто не имеют технической экспертизы для консультации по сложным случаям износа и предлагают только стандартные решения.
Заключение и рекомендации по закупке
Выбор поставщика горных мелющих поковок из сплавов в 2026 году должен основываться на комплексном анализе технико-экономических показателей, а не только на цене за тонну. Инвестиции в качественные кованые изделия от проверенного производителя окупаются за счет снижения удельного расхода энергии, увеличения межремонтных интервалов и повышения выхода целевого продукта.
Мы рекомендуем провести пробные испытания новой партии шаров в контролируемых условиях, фиксируя расход на тонну руды и гранулометрический состав продукта. Сравните эти данные с текущими показателями. Если вы видите потенциал для снижения затрат на 10–15%, стоит рассмотреть переход на долгосрочный контракт с прямым производителем.
Для получения детального расчета стоимости, подбора оптимального сплава и оформления заявки на тестовую партию, свяжитесь с нашими техническими специалистами. Мы готовы предоставить образцы и провести совместный аудит вашего технологического процесса.
Готовы оптимизировать расходы на измельчение?
Запросить коммерческое предложение и прайс-лист 2026